


Pakar Pembuatan Pantas & Pembuatan Pantas
Pakar dalam pemesinan CNC, percetakan 3D, tuangan uretana, perkakas pantas, pengacuan suntikan, tuangan logam, kepingan logam dan penyemperitan
Ikut saya: 


Untuk bercakap tentang Pemesinan Gabungan Pusing dan Pengilangan
Dengan pembangunan berterusan teknologi kawalan berangka, teknologi komputer, teknologi alat mesin dan teknologi pemprosesan, konsep pemprosesan tradisional tidak lagi dapat memenuhi keperluan orang ramai untuk kelajuan pemprosesan, kecekapan dan ketepatan. Dalam konteks ini, teknologi pemprosesan komposit wujud. Secara umumnya, pemprosesan komposit merujuk kepada istilah umum untuk teknologi pemprosesan yang boleh melengkapkan proses yang berbeza atau kaedah proses yang berbeza pada satu peralatan pemprosesan.
Teknologi pemesinan kompaun semasa terutamanya ditunjukkan dalam dua jenis yang berbeza, satu ialah kompaun kaedah pemprosesan yang berbeza berdasarkan mod tenaga atau pergerakan; satu lagi adalah berdasarkan prinsip kepekatan proses dan terutamanya memberi tumpuan kepada teknologi pemprosesan mekanikal. Kompaun, pemesinan kompaun penggilingan adalah salah satu kaedah pemprosesan yang paling pesat berkembang dalam bidang ini dalam beberapa tahun kebelakangan ini.
Bahagian produk penerbangan semasa dicirikan oleh pelbagai jenis dan kelompok kecil, proses yang rumit, dan keseluruhan struktur berdinding nipis dan bahan yang sukar untuk mesin digunakan secara meluas. Oleh itu, kitaran pembuatan yang panjang, penyingkiran bahan yang besar, kecekapan pemprosesan yang rendah, dan ubah bentuk pemprosesan adalah perkara biasa dalam proses pembuatan. Serius menunggu kesesakan.

Untuk meningkatkan kecekapan pemprosesan dan ketepatan pemprosesan produk kompleks penerbangan, pengrajin telah mencari kaedah pemprosesan yang lebih cekap dan tepat. Kemunculan peralatan pemprosesan kompaun penggilingan memusing menyediakan penyelesaian yang berkesan untuk meningkatkan ketepatan pemesinan dan kecekapan bahagian penerbangan.
Berbanding dengan teknologi pemprosesan kawalan berangka konvensional, kelebihan luar biasa pemprosesan kompaun terutamanya ditunjukkan dalam aspek berikut.
(a) Memendekkan rantaian proses pembuatan produk dan meningkatkan kecekapan pengeluaran.
Pemprosesan gabungan pengilangan-putar boleh melengkapkan semua atau kebanyakan prosedur pemprosesan dalam satu pengapit, sekali gus memendekkan rantaian proses pembuatan produk. Dengan cara ini, dalam satu tangan, masa tambahan pengeluaran yang disebabkan oleh perubahan pengapit dikurangkan, dan pada masa yang sama, kitaran pembuatan dan masa menunggu lekapan dikurangkan, dan kecekapan pengeluaran dapat ditingkatkan dengan ketara.

(b) Kurangkan bilangan pengapit dan tingkatkan ketepatan pemesinan.
Pengurangan dalam bilangan pemasangan kad mengelakkan pengumpulan ralat yang disebabkan oleh penukaran datum kedudukan. Pada masa yang sama, kebanyakan peralatan pemprosesan kompaun penggilingan semasa mempunyai fungsi pengesanan dalam talian, yang boleh merealisasikan pengesanan di tapak dan kawalan ketepatan data utama dalam proses pembuatan, dengan itu meningkatkan ketepatan pemprosesan produk.

(c) Mengurangkan ruang lantai dan mengurangkan kos pengeluaran.
Walaupun harga seunit peralatan pemprosesan kompaun penggilingan adalah agak tinggi, disebabkan oleh pemendekan rantaian proses pembuatan dan pengurangan peralatan yang diperlukan untuk produk, serta pengurangan bilangan lekapan, ruang lantai bengkel dan peralatan. kos penyelenggaraan, keseluruhan aset tetap boleh dikurangkan dengan berkesan Kos pelaburan, operasi pengeluaran dan pengurusan.

Teknologi utama pemesinan kompaun
Walaupun pemprosesan komposit mempunyai kelebihan yang tidak dapat dibandingkan dengan pemprosesan tunggal konvensional, sebenarnya, kadar penggunaan pemprosesan komposit penggilingan-putar dalam bidang pembuatan penerbangan masih belum digunakan sepenuhnya. Sebab utamanya ialah masa penggunaan pemesinan komposit penggilingan penggilingan dalam bidang pembuatan penerbangan masih agak pendek, dan teknologi pemesinan komposit penggilingan penggilingan, teknologi pengaturcaraan kawalan berangka, teknologi pasca pemprosesan dan simulasi yang sesuai untuk ciri-ciri struktur. bahagian penerbangan masih dalam peringkat penerokaan.
Untuk memberikan permainan sepenuhnya kepada prestasi peralatan pemprosesan komposit penggilingan dan meningkatkan kecekapan pemprosesan dan ketepatan produk, adalah perlu untuk mengatasi dan menyelesaikan asas utama di atas secara menyeluruh dan merealisasikan aplikasi bersepadu.
1. Teknologi pemesinan gabungan pemusingan dan pengilangan CNC
Berbeza dengan peralatan pemesinan konvensional, pusat pemesinan kompaun penggilingan giliran sebenarnya bersamaan dengan barisan pengeluaran. Bagaimana untuk merumuskan laluan proses yang munasabah, kaedah pengapit dan memilih alat yang munasabah mengikut ciri-ciri proses bahagian dan ciri-ciri proses pemesinan kompaun penggilingan giliran adalah kunci untuk merealisasikan pemesinan ketepatan yang cekap.
Kepekatan proses ialah ciri teknologi paling tersendiri bagi pemesinan komposit. Oleh itu, laluan proses yang saintifik dan munasabah adalah faktor utama untuk meningkatkan kecekapan dan ketepatan pemesinan kompaun putaran dan pengilangan.
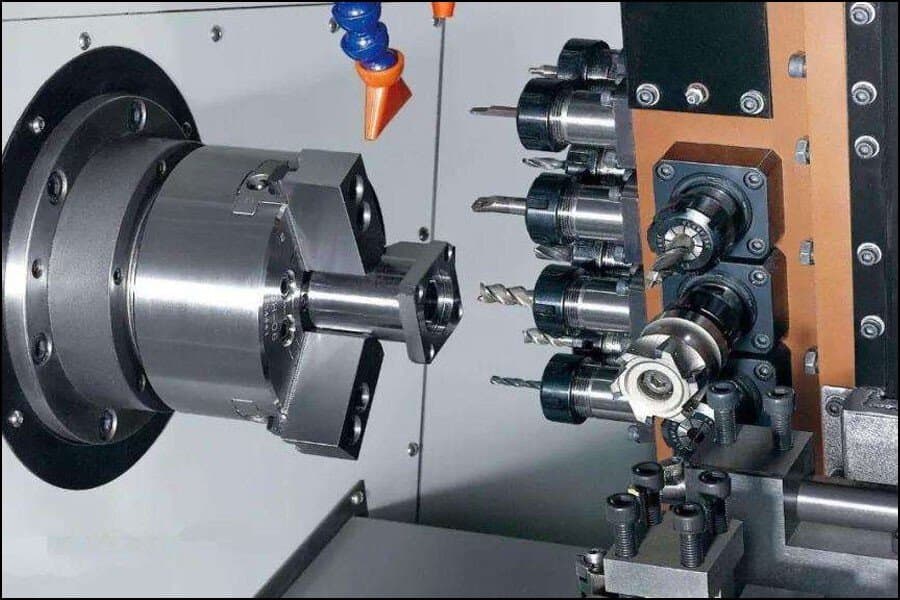
Ambil pusat pemesinan sebatian pengilangan dan pemutar CNC S192F Syarikat Baomei Switzerland sebagai contoh. Alat mesin ini mempunyai fungsi seperti pengilangan lima paksi, pemutaran, penggerudian, penggerudian dan penyuapan automatik.

Berpandangan ke hadapan yang kuat, interpolasi berkelajuan tinggi dan fungsi lain, terutamanya sesuai untuk pemesinan ketepatan kelajuan tinggi aci, bahagian berputar dan bahagian lain. Dalam pemesinan pendesak penerbangan, pusat pemesinan ini mempunyai kelebihan yang luar biasa.
Apabila bar digunakan sebagai kosong pendesak, laluan pemesinan pendesak konvensional mula-mula menggunakan pelarik CNC untuk memutar kontur luar pendesak, dan kemudian menyelesaikan penanda aras; atas dasar ini, menggunakan pusat pemesinan CNC lima paksi untuk slotting, kasar, dan separuh kemasan Serta kemasan profil dan hab; akhirnya pemesinan lubang dilakukan pada pusat pemesinan 5 paksi atau peralatan penggerudian.
Walau bagaimanapun, pusat pemesinan pengilangan dan pemutaran S192F bukan sahaja boleh menyelesaikan semua pemesinan proses yang dinyatakan di atas melalui pengapit sekali sahaja, tetapi juga merealisasikan pemesinan kelompok pendesak melalui fungsi menggergaji dan penyuapan automatik apabila menggunakan bahan bar. Keseluruhan proses boleh diproses tanpa campur tangan manual.
Semua dilakukan secara automatik. Penetapan laluan proses boleh dilakukan dengan cara berikut: aci utama mengapit bahan bar→memusingkan kasar kontur luar pendesak→menyiapkan kontur luar→mengisar lima paksi dan slotting→mesin kasar pelari→separuh -penamat pelari→penamat pelari→Lubang penggerudian→Pengapit gelendong belakang→Memusingkan satah bawah pendesak→Menggerudi.

Ia boleh dilihat bahawa keseluruhan proses pemesinan pendesak boleh disiapkan dalam satu pengapit, dan kecekapan dan ketepatan pemesinan boleh dipertingkatkan dengan banyak.
Untuk pusat pemesinan penggilingan cnc dengan turet berganda, peralatan dengan turet berganda mempunyai sistem kawalan dwi saluran, menara atas dan bawah boleh dikawal secara berasingan, dan pemesinan segerak boleh direalisasikan melalui pernyataan penyegerakan dalam kod.
Untuk memberikan permainan sepenuhnya kepada keupayaan pemesinan peralatan, operasi serentak pelbagai proses bahagian boleh direalisasikan melalui operasi segerak pemegang alat berganda di bawah premis yang dibenarkan oleh keadaan pemesinan.
Melalui tetapan segerak pemegang alat atas dan bawah, pengeboran kasar lubang dalam boleh diselesaikan sambil mengasari bentuk, dengan itu meningkatkan lagi kecekapan pemesinan. Melalui pergerakan segerak pemegang alat atas dan bawah, satu siri pemesinan lubang selesai, yang bukan sahaja meningkatkan kecekapan pemesinan, tetapi juga mengurangkan pengaruh ubah bentuk bahan kerja dengan mengimbangi daya paksi lubang penggerudian. Untuk merealisasikan fungsi ini, adalah perlu untuk menjalankan penyelidikan yang sistematik dan mendalam tentang pelan proses pada peringkat awal reka bentuk proses, menentukan urutan bersiri dan selari laluan proses, dan merealisasikan fungsi di atas melalui kombinasi yang munasabah program pemesinan.
2. Teknologi pengaturcaraan CNC untuk pemesinan kompaun memusing dan mengisar
Pembangunan teknologi pemesinan kompaun penggilingan belokan juga mengemukakan keperluan yang lebih tinggi untuk teknologi pengaturcaraan NC, yang juga merupakan pautan kesesakan yang menyekat peralatan pemesinan kompaun pemesinan giliran dalam pengeluaran dan aplikasi sebenar.
Disebabkan oleh masa aplikasi yang singkat bagi pemesinan komposit penggilingan giliran dalam pengeluaran sebenar, jika tiada penyelesaian pemesinan komposit profesional, ia biasanya menggunakan perisian CAM tujuan umum untuk merancang sebahagian daripada program pemesinan, dan kemudian tukang mengintegrasikan secara manual program untuk memenuhi keperluan alat mesin pemesinan komposit untuk program pemesinan.

Penyelesaian ini meletakkan permintaan yang sangat tinggi kepada tukang. Berbanding dengan teknologi pengaturcaraan NC tradisional, kesukaran pengaturcaraan untuk memusing dan pemesinan kompaun mengisar terutamanya ditunjukkan dalam aspek berikut.
(a) Terdapat pelbagai jenis kraf. Bagi tukang, bukan sahaja mereka mesti dapat menguasai kaedah pengaturcaraan pelbagai kaedah pemesinan seperti pemusingan CNC, pengilangan berbilang paksi, dan penggerudian, tetapi juga perlu menentukan dengan tepat hubungan antara proses dan cara memajukan dan mengundurkan alat. Oleh itu, apabila melaksanakan pengaturcaraan NC, adalah perlu untuk mempunyai pemahaman intuitif tentang model proses dan pengagihan elaun pemesinan selepas proses semasa selesai, untuk memudahkan pengaturcaraan proses seterusnya dan penetapan pendahuluan dan alat berundur.

(b) Urutan siri dan selari dalam proses pengaturcaraan mesti ditentukan mengikut ketat dengan laluan proses. Banyak bahagian boleh diproses daripada bahan mentah kepada produk siap apabila ia diproses di pusat pemesinan kompaun penggilingan giliran, jadi hasil program pemesinan mesti konsisten dengan laluan proses. Pada masa yang sama, pemesinan selari berbilang saluran juga perlu dipertimbangkan secara menyeluruh dalam proses pengaturcaraan pemesinan NC. Ia boleh dilihat bahawa untuk mencapai pemesinan kompaun yang cekap, penyelesaian proses bersepadu pengaturcaraan-simulasi harus dibangunkan.

(c) Perisian CAM am semasa tidak menyokong beberapa fungsi pemesinan kompaun penggilingan giliran. Berbanding dengan pemesinan peralatan tunggal konvensional, pergerakan alat mesin dan fungsi pemesinan bagi pemesinan kompaun memusing dan mengisar adalah lebih rumit. Perisian CAM tujuan am semasa tidak mencukupi untuk menyokong sepenuhnya pengaturcaraan fungsi lanjutan ini, seperti pengukuran dalam talian, menggergaji, Pemakanan automatik, kawalan stok ekor, dll. Oleh itu, atur cara yang disusun oleh perisian CAM am masih memerlukan banyak manual atau kaedah interaktif sebelum ia boleh digunakan pada pemesinan kompaun pusingan automatik dan pengilangan.
(d) Penyepaduan prosedur pemesinan. Pada masa ini, program NC yang disusun oleh perisian CAM am adalah bebas antara satu sama lain. Untuk merealisasikan pemesinan lengkap automatik yang kompleks seperti memusing dan mengisar, adalah perlu untuk menyepadukan dan menyepadukan program pemesinan bebas ini. Penyepaduan ini mesti dipandu oleh laluan proses bahagian, mula-mula tentukan program mana yang selari, dan kemudian tentukan urutan pemesinan kaedah proses yang berbeza, dan berikan perubahan alat yang tepat, penggantian pengapit, penukaran datum, dan arahan pendahuluan dan pengunduran alat menunggu. .

Ia boleh dilihat bahawa adalah sangat sukar untuk menyusun atur cara NC untuk pemesinan gabungan penggilingan-penggilingan, dan perisian CAM tujuan am semasa masih mempunyai banyak kecacatan dan kekurangan dalam pemesinan gabungan penggilingan-penggilingan. Untuk mengimbangi kelemahan ini, adalah penyelesaian yang lebih realistik untuk membangunkan sistem pengaturcaraan khas yang sesuai untuk teknologi produk dan peralatan pemesinan kompaun berdasarkan perisian CAD/CAM tujuan umum sedia ada. Di satu pihak, ia mengurangkan pelaburan berulang dalam pembelian perisian, dan pada masa yang sama, ia boleh mengelakkan kecacatan seperti pengetahuan proses yang tidak boleh digunakan semula dan kakitangan yang rumit yang disebabkan oleh platform pengaturcaraan yang tidak seragam.
3. Teknologi pasca pemesinan pemesinan kompaun penggilingan giliran
Selaras dengan teknologi pengaturcaraan NC, disebabkan kaedah proses yang kompleks dan banyak bahagian yang bergerak, pemesinan gabungan penggilingan-putaran mengemukakan keperluan yang lebih tinggi untuk perisian dan teknologi pasca-pemesinan semasa. Berbanding dengan peralatan CNC konvensional, kesukaran pasca pemesinan terutamanya ditunjukkan dalam aspek berikut.
(a) Pergerakan penghubung antara proses yang berbeza memerlukan ketepatan yang ketat. Disebabkan oleh pelbagai jenis teknik pemesinan yang dilakukan pada peralatan kompaun penggilingan penggilingan, pensuisan automatik kaedah pemesinan, alat, dan bahagian bergerak mesti diselesaikan dengan cara yang tepat pada masanya dan tepat selepas proses semasa selesai untuk memastikan ketepatan dan keselamatan. daripada proses pemesinan.

Untuk mencapai matlamat ini, dalam satu pihak, ia diperlukan untuk menetapkan cara yang munasabah untuk memajukan dan mengundurkan alat dan masa pertukaran alat automatik, penyejuk hidup dan mati, dan yang lebih penting, adalah perlu untuk menetapkan kedudukan bahagian lain yang tidak bergerak semasa pemesinan proses semasa. Hanya dengan cara ini perlanggaran antara bahagian bergerak dan bahagian alat mesin yang tidak bergerak semasa penukaran alat dan pemesinan dapat dielakkan, dan proses pemesinan dapat dipastikan selamat dan stabil.
(b) Adalah perlu untuk menilai secara automatik urutan proses dan program NC. Oleh kerana laluan proses yang agak panjang dalam pemesinan kompaun, ia bukan sahaja tidak cekap tetapi juga terdedah kepada ralat untuk bergantung pada organisasi manual dan penyepaduan kod NC selepas siap. Penyelesaian yang ideal adalah untuk dapat menentukan secara automatik urutan pemesinan dan kaedah proses yang terkandung dalam fail kedudukan alat semasa pasca pemesinan, dan untuk mengekalkannya secara automatik dalam kod NC selepas pemesinan pasca selesai.

Atas sebab ini, maklumat fail kedudukan alat selepas pengaturcaraan NC selesai bukan sahaja perlu mengandungi kaedah proses yang sepadan dan maklumat kedudukan alat, tetapi juga perlu memasukkan urutan pemesinan yang sepadan, jenis dan nombor alat yang digunakan, supaya ia boleh diproses dalam proses pasca pemesinan. Mencapai penentuan automatik urutan proses, kaedah proses dan alat.
(c) Teknologi pasca pemesinan kaedah pemesinan yang berbeza. Program pasca pemesinan pemesinan gabungan penggilingan penggilingan bukan sahaja memerlukan pemesinan pasca pemesinan CNC berbilang paksi pengilangan, putaran dan penggerudian, tetapi juga fungsi menggergaji, penyusuan automatik, kawalan stok ekor, dan panggilan kitaran program. Algoritma pasca pemesinan pemesinan kompaun pengilangan pada asasnya merangkumi kaedah pemesinan pasca semua jenis proses pemesinan CNC sedia ada, dan ia juga mesti dapat mencapai penyepaduan lancar dan sambungan gerakan antara kaedah pemesinan yang berbeza.

(c) Gunakan sepenuhnya fungsi lanjutan sistem kawalan. Pada masa ini, sistem CNC yang digunakan untuk memusing dan mengisar pusat pemesinan kompaun semuanya adalah sistem kawalan yang sangat maju, seperti sistem FANUC 31i yang digunakan oleh Baomei S192FT dan sistem SINUMERIK840D yang digunakan oleh WFL 150.
Kebanyakan sistem kawalan lanjutan ini mempunyai fungsi lanjutan seperti pengoptimuman suapan automatik, pelicinan vektor alat, interpolasi berketepatan tinggi yang sangat berpandangan ke hadapan dan berkelajuan tinggi. Oleh itu, adalah perlu untuk mencerminkan fungsi sistem CNC canggih ini dalam kedudukan yang sesuai dalam kod pemesinan yang disiapkan dalam peringkat pasca pemesinan, untuk merealisasikan penggunaan sepenuhnya prestasi peralatan pemesinan kompaun penggilingan-pemesinan.
(d) pemesinan dan pemanggilan fungsi bukan pemotongan. Sebagai tambahan kepada fungsi pemotongan seperti memusing, mengisar, menggerudi dan membosankan, alat mesin pemesinan kompaun juga mempunyai fungsi bukan pemotongan yang diperlukan untuk peralihan antara pelbagai proses, seperti penyusuan automatik, pemunggahan, dok gelendong, kawalan tailstock, dll. .

Dalam pemesinan pasca, fungsi ini perlu dipanggil sebagai modul biasa untuk program, dan susunan serta masa panggilan perlu ditentukan mengikut laluan proses. Fungsi ini tidak tersedia dalam perisian pasca pemesinan semasa.
4. Teknologi simulasi pemesinan kompaun memusing dan mengisar
Disebabkan oleh banyak bahagian yang bergerak dan fungsi kompleks pemesinan kompaun penggilingan pusingan, simulasi pemesinan selepas pengaturcaraan selesai adalah amat penting. Disebabkan fakta bahawa pemesinan komposit penggilingan penggilingan loji pembuatan penerbangan negara saya telah dimasukkan ke dalam sebenar. pengeluaran untuk masa yang singkat, tiada teknologi aplikasi simulasi yang matang pada masa ini.Oleh itu, kebanyakan pengeluar mengesahkan dan mengoptimumkan program melalui pemesinan pemotongan percubaan, yang membawa kepada kitaran penyediaan dan pembangunan proses yang panjang. Risiko tinggi dan kos pemesinan.
Untuk meningkatkan tahap aplikasi dan kecekapan pengaturcaraan pemesinan kompaun penggilingan pusingan, adalah perlu untuk menggalakkan penggunaan teknologi simulasi secara bersungguh-sungguh. Pada masa ini, perisian yang digunakan untuk simulasi pemesinan gabungan pusingan dan penggilingan terutamanya termasuk TopSolid, Gibbs, dan lain-lain, tetapi perisian ini secara amnya mahal, dan pengenalan bidang pembuatan penerbangan negara saya jarang sekali. Malah, simulasi pemesinan gabungan penggilingan-putar juga boleh direalisasikan dengan bantuan perisian simulasi pemesinan CNC kegunaan umum semasa ( seperti Vericut, NCSimul, dsb.), mengikut struktur, ciri gerakan, fungsi khas dan sistem CNC peralatan pemesinan gabungan penggilingan berputar, melalui penyesuaian dan pembangunan Fungsi makro merealisasikan simulasi gerakan proses pemesinan.

Penggunaan perisian simulasi pemesinan CNC am untuk merealisasikan simulasi pemesinan gabungan penggilingan giliran memerlukan penubuhan persekitaran alat mesin yang agak nyata dalam sistem simulasi terlebih dahulu, dan tumpuan adalah pada penubuhan hubungan gerakan relatif dan hubungan kedudukan geometri. antara bahagian alat mesin yang bergerak.
Atas dasar ini, wujudkan perpustakaan alat dan nombor alat yang sepadan yang digunakan dalam proses pemesinan. Kemudian konfigurasikan sistem kawalan berangka peralatan alat mesin dan penanda aras pemesinan program kawalan berangka, dan muatkan kod NC selepas siap ke dalam sistem simulasi, dan kemudian kerja simulasi proses pemesinan boleh dilakukan. Berbeza daripada pemesinan NC konvensional, beberapa fungsi (seperti pemesinan berbilang saluran, kawalan stok ekor, dll.) perlu diselesaikan melalui pembangunan dan penyesuaian fungsi makro.

Prospek aplikasi dan cadangan pembangunan teknologi pemesinan komposit memusing dan mengisar
Dalam beberapa tahun kebelakangan ini, pusat pemesinan kompaun memusing dan mengisar telah diperkenalkan di kilang pesawat, enjin aero dan aksesori dan pengeluar penerbangan lain di negara saya. Jenis peralatan tertumpu terutamanya pada produk siri kompaun penggilingan penggilingan syarikat WFL Austria dan pusat pemesinan kompaun penggilingan penggilingan syarikat Swiss Baomei.
Walau bagaimanapun, disebabkan oleh masa yang singkat dalam aplikasi praktikal, secara amnya terdapat kekurangan teknologi pemesinan matang, kaedah pengaturcaraan dan cara teknikal selepas pemesinan yang serasi dengan ciri proses produk dan ciri proses peralatan. Oleh itu, peralatan pemesinan kompaun penggilingan giliran yang diperkenalkan pada asasnya pada tahap operasi yang agak rendah.
Masalah utama yang dihadapi dalam proses pembuatan produk penerbangan diserlahkan dalam laluan proses yang panjang, proses yang kompleks, kecekapan pemesinan yang rendah, ubah bentuk pemesinan yang serius, dan kos pemesinan yang tinggi. Pemesinan komposit penggilingan berputar mempunyai aplikasi yang sangat luas dalam pembuatan pesawat dan pembuatan enjin. ruang pembangunan.

Sebagai contoh, proses pengilangan rangka keseluruhan fiuslaj pesawat biasanya perlu melalui penyediaan blanking/kosong, pemesinan datum, pemesinan kasar bentuk dalam, bentuk pemesinan kasar, datum kemasan, separuh kemasan dan bentuk dalam kemasan, separuh kemasan.
Berpuluh-puluh proses, seperti kemasan dan bentuk kemasan, pemesinan lubang, pembalut yang lebih kemas, ujian, dsb., boleh dilengkapkan dengan pelbagai lilitan dan pengapit.
Pada masa ini, pemesinan blisk keseluruhan dalam bidang aero-enjin juga menggunakan kosong penempaan integral, yang hanya boleh diselesaikan selepas berpuluh-puluh proses seperti memusing dan mengisar, mengisar, menggilap, rawatan permukaan dan pengukuhan, dan pengesanan kecacatan.
Bahagian ini selalunya mempunyai kitaran pembuatan yang panjang, dan masa mesin biasanya mencecah ratusan jam, dan pelbagai jenis alat mesin CNC dan sejumlah besar lekapan, alat, alat pengukur, dan lain-lain diperlukan dalam proses pemesinan. Di samping itu, penggantian penjepit yang berulang bukan sahaja menyebabkan masa menunggu dalam proses pembuatan bahagian menjadi terlalu lama, yang menjejaskan kitaran pengeluaran, tetapi juga menyebabkan pengumpulan ralat penjepit, seterusnya menjejaskan ketepatan dimensi dan hasil pemesinan bahagian. .

Gabungan pemesinan pusingan dan pengilangan boleh merealisasikan semua atau kebanyakan proses bahagian penerbangan tipikal yang disebut di atas melalui satu pengapit, sekali gus menyediakan cara baharu untuk pemesinan yang cekap dan tepat bagi bahagian penerbangan yang kompleks.
Kelebihan aplikasinya ditunjukkan terutamanya dalam aspek berikut:
(a) Bilangan masa pengapit dikurangkan dengan ketara, meningkatkan kecekapan pemesinan dan menghapuskan ralat yang disebabkan oleh perubahan dalam alatan mesin dan kaedah pengapit.
(b) Proses ini lebih tertumpu, yang boleh memendekkan rantai proses pemesinan dengan ketara, mengurangkan masa menunggu dan masa tidak berfungsi mesin.
(c) Pada premis tidak mengubah keadaan kedudukan, sedar proses pemesinan pelbagai kaedah pemesinan seperti memusing, mengisar, menggerudi, dll., mengurangkan bilangan lekapan, dan memastikan ketekalan ketepatan dimensi.
(d)Sebilangan besar pemesinan komposit penggilingan penggilingan semasa mempunyai fungsi pengukuran dalam talian, yang boleh digunakan untuk mengukur keputusan pemesinan dalam proses dan antara proses in situ, untuk merealisasikan kawalan ketepatan keseluruhan proses pemesinan. Dapat dilihat bahawa kelebihan peralatan pemesinan komposit penggilingan penggilingan ini secara berkesan dapat mengimbangi kelemahan dalam proses pembuatan bahagian kompleks penerbangan semasa, dan dapat meningkatkan ketepatan pemesinan dan kecekapan produk dengan ketara.
Untuk memberikan permainan sepenuhnya kepada kecekapan pemesinan peralatan pemesinan komposit termaju dan meningkatkan lagi kecekapan pembuatan dan kualiti produk penerbangan, adalah penting untuk melaksanakan aspek kerja berikut.
(a) Dalam kombinasi dengan ciri-ciri teknologi bahagian produk penerbangan, jalankan penyelidikan mendalam tentang teknologi pemesinan komposit yang serasi dengannya, termasuk perumusan laluan proses, pemilihan kaedah pengapit, alatan, penyejukan dan parameter pemotongan yang munasabah. , dan lain-lain.
(b) Mengikut struktur gerakan peralatan pemesinan kompaun dan ciri-ciri proses produk, membangunkan dan menyesuaikan pengaturcaraan CNC yang sepadan, pasca-pemesinan, simulasi pemotongan dan sistem lain untuk membentuk penyelesaian bersepadu pengaturcaraan proses-pasca simulasi dan mengurangkan keperluan pemesinan kompaun untuk tukang.
(c) Spesifikasi proses bentuk. Menggabungkan pengalaman proses yang terkumpul dalam simulasi, pemotongan percubaan dan pengeluaran sebenar, spesifikasi proses yang kukuh yang sesuai untuk pemesinan komposit penggilingan-putar dibentuk untuk membimbing pemesinan seterusnya bahagian lain.
(d) Memberi perhatian kepada pemupukan bakat. Peralatan pemesinan komposit adalah wakil teknologi termaju dalam bidang pemesinan mekanikal pada masa ini. Kedua-dua penyediaan proses dan operasi dan penyelenggaraan adalah lebih rumit daripada peralatan konvensional. Pasukan R&D peringkat tinggi adalah kunci untuk mencapai operasi peralatan yang sihat dan cekap.
Kesimpulan
Peralatan pemesinan kompaun semasa sedang berkembang ke arah julat proses yang lebih besar, kecekapan yang lebih tinggi, berskala besar dan modularisasi. Bidang pembuatan produk penerbangan sentiasa menjadi peringkat penting untuk teknologi pembuatan termaju memainkan peranan.
Dengan pecutan peningkatan produk penerbangan, peralatan pemesinan dengan proses bertaburan secara beransur-ansur akan digantikan oleh peralatan automasi fleksibel dengan proses berpusat. Ruang pembangunan dan aplikasi yang lebih luas.


