


Pakar Pembuatan Pantas & Pembuatan Pantas
Pakar dalam pemesinan CNC, percetakan 3D, tuangan uretana, perkakas pantas, pengacuan suntikan, tuangan logam, kepingan logam dan penyemperitan
Ikut saya: 


Semua yang anda perlu tahu tentang tuangan vakum
Tuangan vakum merupakan salah satu proses penting untuk pembuatan prototaip. Ia mempunyai kelebihan kos rendah dan kualiti produk yang stabil. Ia sangat sesuai untuk ujian kejuruteraan pantas (ujian pantas projek), pengesahan konsep reka bentuk, dan paparan fizikal (paparan struktur fizikal produk). Sebelum membangunkan sesuatu konsep atau idea kepada pengeluaran besar-besaran yang matang, pereka perlu sentiasa mencari masalah dan menambah baik perancangan produk; banyak bahagian plastik perindustrian, seperti alat ganti kereta, robot, peranti perubatan, dan produk 3C, biasanya menggunakan proses pengacuan suntikan. Berjuta-juta unit dihasilkan, tetapi kos pembukaan acuan sangat tinggi, dan masa untuk membangunkan acuan agak panjang (dan kitaran reka bentuk dan pengeluaran acuan adalah panjang). Apa yang menjadikannya lebih sukar bagi pereka ialah jika terdapat kecacatan kecil dalam pelan, ia akan menyebabkan pembaziran yang besar (kos pengubahsuaian acuan agak tinggi). Anda mesti tahu bahawa satu set acuan keluli biasanya berharga 10,000 atau puluhan ribu dolar, dan kos masa tidak dapat dikompensasikan. Oleh itu, adalah langkah penting untuk menghasilkan kelompok kecil bahagian plastik bagi mengesahkan reka bentuk, seperti 20-500 keping. Pada masa ini, penuangan vakum adalah kaedah pemprosesan yang diutamakan.

Apakah pemutus vakum?
pemutus vakum, juga dikenali sebagai acuan silikon, menggunakan acuan silikon yang dihasilkan untuk meniru bahagian plastik. Bahan poliuretana yang dituangkan dinyahbuih, dikacau, dipanaskan dan dituang di bawah keadaan vakum, dan proses pengacuan pengawetan sekunder dijalankan dalam termostat pada 60°C-80°C selama 2-3 jam. Replika yang diperbuat daripada acuan komposit silikon boleh mencapai kekuatan dan kekerasan ABS dan bahan lain, dan juga boleh dilengkapi dengan warna mengikut keperluan. Proses penuangan vakum boleh mengeluarkan kumpulan kecil bahagian plastik dengan struktur kompleks, ketebalan dinding seragam, dan fungsi dan penampilan tertentu.

Proses pembuatan pemutus vakum
Proses pembuatan pemutus vakum dibahagikan kepada tiga langkah: membuat prototaip acuan utama, membuat acuan dan menuangkan bahagian.
Langkah 1: Prototaip acuan induk
Anda boleh memilih mana-mana bahan dengan ciri yang stabil untuk membuat prototaip acuan utama. Ia biasanya diperbuat daripada bahan plastik atau logam. Satu-satunya keperluan ialah bahan ini perlu stabil untuk tempoh masa tertentu pada suhu tinggi 40°C.
Perlu diingat bahawa prototaip memainkan peranan penting dalam kualiti bahagian yang disalin. Jika anda ingin memproses bahagian plastik berketepatan tinggi, berkilat tinggi atau malah ketelusan tinggi, maka prototaip acuan induk diproses dengan terbaik oleh pemesinan CNC.
Ia juga merupakan pilihan yang ideal untuk mengeluarkan prototaip model induk melalui proses SLA, tetapi berbanding dengan prototaip model induk yang diproses oleh CNC, kos bahagian akhir mungkin agak berbeza (ketepatan akan menjadi lebih teruk sedikit, dan harga unit akan lebih rendah sedikit); inilah apabila Apabila anda memilih proses penuangan vakum untuk mengeluarkan alat ganti, sebut harga pengeluar yang berbeza akan agak berbeza, malah beberapa kali berbeza (salah satu sebab mengapa sebut harga pengeluar yang berbeza adalah berbeza).
Permukaan prototaip model utama juga boleh direka bentuk dengan tekstur semburan atau kesan matte. Acuan silikon akan menghasilkan semula butiran dan tekstur dengan tepat, dan permukaan replika akhir akan mengekalkan tahap konsistensi yang tinggi dengan prototaip.
Langkah 2: Buat Acuan Silikon
Acuan menuang diperbuat daripada silikon cecair, juga dikenali sebagai acuan RTV. Silikon adalah stabil dari segi kimia, melepaskan diri dan fleksibel, meminimumkan pengecutan dan dengan cekap mereplikasi butiran bahagian daripada prototaip kepada acuan. Kacau gel silika dan agen pengawet dengan rata. Penampilan gel silika acuan ialah cecair yang mengalir, komponen A ialah gel silika, dan komponen B ialah agen pengawet. Contoh: Ambil 100 gram gel silika dan tambah 2 gram agen pengawet (Nota: Gel silika dan agen pengawet mesti dikacau rata. Jika tidak dikacau rata, satu bahagian acuan akan diawet dan satu bahagian tidak akan menjadi. disembuhkan, dan silikon akan disembuhkan secara tidak sekata. Ia akan menjejaskan hayat perkhidmatan acuan silikon dan bilangan masa putaran acuan, malah menyebabkan acuan dibuang.
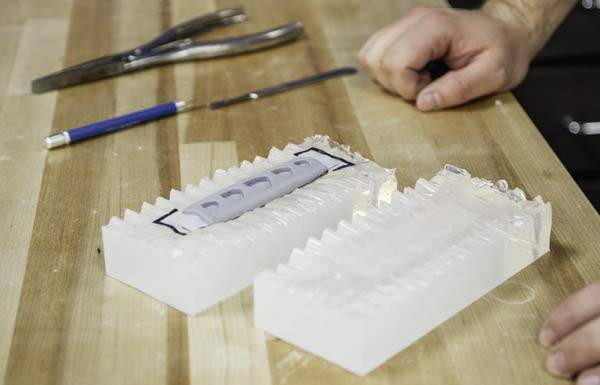
Sapukan pita pada tempat rata di sekeliling prototaip untuk membentuk permukaan perpisahan selepas pemotongan acuan berikutnya. Prototaip kemudiannya digantung dalam kotak tuangan, dan batang gam diletakkan pada bahagian untuk menyediakan sprues dan lubang bolong untuk pengaliran semasa proses pengacuan silikon. Tuangkan gel silika ke dalam kotak, dan kemudian keluarkan gelembung udara. Masa tidak boleh terlalu lama. Dalam keadaan biasa, ia tidak boleh melebihi sepuluh minit untuk mengelakkan memberus atau menuang daripada menjadi mustahil selepas tindak balas silang silang berlaku.
Letakkan kotak tuang di dalam ketuhar untuk menyembuhkan, suhu adalah 40 ℃, masa adalah 8-16 jam, kali ini bergantung pada jumlah acuan.
Selepas getah silikon sembuh, keluarkan kotak dan batang gam, potong sepanjang garis perpisahan, dan keluarkan prototaip. Pada masa ini, getah silikon membentuk rongga, yang betul-betul sama bentuknya dengan prototaip; dengan cara ini, acuan silikon boleh berjaya.
Langkah 3: Pemutus vakum
Masukkan acuan ke dalam ketuhar untuk memejal dan panaskan hingga 60-70 ℃.
Pilih ejen pelepas yang sesuai dan gunakannya dengan betul sebelum menutup acuan, yang sangat penting untuk mengelakkan melekat dan kecacatan permukaan.
Sediakan resin poliuretana mengikut keperluan reka bentuk anda, campurkan resin dua komponen dalam nisbah yang betul, kemudian kacau sepenuhnya dan degas di bawah vakum selama 50-60 saat, dan panaskan kepada kira-kira 40°C sebelum digunakan.
Tuangkan resin poliuretana ke dalam rongga acuan. Selepas rongga diisi, letakkan acuan ke dalam persekitaran vakum untuk mengeluarkan udara dalam rongga, dan isi setiap kedudukan acuan dengan silikon cecair untuk memastikan Bentuk produk acuan adalah betul-betul sama dengan prototaip.
Teruskan masukkan acuan ke dalam ketuhar untuk sembuh semula. Purata masa pengawetan: 1-3 jam untuk kepingan kecil, 3-6 jam untuk kepingan besar.
Selepas pengawetan, keluarkan bahagian yang dibuang daripada acuan silikon, dan anda boleh mendapatkan replika bahagian asal.
Ulangi kitaran ini.
Pemilihan Bahan untuk tuangan vakum
Resin poliuretana ialah polimer dengan pelbagai sifat dan kegunaan. Pengilang acuan vakum menggunakan resin poliuretana, termasuk Hei-Cast dari Jepun dan Axson dari Perancis. Sifat bahannya serupa dengan plastik kejuruteraan, seperti ABS, PMMA, PC, PP, PA, dan sebagainya. Jenis resin tuangan boleh terdiri daripada lutsinar, lut sinar hingga berwarna, getah lembut atau plastik keras, dan juga bahan tahan hentaman, tahan suhu tinggi (120°C) atau tahan api (UL94-V0). Proses tuangan vakum boleh digunakan untuk pengacuan suntikan sekunder dan sisipan juga boleh ditambah;
Parameter teknikal pemutus vakum
Penerangan Produk | Nota Toleransi |
Ketepatan | Disebabkan oleh pengembangan haba cecair dan sifat semula jadi acuan fleksibel, kadar pengecutan yang dijangkakan ialah +0.15%; toleransi standard ialah ±0.15mm/100mm, dan ketepatan tertinggi boleh mencapai ±0.05mm. |
Saiz maksimum | Peralatan menuang vakum boleh menampung saiz maksimum 2d.0M*1.2M*1.0M. |
Bahagian Ketebalan Dinding Minimum | Untuk memastikan pengisian acuan yang mencukupi, ketebalan dinding sekurang-kurangnya 0.75mm diperlukan. Untuk hasil terbaik kami mengesyorkan ketebalan dinding sekurang-kurangnya 1.5mm. |
Bilangan biasa replika | Sehingga 25 replika setiap acuan (bergantung kepada kerumitan acuan dan bahan tuangan); hanya 12 atau 10 replika sahaja boleh dibuat untuk acuan jika bahagian tersebut memerlukan kualiti yang tinggi (cth struktur lutsinar atau kompleks) . |
Masa utama yang biasa | Sehingga 50 sampel tuangan boleh dihasilkan dalam masa 10 hingga 15 hari, bergantung pada saiz bahagian dan volum |
Pilihan Penamat untuk Overacuum Vakum
Matte/berfros. Prototaip induk adalah matte sandblasted, bahagian replika mempunyai kemasan satin yang licin, dan bahagian lutsinar dan lut sinar dengan kemasan ini akan kelihatan matte. Kemasan matte berguna untuk kawasan pegang tangan dan kawasan sentuhan tinggi, kerana ia mengurangkan keterlihatan cap jari.
Separuh berkilat. Kemasan yang mempunyai sedikit kilauan tetapi tidak begitu memantulkan cahaya. Kemasan separa berkilat adalah antara berkilat tinggi dan matte, dengan permukaan yang licin dan mudah dibersihkan.
Berkilat tinggi. Cipta kemasan yang sangat memantulkan cahaya dengan menggilap prototaip induk sebelum membuat acuan. Mempunyai ketelusan tertinggi untuk bahagian lutsinar. Specular boleh digunakan untuk model kosmetik, kanta dan banyak lagi.
Poliuretana boleh dicampur dengan pigmen untuk mencapai pelbagai warna. Hitam, semula jadi, jelas dan pelbagai warna tersuai (warna Raoul atau Pantone yang paling hampir dengan pilihan anda).


Kelebihan tuangan vakum
Tempoh pemprosesan yang pantas. Sehingga 50 bahagian boleh dihantar dalam masa 7-15 hari atau kurang bergantung pada spesifikasi bahagian (saiz, pembinaan) dan kuantiti. Berbanding dengan pengacuan suntikan, masa pengeluaran tuangan vakum adalah lebih pendek. Acuan suntikan tradisional mengambil masa 4 hingga 8 minggu untuk menyiapkan pengeluaran. Manakala acuan silikon hanya memerlukan 1-2 minggu untuk disiapkan sepenuhnya, dan semua bahagian yang kompleks boleh disiapkan dalam masa yang singkat.
Kos rendah. Silikon adalah lebih murah dari segi kos berbanding acuan suntikan. Acuan suntikan adalah berdasarkan fabrikasi keluli atau aluminium. Kos acuan silikon mungkin antara ratusan dan ribuan, manakala kos satu acuan suntikan adalah antara ribuan dan puluhan ribu.
Mampu menghasilkan bahagian yang besar. Bergantung pada jenis peralatan yang digunakan, tuangan vakum boleh menghasilkan bahagian yang sangat besar seperti kandang automotif, kandang robotik yang besar, kandang perubatan CT, dsb.
Kemasan permukaan adalah lebih baik daripada pengacuan suntikan. Proses penyedutan vakum menghilangkan gelembung udara dan membolehkan bahan melekat sepenuhnya pada rongga, lalu menangkap butiran.
Tuangan vakum boleh merealisasikan bahagian atau reka bentuk kompleks yang diperlukan pada satu masa , manakala pemprosesan CNC perlu dibahagikan dan dihasilkan mengikut saiz dan struktur pada kebanyakan masa.
Pelbagai warna untuk dipilih. Pigmen pewarna boleh ditambah pada resin untuk pelbagai pilihan warna.
Kebolehulangan. Acuan silikon boleh digunakan kira-kira 20 kali sebelum perlu diganti.
Penggunaan tuangan vakum
Sesuai untuk pengeluaran kelompok kecil. Acuan berganda vakum sesuai untuk kelompok kecil—apabila kuantiti terbukti tidak mencukupi untuk dilaburkan dalam acuan suntikan—dan untuk bahagian pengeluaran jalan pertama (jalan pertama), yang boleh disiapkan beberapa minggu sebelum acuan pengeluaran siap.
Proses tuangan vakum agak murah , menjadikan sebarang perubahan reka bentuk yang diperlukan mudah dan menjimatkan. Di samping itu, bahan yang berbeza boleh digunakan untuk acuan yang sama, membolehkan reka bentuk diuji dengan pelbagai bahan.
Ujian pasaran. Kemasan berkualiti tinggi menjadikan bahagian tuangan vakum sesuai untuk ujian pengguna, penilaian pengguna dan model konsep. Di bawah konsep reka bentuk yang sama, jika anda tidak tahu warna yang terbaik untuk produk tersebut, anda boleh membuat acuan silikon, membuat 10-15 tuangan dan mengecat warna dan tekstur reka bentuk anda pada setiap tuangan, supaya ia boleh digunakan dalam jabatan reka bentuk. Malah perbincangan dalaman di mesyuarat pengurusan membolehkan perubahan disesuaikan dengan cepat untuk ujian lanjut atau pelancaran pasaran.
Pada bulan Ogos 2021, sebuah pengeluar basikal di Amerika Syarikat ingin menghasilkan 50 penutup lampu belakang dengan tekstur berbentuk berlian biasa, dan bahagian-bahagiannya dikehendaki lutsinar. Memandangkan kos bajet, proses tuangan vakum disyorkan, dan pemprosesan pasca digilap; oleh seorang profesional. Pasukan di antara memeriksa produk, dan pelanggan melebihi jangkaan selepas menerima bahagian prototaip; kesimpulan: bahagian acuan yang kompleks boleh meniru struktur, butiran dan tekstur prototaip dengan tepat, dan memberikan kemasan permukaan yang sama seperti prototaip, mencapai hasil pengacuan suntikan yang serupa.


