
Pakar Pembuatan Pantas & Pembuatan Pantas
Pakar dalam pemesinan CNC, percetakan 3D, tuangan uretana, perkakas pantas, pengacuan suntikan, tuangan logam, kepingan logam dan penyemperitan
Ikut saya: 


Reka bentuk untuk Prototaip CNC
DDPROTOTYPE mempunyai pengalaman pemesinan CNC selama bertahun-tahun, telah mengumpulkan sejumlah besar reka bentuk untuk prototaip CNC, dan sangat bersedia untuk berkongsi dengan pelanggan, dengan harapan dapat memberikan anda bantuan reka bentuk. Alat mesin CNC ialah teknologi yang sangat baik, yang boleh menyediakan pelbagai kemungkinan untuk prototaip CNC yang tepat dan menjadikan produk akhir anda sebaik reka bentuk asal anda. Apabila memesin CNC sebarang prototaip, beberapa pertimbangan utama mesti diambil kira, termasuk geometri lengkapnya.
Setakat ini, panduan sebegitu lebih merupakan peraturan praktikal daripada perjanjian sebenar. Piawaian industri jarang berlaku, dan teknologi sentiasa berubah, dan inovasi baharu yang menarik telah dicadangkan, yang telah mencapai had perkara yang mungkin dan mustahil. Walau bagaimanapun, terdapat banyak amalan yang telah menjadi peraturan sebenar untuk dicuba dan diikuti. Ini adalah beberapa batasan dan pertimbangan yang dilampirkan pada reka bentuk bahagian pemesinan CNC.

Peraturan asas
Secara umum, yang terbaik adalah mereka bentuk prototaip dengan alat diameter yang lebih besar untuk memesinnya. Ini membantu mengelakkan penggunaan alat khas dan memastikan pemesinan CNC lebih pantas. Adalah lebih baik untuk tidak mereka bentuk rongga empat kali lebarnya. Adalah penting untuk memastikan bahawa fungsi reka bentuk adalah konsisten dengan arahan utama yang dibenarkan oleh mesin. Ini melibatkan bilangan paksi mesin CNC yang diperlukan untuk pemesinan.
Apabila anda cuba mesin teks atau huruf, sebaiknya gunakan teks terukir dan bukannya teks timbul. Teks pelepasan akhirnya akan menggunakan sejumlah besar bahan yang perlu dikeluarkan dalam keseluruhan pemesinan CNC. Sudah tentu, sekurang-kurangnya 20 titik fon sans serif disyorkan untuk mengelakkan masalah yang tidak perlu dalam mengukir teks.
Adalah lebih baik untuk menyerahkan lukisan teknikal apabila bekerja dengan jurumesin kami, dan lebih baik untuk menandakan toleransi dalam bahagian penting. Bahagian ini mesti mempunyai format yang sangat khusus, tetapi boleh membantu anda melengkapkan reka bentuk prototaip dan memaparkan kualiti terbaik.


Jenis mesin
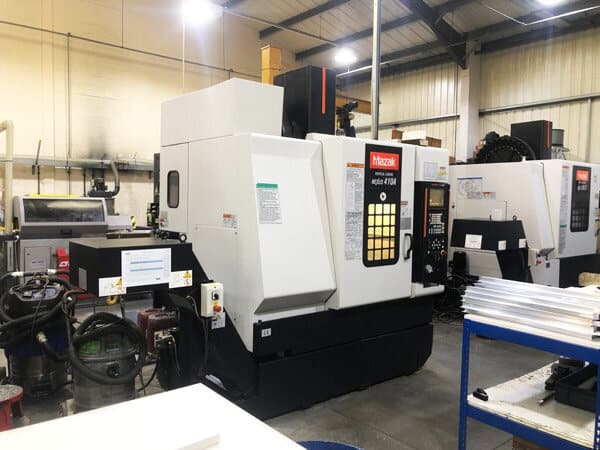
Sebelum mempertimbangkan pemesinan prototaip, kita harus memberi perhatian kepada batasan dan kelebihan alat mesin CNC. Semua jenis alat mesin CNC boleh mengawal beberapa bentuk pemesinan prototaip dan toleransi. Beberapa jenis yang paling biasa dan faedahnya disenaraikan di bawah.
Pelarik CNC biasanya digunakan untuk pemesinan prototaip bentuk silinder yang rumit. Oleh kerana fungsinya yang berkuasa, mesin pelarik biasanya mempunyai toleransi yang tepat dan operasi yang menjimatkan kos, jadi ia paling biasa digunakan dalam pemprosesan prototaip bulat ini. Apabila mesin pelarik digunakan, bahan berputar semasa ia kekal pegun dalam alat memusing, jadi geometri prototaip bergantung pada gerakan dan kelajuan suapan alat pegun serta kawalan kelajuan. Pelarik direka untuk memusing, jadi ia tidak mempunyai kelebihan yang paling besar. Ketepatan mesin pelarik akan berkurangan dengan ketebalan bahan yang digunakan.
Terdapat banyak jenis mesin penggilingan CNC . Perbezaan utama antara mesin penggilingan CNC dan mesin bubut adalah pergerakan alat pemotong adalah bertentangan dengan pergerakan bahan. Mesin penggilingan menegak mempunyai paksi gelendong dan alat pemotong yang sejajar serenjang dengan dasar mesin. Pemotong mesin penggilingan mendatar dipasang pada gelendong mendatar meja kerja. Secara amnya, ia boleh digunakan apabila pemotong diperlukan untuk mengeluarkan sejumlah besar bahan atau apabila keperluan ketepatan rendah. Mesin dengan lebih banyak aci boleh memanfaatkan dan menggabungkan kelebihan mesin bubut dan mesin penggilingan dalam satu persediaan.

Sekatan alat
Salah satu peraturan yang paling biasa dalam pemesinan ialah nisbah diameter alat kepada kedalaman rongga. Kedalaman yang disyorkan bagi mana-mana rongga dalam reka bentuk adalah dalam empat kali lebarnya, kerana panjang pemotongan kilang akhir adalah terhad. Ini biasanya tiga hingga empat kali diameter alat. Nisbah aspek yang lebih rendah akan mengakibatkan peningkatan getaran, pesongan alat dan pemindahan cip.
Satu lagi batasan biasa yang mesti diingat ialah geometri alat pengilangan. Sebilangan besar alat pengilangan CNC adalah silinder, dan panjang pengilangan mungkin terhad. Bentuk ini mempunyai kesan pada pengilangan akhir. Sebagai contoh, sudut dalam blok sentiasa mempunyai jejari. Ini benar walaupun ia dimesin dengan alat pemotong yang sangat kecil.

Alat khas boleh membantu menyelesaikan beberapa masalah ini, tetapi ia boleh mengelakkannya seboleh-bolehnya, bergantung pada faedah ekonomi dan masa. Jika panjang alat memberi anda masalah tidak dapat mencapai kedalaman rongga dalam bahan kerja, anda boleh menggunakan alat khas dengan paksi yang lebih panjang, tetapi ingatlah kelemahannya. Alat yang lebih panjang meningkatkan getaran dan mengurangkan ketepatan yang boleh anda capai. Reka bentuk bahagian biasanya bertujuan untuk menggunakan alat dengan diameter yang lebih besar dan panjang yang lebih pendek, yang paling sesuai untuk pengguna.
Tepi dalam
Apabila mereka bentuk pinggir dalam prototaip, jejari sudut menegak yang paling biasa disyorkan ialah satu pertiga atau lebih daripada kedalaman rongga. Apabila menggunakan jejari sudut yang disyorkan, gunakan alat diameter yang mengikut garis panduan kedalaman rongga yang disyorkan. Untuk mendapatkan kemasan permukaan yang berkualiti tinggi, adalah lebih baik untuk membuat jejari sudut lebih tinggi sedikit daripada jumlah yang disyorkan. Ini membolehkan alat memotong sepanjang laluan bulat dan bukannya sudut 90 darjah. Walau bagaimanapun, jika anda ingin menggunakan sudut 90 darjah, adalah disyorkan untuk menggunakan potongan T-tulang seperti yang diterangkan di bawah, dan bukannya memilih jejari sudut yang dikurangkan.

Dinding Nipis
Dinding nipis boleh menjadi rumit kerana mengurangkan ketebalan dinding mengurangkan kekakuan bahan, meningkatkan getaran semasa pemesinan dan mengurangkan ketepatan yang boleh dicapai. Di samping itu, untuk plastik dan bahan lain yang terdedah kepada suhu, adalah lebih baik untuk memantau tekanan pelembutan dan baki. Ketebalan dinding minimum yang lebih besar boleh mengurangkan faktor ini. Nilai minimum yang disyorkan berbeza-beza bergantung pada bahan dan alat, tetapi garis panduan mekanik am ialah: 0.8mm untuk logam dan 1.5mm untuk plastik.

Lubang
Apabila terdapat lubang, sebaiknya pastikan kedalaman penggerudian tetap rendah melainkan ia benar-benar diperlukan, dan jangan masukkan lubang bawah rata, kerana lubang ini mungkin sangat sukar atau memerlukan alat khas. Apabila pemesinan lubang dengan gerudi atau pengisar akhir, reamers dan alat membosankan diperlukan untuk menyelesaikan lubang dengan toleransi yang kecil. Untuk lubang berketepatan tinggi yang lebih kecil daripada 20 mm, diameter standard amat disyorkan. Lubang diameter bukan piawai hendaklah dimesin dengan kilang hujung. Dalam kes ini, had kedalaman rongga maksimum dikenakan. Gunakan gerudi khas (diameter minimum 3 mm) untuk memesin sebarang lubang lebih dalam daripada nilai biasa alat yang disyorkan.

Untuk lubang lanjutan, bahagian boleh digerudi dari kedua-dua belah pihak, tetapi adalah penting untuk mengetahui bahawa lokasi di mana kedua-dua lubang bertemu tidak akan sepadan. Untuk menyelesaikan masalah ketidakpadanan ini, pengguna boleh menggunakan jig.
Untuk penggerudian tepi, adalah penting untuk memastikan bahawa keseluruhan diameter bit terkandung dalam bahagian tersebut. Jika ini tidak berlaku, bit mungkin pecah, kemasan permukaan mungkin merosot, dan tepi tajam yang terbentuk di sudut mungkin berlipat. Jika benar-benar perlu, gerudi bahagian itu terlebih dahulu, kemudian kisar bahan untuk meninggalkan lubang tempatan.
Chamfer dan Fillet
Chamfering ialah potongan serong di mana dua permukaan bertemu di tepi tajam. Ini membantu memudahkan pemasangan bolt ke dalam lubang dan mengurangkan risiko kecederaan apabila mengendalikan objek tajam. Deburring boleh mencapai tujuan yang sama, tetapi pinggir bahagian harus rosak. Dalam banyak kes, ini mengurangkan saiz, jadi chamfering bahan adalah lebih baik untuk saiz tertentu. Di samping itu, tepi chamfers hendaklah dikekalkan pada 45 ° melainkan penggunaan sudut lain adalah penting.

Fillet perlu mengisi sudut dalam atau luar bahagian. Adalah lebih baik untuk membuat apa-apa jejari pada bahagian lebih besar daripada jejari alat, supaya memudahkan proses pemesinan. Sebaliknya, fillet dalaman hendaklah sebesar mungkin untuk membolehkan penggunaan alat diameter besar, sekali gus mengurangkan masa pemprosesan. Secara amnya, jejari fillet dalaman hendaklah lebih besar daripada 1/3 kedalaman rongga untuk mengelakkan kerosakan alat.


