

Pakar Pembuatan Pantas & Pembuatan Pantas
Pakar dalam pemesinan CNC, percetakan 3D, tuangan uretana, perkakas pantas, pengacuan suntikan, tuangan logam, kepingan logam dan penyemperitan
Ikut saya: 


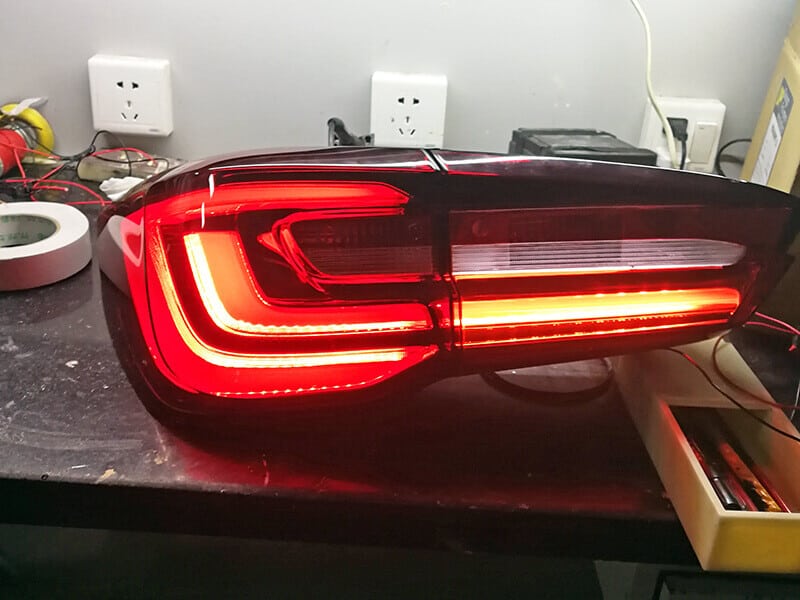
Penyelesaian untuk merealisasikan pembuatan prototaip bahagian optik untuk kereta
Ia adalah satu tugas yang mencabar untuk mengeluarkan prototaip-alat-alat-optik-untuk-kereta untuk syarikat prototaip yang paling Pantas, Bahagian yang paling sukar ialah bagaimana untuk membuat bahagian optik jelas. Kereta membawa kemudahan yang hebat kepada orang ramai dan mengulangi banyak jenama dan model setiap tahun. Terutamanya kenderaan elektrik yang popular, seperti Tesla, telah menjadi jenama kereta yang terkenal sejak beberapa tahun kebelakangan ini. Bagi meningkatkan daya saing, masa untuk pembangunan prototaip kenderaan semakin singkat, tetapi masa masih harus dikhaskan untuk menilai prestasi dan interaksi antara setiap bahagian, ia melibatkan nyawa. Contohnya lampu Automobil termasuk lampu depan, lampu ekor, lampu kabus, isyarat membelok, lampu dalaman, pemantul, panduan optik, penyekat dan kanta. Penyelesaian untuk mengeluarkan prototaip-bahagian-optik-untuk-kereta termasuk satu siri proses daripada semakan reka bentuk konsep kepada pembuatan dan ujian sistem optik, daripada prototaip shell kepada pemasangan komponen optik.
1. Peringkat pembangunan prototaip bahagian optik untuk kereta.
a. prototaip kejuruteraan.
Semasa reka bentuk dan proses pra-pengeluaran, banyak prototaip mesti dibuat untuk mengesahkan fungsi atau penampilan produk akhir. Selepas itu, kecerahan, fungsi dan parameter fungsi asas lain lampu ekor akan diuji. Ia biasanya memerlukan 1-2 prototaip.

b. Prototaip pengesahan reka bentuk.
Pengesahan reka bentuk bermula sebaik sahaja fungsi awal prototaip lampu kenderaan diluluskan. Peringkat ini bertujuan untuk mengoptimumkan bentuk geometri lampu kereta dan memeriksa pemasangan buat kali pertama. Secara amnya, pemasangan pertama akan menghadapi banyak masalah yang perlu diperbetulkan dalam reka bentuk, dan prototaip baharu mesti dikilang semula untuk menyemak semula reka bentuknya kerana pembetulan mungkin membawa kepada masalah lain. Ini adalah proses berulang. Secara amnya, tidak lebih daripada 20 prototaip dihasilkan pada peringkat ini. Ujian pengesahan reka bentuk juga termasuk ujian kekuatan. Untuk lampu kenderaan dan prototaip lain, ia terutamanya termasuk ujian hentaman, membaling beberapa objek keras ke kanta untuk melihat sama ada ia boleh menahan hentaman yang besar. Mengikut keputusan ujian, beberapa bahan boleh diubah untuk menyesuaikan diri dengan persekitaran yang keras dan keperluan pengeluar.

c. Pengeluaran prototaip pengesahan.
Selepas selesai ujian pelbagai faktor, percubaan pertama akan dibuat untuk mengeluarkan prototaip lampu lampu kereta secara besar-besaran, biasanya sehingga 1000 produk. Peringkat ini adalah proses mengoptimumkan pengeluaran.

2.Penyelesaian pembuatan.
Kaedah yang berbeza biasanya digunakan untuk mengeluarkan prototaip pada peringkat yang berbeza dalam pembangunan pencahayaan automotif.
a. Pada peringkat pertama , mungkin terdapat paling banyak lelaran kerana skema reka bentuk akhir masih belum ditentukan. Oleh itu, prototaip harus dihasilkan semula secepat mungkin, dan kemungkinan besar ia akan berbeza sama sekali antara satu sama lain. Proses ideal pada peringkat ini ialah pembuatan bahan tambahan, iaitu percetakan 3D. Ini adalah kaedah pembuatan bahagian bentuk bebas yang kompleks tanpa penyediaan pengeluaran besar-besaran. Proses ini termasuk pensinteran plastik lapisan demi lapisan mengikut model CAD bahagian tersebut.

b. Peringkat kedua memerlukan berpuluh-puluh bahagian, jadi percetakan 3D mungkin tidak lagi boleh dilaksanakan. Lampu lampu kereta biasanya diperbuat daripada plastik lutsinar (polikarbonat atau PMMA), jadi ia boleh dituang ke dalam acuan poliuretana. Berbanding dengan acuan suntikan, kelajuan pembuatan acuan poliuretana adalah lebih pantas, dan kosnya lebih rendah. Sudah tentu, kaedah pembuatan arus perdana ialah pemesinan CNC. Membeli perkhidmatan pemesinan CNC 3 paksi, 4 paksi, dan 5 paksi boleh mencapai kesan ketelusan cermin yang lebih tinggi.
c. Peringkat ketiga pada asasnya adalah ujian pengeluaran besar-besaran. Oleh itu, pengacuan suntikan merupakan proses pembuatan utama untuk mengeluarkan acuan suntikan keluli atau aluminium yang mahal. Untuk mendapatkan ketelusan lampu dan kemasan permukaan yang baik, mesin pengisar dan kaedah penggilap boleh digunakan.
3. Kesukaran dalam pembuatan prototaip-bahagian-optik-untuk-kereta
a. Panduan cahaya pembuatan. Panduan cahaya pembuatan adalah bahagian yang paling sukar dalam pemprosesan prototaip. Panduan cahaya ialah tiub lutsinar yang unik, yang memainkan peranan penting dalam pencahayaan. Apabila anda meletakkan sumber cahaya di satu hujung panduan cahaya, cahaya akan memantul ke permukaan rel panduan dan melantun ke arah paksinya, menghasilkan paksi yang lebih cerah dengan sudut masuk yang lebih besar. Ini bermakna paparan cahaya yang kompleks dapat direalisasikan dan cahaya kelihatan lebih cerah. Bahan pemprosesan prototaip lutsinar dan prototaip optik terutamanya merujuk kepada akrilik lutsinar (PMMA) dan polikarbonat (PC) untuk mencapai permukaan cermin yang jelas dan lutsinar.

Pembuatan panduan cahaya memerlukan teknologi pemprosesan plastik yang tepat. Teknologi pemesinan CNC memberikan kualiti permukaan yang sangat baik. Jejari pemprosesan butiran optik tidak akan melebihi R0.005 “(R0.125mm), dan toleransi permukaan optik pemprosesan akan mencapai +/-0.001” (+/-0.025mm). Menggabungkan keupayaan pemprosesan gabungan terbaik mesin penggilingan CNC 3-paksi, 4-paksi dan juga 5-paksi, menerima pakai teknologi pemprosesan berlian terkini (SPDM atau SPDT), ia boleh menandingi keupayaan penggilingan mikro 5-paksi, dan menghasilkan satu siri kanta dan jenis panduan cahaya dengan kualiti optik yang sangat baik.
b. Pembuatan reflektor. Gunakan peralatan pemesinan CNC 5 paksi ketepatan dan teknologi pemotongan berkelajuan tinggi untuk memproses reflektor aluminium dengan geometri kompleks, pemantulan yang lebih baik, keamatan pencahayaan yang dipertingkatkan dan julat cahaya. Secara amnya, aluminium 7075 atau 7022 digunakan untuk mengisar jejari permukaan optik R0.1 atau R0.15 mm, tepi tajam yang terdedah boleh dibulatkan kepada maksimum R0.1 mm. Lakukan dua imbasan 3D dan pengukuran kekasaran, dan kekasaran penggilapan akhir ialah Ra(μm) 0.05. Toleransi ketepatan permukaan semua imbasan proses adalah dalam lingkungan ± 0.05mm.


c. Larutan yang dipotong dan dilekatkan. Bagi sesetengah prototaip yang sangat kompleks, ia perlu dipotong dan dilekatkan untuk diproses apabila mesin penggilingan 5 paksi tidak dapat diproses. Larutan yang dipotong dan dilekatkan dapat menjimatkan kos pemprosesan dan menyelesaikan kekangan pemprosesan. Melalui rawatan pembelahan yang betul dan kemasan yang sangat baik, garisan pelekat yang jelas pada permukaan dapat disembunyikan dengan bijak. Garisan yang ditinggalkan oleh komponen optik selepas ikatan hanya dapat ditutup dengan larutan penguraian dan pemprosesan halus yang berterusan.
d. Menggilap. Penggilapan akrilik membantu memberikan ketelusan dan transmisi terbaik bagi semua plastik lutsinar. Walaupun PMMA yang diproses oleh CNC mempunyai kemasan permukaan yang baik, sukar untuk mencapai definisi tinggi, yang memerlukan penggilapan dengan kemahiran khas. Kerana akrilik adalah bahan sensitif tekanan dan agak rapuh. Penggilapan akrilik secara manual memerlukan tahap proses penggilapan yang berbeza. Penggilapan tinggi perlu bermula dari kertas kasar 400 # atau 600 #, pertama-tama tanggalkan tanda alat pada permukaan, kemudian secara beransur-ansur angkat ke 800 # – 1000 # – 1500 #, dan akhirnya gunakan kertas kasar 2000 #. Permukaan penggilapan akan menjadi sangat licin tanpa sebarang garisan dan tanda mesin. Akhir sekali, kita perlu menggunakan pes penggilap untuk memperhalusi proses tersebut, dan permukaan akhir akan menjadi sangat jernih dan lutsinar, tanpa sebarang tanda pengisaran dan calar.

Polikarbonat (pendek kata PC) jauh lebih kuat daripada akrilik dan mempunyai sifat mekanikal yang lebih baik. Ketelusannya hanya lebih rendah daripada asid akrilik. Kami biasanya menggunakan penggilap dan penggilap wap untuk mendapatkan sifat optik yang serupa dengan akrilik. Proses penggilap polikarbonat adalah sama seperti penggilap manual akrilik. Permukaan digilap dengan kertas kasar dari 400 # hingga 2000 # untuk menghilangkan tanda pemprosesan. Stim direbus dalam diklorometana dalam bekas tertutup, kemudian wap mengalir melalui permukaan polikarbonat, dan permukaan menjadi jelas dan telus. Perlu diingat bahawa selepas proses penggilap, bahagian mesti dihantar ke persekitaran yang kering untuk menguap diklorometana (toksik).


DDPROTOTYPE memberi tumpuan kepada penyediaan prototaip lampu kenderaan yang lengkap, menyediakan perkhidmatan prototaip profesional untuk banyak pengeluar dan pembekal kereta terkenal di seluruh dunia. Kami menumpukan pada pelbagai pembangunan prototaip kereta dan teknologi pembuatan pesat, menyediakan pemprosesan CNC, pencetakan 3D, tuangan vakum, acuan aluminium pantas, pengacuan suntikan kelompok kecil dan pemprosesan kepingan logam. Gabungan terbaik mesin pengilangan CNC 3 paksi, 4 paksi dan 5 paksi, dilengkapi dengan alat mesin dengan lejang lebih daripada 1 meter, mempunyai pengetahuan untuk memproses bahagian plastik lutsinar tanpa kecacatan. Dengan penyelesaian pemisahan dan pengikatan yang berkesan, teknologi penggilap manual yang berkemahiran tinggi, penggunaan alat berlian boleh mencapai kualiti permukaan tertinggi, dan alat terkecil boleh diproses kepada R0.1mm, mempersembahkan butiran optik pereka dengan sempurna.


