


Pakar Pembuatan Pantas & Pembuatan Pantas
Pakar dalam pemesinan CNC, percetakan 3D, tuangan uretana, perkakas pantas, pengacuan suntikan, tuangan logam, kepingan logam dan penyemperitan
Ikut saya: 


Merumuskan segala-galanya tentang putaran CNC
Hari ini, operasi penyelidikan dan pembangunan dalam banyak industri bergantung pada pemesinan CNC bahagian atau pemasangan. Pusingan CNC ialah satu bentuk pemesinan CNC yang digunakan untuk mencipta bahagian atau prototaip berbentuk bulat, silinder, tirus atau lain-lain. Walaupun rangkaian aplikasinya tidak begitu popular seperti pemusingan CNC, ia masih merupakan proses pembuatan yang serba boleh dan kos efektif yang boleh menghasilkan sejumlah besar bahagian dalam pelbagai bahan. Dalam artikel ini, kami akan melihat secara mendalam tentang tujuan pemutaran CNC, cara ia berfungsi, kelebihan dan kekurangannya, dan bagaimana ia berbeza daripada proses pembuatan lain seperti pengilangan atau pengisaran.
1. Apakah pemusingan CNC?
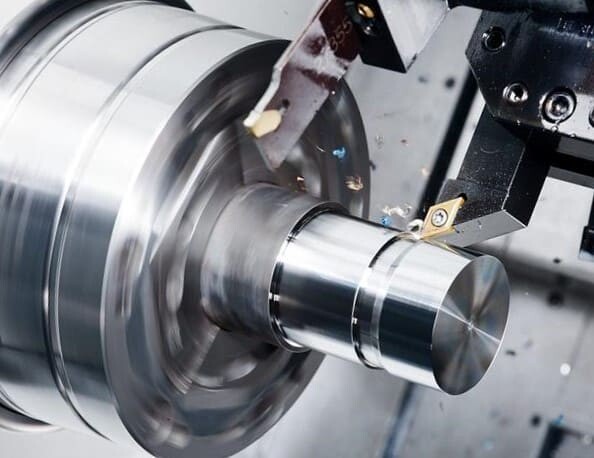
Pemutaran CNC ialah proses pembuatan di mana palang dipegang dalam chuck dan diputarkan sementara alat disentuh dengan bahan kerja pada kelajuan yang ditetapkan untuk mengeluarkan bahan bagi menghasilkan bahagian atau prototaip paksisimetri. Paksi putaran mesin pemutaran CNC dibahagikan kepada arah mendatar atau menegak, dan yang terakhir digunakan terutamanya untuk mengeluarkan bahagian yang agak panjang dengan jejari yang besar. Jika pelarik CNC juga mempunyai fungsi penggilingan, ia boleh membenarkan bentuk bahagian atau komponen lain digiling.
Bahan yang dipilih biasanya bar bulat, atau petak biasa atau heksagon lain.
Bergantung pada mesin pelarik CNC, panjang bar yang dibenarkan mungkin berbeza.
Alat pelarik CNC dipasang di menara penggerudian boleh putar dan dikawal oleh komputer. Lebih banyak alat dalam turet, lebih banyak pilihan yang ada untuk membuat bahagian yang kompleks.
Pelarik CNC boleh memotong bahagian luar bahan kerja dan menggerudi lubang dari dalam untuk membuat bahagian tiub.

2. Apakah fungsi pemusingan CNC?
Pusingan CNC digunakan terutamanya untuk menghasilkan bahagian axisymmetric, seperti aci bulat, tiub berongga, tirus, rod berulir atau sesendal, dan lain-lain, manakala untuk pengilangan CNC, agak sukar untuk mengeluarkan bahagian dengan kontur bulat. Bahagian yang dihasilkan oleh pemusingan CNC mempunyai kemasan permukaan yang sangat licin dan toleransi yang ketat, walaupun dalam ± 0.0002 inci. Kadang-kadang, kerjasama pengilangan CNC dan putaran CNC dapat meningkatkan kecekapan. Sebagai contoh, pengilangan CNC dilakukan pada bahagian selepas CNC membelok. Ahli mesin boleh mengeluarkan lagi ciri asimetri pada bahagian untuk menggunakan sepenuhnya kelebihan kedua-dua proses pembuatan.

3. Faktor utama yang perlu dipertimbangkan dalam bahagian memusing CNC
Diameter luar bahagian. Pemutaran CNC selalunya sesuai untuk prototaip dan pengeluaran volum rendah. Faktor utama yang perlu dipertimbangkan dalam menentukan sama ada pemutaran CNC sesuatu bahagian merupakan kaedah pembuatan yang paling kos efektif ialah diameter luar (OD) bahagian tersebut. Pelarik CNC mempunyai had maksimum pada diameter luar bar. Apabila diameter luar melebihi saiz maksimum yang dibenarkan oleh pelarik CNC (seperti 2.5 inci), ia perlu diapit secara berasingan, yang mungkin menjejaskan masa dan kos penghantaran.
Alat CNC . Faktor lain yang perlu diberi tumpuan ialah alat CNC. Tidak kira betapa nipis atau kecilnya alat tersebut, mata pemotongnya mempunyai ciri silinder yang meninggalkan jejari semasa pemesinan di dalam sudut. Bagi sesetengah bahagian yang mempunyai ciri-ciri khas, adalah perlu untuk memilih alat CNC yang paling sesuai.
Ciri-ciri bahagian. Bagi bahagian yang direka bentuk dengan potongan bawah, putaran CNC adalah penyelesaian yang berkesan. Ini boleh memberikan beberapa cabaran untuk pengilangan CNC, yang memerlukan alat khas yang lebih lama dengan risiko gegaran, kehilangan ketepatan, kemasan permukaan yang lemah, dsb.
Bahagian asimetri. Bagi bahagian asimetri, putaran CNC tidak ideal.


4. Kelebihan CNC membelok
Mengurangkan ralat manusia. Memilih perkhidmatan pemesinan CNC dapat mengurangkan ralat manusia dengan ketara. Setelah diprogramkan dan dipasang, mesin pelarik CNC berfungsi secara automatik dan boleh mengeluarkan bahagian dengan hasil yang diharapkan.
Meningkatkan kecekapan pengeluaran. Kebanyakan mesin pelarik CNC berfungsi pada kelajuan yang agak pantas dan boleh bekerja untuk masa yang lama tanpa gangguan. Seorang pengendali boleh menyelia operasi berbilang mesin, yang boleh membantu meningkatkan kecekapan pengeluaran tanpa perlu mengupah buruh tambahan.
Mengurangkan kadar pembaziran bahan. Pelarik CNC jarang membazirkan bahan atau sumber yang ada, terutamanya untuk logam berharga, seperti titanium, aluminium 7075, dan sebagainya, sekali gus menjimatkan jumlah kos dengan berkesan.
Ketepatan tinggi. Pemesinan CNC mempunyai ketepatan pemesinan dan kemasan permukaan yang tinggi, dan bahagian yang dihasilkan sentiasa berkualiti tinggi.
5. Kelemahan CNC membelok
Sebagai tambahan kepada kelebihan putaran CNC, kita juga perlu mempertimbangkan beberapa kelemahannya. Sudah tentu, pusingan CNC memerlukan lebih banyak pelaburan awal daripada pusingan yang dikendalikan secara manual.
Memerlukan kos persediaan yang tinggi
Keperluan teknikal yang lebih tinggi untuk mekanik dan keupayaan pengaturcaraan
Hanya kos efektif untuk bahagian axisymmetric
Pelarik CNC memerlukan penyelenggaraan dan mungkin tidak dapat memperbaiki kerosakan dengan segera
Menimbang ciri-ciri pusingan CNC, kelebihannya jauh melebihi kelemahan.
6. Bagaimana CNC Turning Berfungsi
Reka bentuk CAD/CAM . Proses putaran CNC semuanya automatik, tetapi ia didahului oleh perwakilan digital bahagian yang diperlukan untuk reka bentuk CAD/CAM, yang kemudiannya ditukar kepada kod-G, bahasa pelarik CNC. Kod-G membimbing kadar suapan, kelajuan putaran, pertukaran alat, dsb. alat mesin CNC. Ini selalunya boleh disimulasikan pada perisian seperti MasterCAM AutoCAD Fusion yang membolehkan visualisasi proses pembuatan daripada bahan kepada produk akhir.


Proses memusing. Setelah kod-G dipasang, pengendali akan memasang dan memuatkan turet. Turet boleh memuatkan banyak alat sekaligus. Dengan rod yang dipasang dengan kukuh, pemotongan bahan berlebihan secara automatik bermula sehingga bahagian atau prototaip yang dikehendaki dihasilkan.
7. Jenis memusing CNC
Terdapat pelbagai jenis pemusingan CNC seperti memusing, memotong bawah, mengetuk, menggerudi, menghadap, membosankan, dan lain-lain dan operasi yang berbeza boleh dilakukan untuk mendapatkan bentuk yang diingini. Berikut ialah operasi biasa yang anda gunakan pada projek membelok CNC anda.
Semasa proses facing , alat titik tunggal bergerak secara jejarian atau paksi dari tepi benda kerja untuk memotong lapisan nipis bahan secara sekata, meninggalkan permukaan yang licin. Kedalaman pemotongan permukaan secara amnya agak kecil, dan ia boleh diproses secara jejarian atau paksi pada satu titik.
Pemutaran tirus. Pemotongan pisau memotong bahan menjadi bentuk kon, di mana diameter benda kerja berkurang atau bertambah dari satu hujung ke hujung yang lain (fikirkan, sebagai contoh, bentuk jam pasir).
Memotong bentuk. Potong bahan dan cipta bahagian yang berkontur dengan pisau berbentuk bulat, melengkung atau licin.
Pemutaran kontur. Pemotong titik tunggal boleh memesin bahagian bulat, melengkung atau licin dengan lengkungan berterusan.
Serong. Serong biasanya ditetapkan pada 45 darjah, untuk mengelakkan kerosakan pada tepi tajam bahagian atau untuk keselamatan. Tepi serong lebih tahan terhadap kerosakan berbanding tepi segi empat sama atau tepi tajam yang lain.
Pemisahan. Gunakan alat pemotong khas untuk memotong alur lurus sehingga ia terputus.
Penguliran. Seruling heliks dipotong agar sepadan dengan bolt dengan spesifikasi ulir seragam.
Membosankan. Besarkan apertur sedia ada.
Penggerudian. Proses mengeluarkan bahan dari dalam benda kerja untuk membuat lubang menggunakan gerudi gerimit khas.
Knurling . Ini adalah untuk memotong garis lurus, garis condong atau corak zigzag bersilang pada permukaan bahagian, yang bukan sahaja dapat meningkatkan geseran bahagian, tetapi juga meningkatkan kesan visual.
Alur. Proses pemesinan rongga sempit pada sesuatu bahagian.


8. CNC mengubah bahan serasi
Pusingan CNC boleh serasi dengan beratus-ratus bahan, termasuk pelbagai logam atau plastik untuk anda pilih. Memilih bahan yang betul adalah penting untuk membuat bahagian atau prototaip tersuai. Kami memperkenalkan beberapa bahan yang paling banyak digunakan dan perhatikan kebolehgunaan biasa setiap bahan.
Aluminium. Aluminium merupakan salah satu bahan yang paling banyak digunakan untuk pemesinan CNC, mempunyai nisbah kekuatan-kepada-berat yang sangat baik, dan sangat tahan terhadap kakisan. Bahagian aluminium boleh dianodkan untuk meningkatkan lagi kekuatan dan rintangan kakisan, dan terdapat dalam pelbagai warna untuk meningkatkan estetika visual. Aluminium pemesinan CNC digunakan secara meluas dalam aeroangkasa, peralatan perubatan, bahagian automotif atau perumah. Model aloi aluminium yang biasa termasuk aluminium 5052, aluminium 7075, aluminium 7075-T6, aluminium 6063-T5, aluminium 7050-T7451, aluminium MIC-6, aluminium 6061-T6, aluminium 2024-T3, dsb.

Keluli. Oleh kerana keluli mempunyai kekuatan dan kekerasan yang sangat baik, ia sering digunakan dalam bahagian bertekanan tinggi dan tahan geseran, seperti gear dan aci. Jenis keluli yang biasa ialah keluli aloi 4130, keluli aloi 4140, ASTM A36, keluli 1018, keluli A36, dan sebagainya.

Keluli tahan karat. Selepas rawatan haba, keluli tahan karat mempunyai kekuatan dan rintangan kakisan yang sangat baik, dan digunakan secara meluas dalam aeroangkasa, peralatan perubatan, makanan dan bidang lain. Model keluli tahan karat yang biasa ialah keluli tahan karat 15-5, keluli tahan karat 17-4, keluli tahan karat 18-8, keluli tahan karat 303, keluli tahan karat 304, keluli tahan karat 316/316L, keluli tahan karat 416, keluli tahan karat 420.

Titanium. Titanium mempunyai kekuatan, rintangan kakisan, biokompatibiliti yang sangat baik, dan sangat sesuai untuk pembuatan implan perubatan, pesawat dan bidang lain. Aloi titanium yang paling biasa digunakan ialah titanium 6Al-4V.

Ringkasan bahan logam biasa untuk putaran CNC
aluminium | Keluli tahan karat | Keluli lembut, Aloi & Alat | Logam lain |
6061-T6 | 303 | Keluli lembut 1018 | Tembaga C360 |
6082 | 304L | Keluli lembut 1045 | Tembaga C101 |
7075-T6 | 316L | Keluli aloi 1215 | Tembaga C110 |
5083 | 2205 Dupleks | Keluli lembut A36 | Titanium Grade 1 |
5052 | 17-4 | Keluli aloi 4130 | Titanium Grade 2 |
2014 | 15-5 | Keluli aloi 4140 | Invar |
2017 | 416 | Keluli aloi 4340 | Inconel 718 |
2024 | 420 | Keluli Alat A2 | Magnesium AZ31B |
6063 | 430 | Keluli Alat A3 |
|
7050 | 440C | Keluli Alat D2 |
|
A380 | 301 | Keluli Alat S7 |
|
MIC 6 |
| Keluli Alat H13 |
|
|
| Keluli Alat O1 |
Terdapat juga banyak pilihan untuk CNC mengubah bahan plastik biasa.
PVC. PVC ialah bahan berkos rendah dengan rintangan kakisan dan rintangan kimia yang baik. Ia boleh digunakan dalam pelbagai aplikasi, daripada mainan kanak-kanak hinggalah saluran paip gas.
Nilon. Nilon ialah plastik serba boleh dan berkos rendah yang tahan haba, kimia dan lelasan, boleh menggantikan logam dalam beberapa kes, dan boleh digunakan untuk menghasilkan bahagian yang berkekuatan tinggi dan bertoleransi dekat.
Plastik | Plastik Bertetulang |
ABS | Garolit G-10 |
Polipropilena | Polipropilena (PP) 30%GF |
Nilon 6 | Nilon 30%GF |
Delrin (POM-H) | FR-4 |
Asetal (POM-C) | PMMA (Akrilik) |
PVC | PEEK |
HDPE |
|
UHMWPE |
|
Polikarbonat |
|
PET |
|
PTFE (Teflon) |
9, garis panduan reka bentuk membelok CNC
Meringkaskan nilai yang disyorkan dan boleh dilaksanakan secara teknikal untuk ciri umum bahagian pusing CNC.
Ciri | Ukuran yang disyorkan | Saiz yang boleh dilaksanakan |
Min. saiz ciri | Ø 2.5 mm | Ø 0.5 mm |
Tepi dalaman | R 8 mm | R 0.25 mm |
Ketebalan dinding minimum | 0.8 mm (untuk logam) | 0.5 mm (untuk logam) |
Lubang | Diameter:saiz mata gerudi standard | Diameter: Ø 0.5 mm |
Benang | Saiz: M6 atau lebih besar | Saiz: M2 |
10. Proses rawatan permukaan bahagian memusing CNC
Bahagian memusing CNC mempunyai pelbagai proses rawatan permukaan untuk dipilih. Menurut ringkasan DDPROTOTYPE, pengeluar prototaip terkemuka di China, rawatan selepas yang lebih biasa adalah seperti berikut.
As-Machined (Ra 3.2μm / Ra 126μin). Ini merupakan proses penyediaan permukaan standard yang paling kos efektif dengan toleransi yang paling ketat, penyahgerudian dan pencanaian serong jika perlu.

Kemasan (Ra 1.6μm /0.8μm). Biasanya bahagian yang telah siap mempunyai kemasan permukaan yang licin, kesannya tidak ketara, dan tidak perlu digilap secara manual.

Letupan pasir. Manik kaca disembur ke permukaan bahagian menggunakan tekanan tinggi untuk menghasilkan tekstur berbutir.

Berus + Anodized Jenis II (kemasan berkilat). Kemasan berus sebelum anodizing Jenis II memberikan bahagian warna berkilat, kekerasan yang lebih tinggi dan rintangan kakisan.

Diletupkan Pasir + Dianodkan Jenis II (Matte). Bahagian yang diletupkan grit dan dianodkan Jenis II mempunyai rintangan kakisan yang baik.

Anodizing jenis III (anodizing keras). Bahagian yang dianodkan Jenis III mempunyai rintangan kakisan dan haus yang lebih baik.

Salutan serbuk. Salutan serbuk berfungsi pada semua logam untuk membentuk lapisan yang kuat dan tahan haus pada permukaan bahagian.

Penarikan dawai + penggilapan elektrik (Ra 0.8μm / Ra 32μin). Bahagian yang digosok dan digilap elektrik mempunyai kemasan yang licin dan rapi.
Oksida hitam. Proses rawatan permukaan yang sesuai untuk keluli, yang digunakan untuk meningkatkan ketahanan kakisan bahagian keluli dan dapat mengurangkan pantulan dengan berkesan.
Salutan penukaran kromat. Penggunaan salutan penukaran kromat pada sesuatu bahagian meningkatkan rintangan kakisan sambil mengekalkan kekonduksian elektriknya. Mematuhi RoHS.
Penarikan dawai (Ra 1.2μm / Ra 47μin). Mengurangkan kekasaran permukaan bahagian dengan kertas pasir #400 – 600 meningkatkan kualiti visual.
Digilap (Ra 0.8μm / Ra 32μin). Permukaan bahagian digilap secara manual dalam pelbagai arah untuk meningkatkan lagi kemasan permukaan dan sedikit memantulkan cahaya.
11. Toleransi putaran CNC
Jika tiada spesifikasi khas, putaran CNC secara amnya mengikut piawaian ISO2768. Perlu diingat bahawa toleransi saiz nominal di bawah 0.5 mm perlu ditunjukkan dengan jelas pada lukisan.
Had untuk saiz nominal | Plastik (ISO 2768- m) | Logam (ISO 2768- f) |
0.5mm* hingga 3mm | ± 0.1mm | ± 0.05mm |
Lebih 3mm hingga 6mm | ± 0.1mm | ± 0.05mm |
Lebih 6mm hingga 30mm | ± 0.2mm | ± 0.1mm |
Lebih 30mm hingga 120mm | ± 0.3mm | ± 0.15mm |
Lebih 120mm hingga 400mm | ± 0.5mm | ± 0.2mm |
Lebih 400mm hingga 1000mm | ± 0.8mm | ± 0.3mm |
Lebih 1000mm hingga 2000mm | ± 1.2mm | ± 0.5mm |
Lebih 2000mm hingga 4000mm | ± 2mm |


