

Pakar Pembuatan Pantas & Pembuatan Pantas
Pakar dalam pemesinan CNC, percetakan 3D, tuangan uretana, perkakas pantas, pengacuan suntikan, tuangan logam, kepingan logam dan penyemperitan
Ikut saya: 


Kekasaran permukaan bahagian mesin CNC
Pemesinan CNC boleh mengeluarkan bahagian dengan keperluan toleransi yang ketat dan bahagian halus daripada pelbagai logam atau plastik, dan merupakan salah satu kaedah pemesinan terbaik untuk bahagian tersuai dan pengeluaran prototaip. Semasa pemesinan CNC , bahan mentah dikeluarkan secara selektif dan tepat untuk menghasilkan bahagian yang menghampiri bentuk akhir. Proses pemesinan ini juga biasanya dirujuk sebagai pembuatan subtraktif. Memandangkan alat pemotong CNC secara berterusan mengeluarkan bahan mentah semasa pemesinan, tanda alat pemotong yang kelihatan akan terhasil pada permukaan bahagian. Untuk definisi kemasan tanda alat pemotong ini, kami memanggilnya kekasaran permukaan bahagian mesin CNC dan membahagikannya kepada pelbagai gred kekasaran.
Apakah kekasaran permukaan dan apa yang menyebabkannya
Permukaan bahagian selepas dimesin CNC, ia kelihatan sangat licin tetapi ia berasa tidak rata apabila disentuh dengan tangan. Dalam kehidupan seharian, orang sering memanggilnya "penamat permukaan". Malah, piawaian bersatu antarabangsa memanggilnya "kekasaran permukaan". Kekasaran permukaan merujuk kepada jarak yang kecil dan ketidaksamaan puncak dan lembah kecil yang terdapat pada permukaan mesin. Jarak (jarak gelombang) antara dua puncak gelombang atau dua palung gelombang adalah sangat kecil (di bawah 1mm), yang tergolong dalam ralat pengecaman bentuk geometri mikroskopik. Dan nilai kekasaran permukaan adalah lebih kecil, lebih licin permukaan.

Kekasaran permukaan biasanya dibentuk oleh kaedah pemprosesan yang digunakan dan faktor lain, seperti geseran antara alat dan permukaan bahagian semasa pemesinan, ubah bentuk plastik permukaan logam apabila cip dipisahkan, dan getaran frekuensi tinggi dalam proses pemesinan. Disebabkan kaedah pemprosesan dan bahan bahan kerja yang berbeza, kedalaman, ketumpatan, bentuk dan tekstur tanda alat pemotong yang ditinggalkan pada permukaan mesin adalah berbeza.
Kesan kekasaran permukaan pada bahagian
Kekasaran permukaan berkait rapat dengan sifat padanan, rintangan haus, kekuatan lesu, kekakuan sentuhan, getaran dan bunyi bahagian mekanikal, dan mempunyai kesan penting ke atas hayat perkhidmatan dan kebolehpercayaan produk mekanikal. Bahagian selepas pemesinan CNC, dan permukaan bahagian akan meninggalkan tanda pemesinan halus, dan semakin kecil kekasaran permukaan, semakin licin permukaannya. Pengaruh khusus kekasaran permukaan pada bahagian boleh dirujuk kepada perkara berikut.

1、Kekasaran permukaan menjejaskan rintangan haus bahagian. Lebih kasar permukaan, lebih kecil kawasan sentuhan berkesan antara permukaan mengawan, lebih besar tekanan, dan lebih cepat haus.
2、Kekasaran permukaan menjejaskan kestabilan sifat kesesuaian. Untuk kesesuaian pelepasan, semakin kasar permukaannya, semakin mudah dipakai, supaya kelegaan secara beransur-ansur meningkat semasa proses kerja; untuk kesesuaian gangguan, disebabkan oleh kerataan puncak mikroskopik semasa pemasangan, gangguan berkesan sebenar dikurangkan, kekuatan sambungan berkurangan.
3、Kekasaran permukaan menjejaskan kekuatan keletihan bahagian tersebut. Terdapat lembah ombak besar pada permukaan bahagian kasar, yang sensitif kepada kepekatan tegasan seperti takuk sudut tajam dan retak, sekali gus menjejaskan kekuatan keletihan bahagian.
4、Kekasaran permukaan menjejaskan rintangan kakisan bahagian. Permukaan yang kasar mudah untuk gas atau cecair yang menghakis menembusi ke dalam lapisan logam dalam melalui lembah-lembah kecil di permukaan, menyebabkan kakisan permukaan.
5、Kekasaran permukaan menjejaskan prestasi pengedap bahagian tersebut. Permukaan kasar tidak boleh dipasang dengan ketat, dan gas atau cecair bocor melalui celah antara permukaan sentuhan.
6、Kekasaran permukaan menjejaskan kekakuan sentuhan bahagian. Kekakuan sentuhan ialah keupayaan permukaan sendi sesuatu bahagian untuk menahan ubah bentuk sentuhan di bawah tindakan daya luar. Kekakuan mesin sebahagian besarnya ditentukan oleh kekakuan sentuhan antara pelbagai bahagian.
7、Kekasaran permukaan menjejaskan ketepatan pengukuran bahagian. Kekasaran permukaan permukaan yang diukur bahagian dan permukaan pengukur alat pengukur secara langsung akan menjejaskan ketepatan pengukuran, terutamanya semasa pengukuran yang tepat.
Di samping itu, kekasaran permukaan akan mempunyai tahap pengaruh yang berbeza-beza pada salutan, kekonduksian terma dan rintangan sentuhan bahagian, pemantulan dan prestasi sinaran, rintangan kepada aliran cecair dan gas, dan aliran arus pada permukaan konduktor.

Standard gred dan pemilihan kekasaran permukaan
Kekasaran permukaan bahagian mesin CNC bukanlah nilai yang tidak disengajakan, kerana kekasaran permukaan boleh dikawal dan hanya perlu ditetapkan terlebih dahulu sebelum pemesinan. Tetapi biasanya, banyak bahagian tidak mempunyai keperluan kekasaran permukaan yang ditentukan, melainkan ia berada dalam beberapa industri tertentu, seperti beberapa bahagian berputar, adegan getaran, implan perubatan dan sebagainya.
Medan aplikasi yang berbeza memerlukan kekasaran permukaan yang berbeza. Bagaimana untuk memilih nilai kekasaran permukaan untuk bahagian anda, perkara pertama yang perlu kita pertimbangkan ialah permukaan bahagian itu bukan sahaja harus memenuhi keperluan fungsi, tetapi juga mempertimbangkan rasional ekonomi. Pemilihan khusus boleh ditentukan dengan analogi dengan merujuk kepada lukisan bahagian serupa yang sedia ada. Pada premis untuk memenuhi keperluan fungsi bahagian, nilai parameter kekasaran permukaan yang lebih besar harus dipilih sebanyak mungkin untuk mengurangkan kos pemesinan CNC. Secara umumnya, permukaan kerja, permukaan mengawan, permukaan pengedap, permukaan geseran dengan kelajuan pergerakan tinggi dan tekanan unit tinggi bahagian mempunyai keperluan yang tinggi pada kelancaran dan kelancaran permukaan, dan nilai parameter harus lebih kecil. Untuk permukaan tidak berfungsi, permukaan tidak sepadan dan permukaan dengan ketepatan dimensi rendah, nilai parameter boleh menjadi lebih besar untuk mengurangkan kos pemesinan.

Menurut piawaian kekasaran pemesinan ISO2632/1-1975, di kedai pemesinan CNC DDPROTOTYPE, kami mengeluarkan bahagian berkualiti tinggi untuk pelanggan mengikut empat nilai parameter kekasaran permukaan berikut.
Ra=3.2 um. Ini ialah kemasan permukaan lalai untuk bahagian mesin CNC dan sesuai untuk kebanyakan bahagian. Permukaan bahagian dengan Ra3.2um sangat licin, tetapi kesan pemotongan masih boleh dilihat, yang sesuai untuk pemandangan di bawah getaran, beban dan tekanan tinggi.
Ra=1.6 um. Gred ini mempunyai kekasaran permukaan yang agak baik, dimesin di bawah keadaan yang ditetapkan, tetapi sedikit kesan pemotongan masih boleh dilihat. Bahagian dalam gred ini boleh bergaul rapat dengan komponen lain dan sesuai untuk senario bergerak perlahan dan ringan, bukan untuk putaran pantas atau getaran teruk. Dengan mengambil aluminium 6061 sebagai contoh, kos pembuatan Ra1.6um adalah kira-kira 5% lebih tinggi daripada Ra3.2, dan ia meningkat dengan kerumitan bahagian tersebut.
Ra=0.8 um. Ini adalah tahap kekasaran permukaan yang tinggi yang perlu dihasilkan di bawah keadaan yang dikawal ketat dan lebih mudah dihasilkan dengan pengisar silinder, tanpa pusat atau permukaan. Bahagian dalam kelas ini biasanya digunakan dalam senario dengan beban ringan atau gerakan yang jarang berlaku. Dengan mengambil aluminium 6061 sebagai contoh, kos pembuatan Ra0.8um adalah kira-kira 10% lebih tinggi daripada Ra3.2, dan ia meningkat dengan kerumitan bahagian.
Ra=0.4 um. Gred ini merupakan kemasan permukaan yang berkualiti tinggi. Bahagian-bahagian gred ini biasanya memerlukan penggilapan atau pengisaran berlian. Untuk pemandangan yang sangat licin, adalah perlu untuk memilih Ra0.4um, seperti dinding dalam galas atau implan perubatan. Dengan mengambil aluminium 6061 sebagai contoh, kos pembuatan Ra0.4um adalah kira-kira 15% lebih tinggi daripada Ra3.2, dan ia meningkat dengan kerumitan bahagian-bahagiannya.

Isu biasa untuk kekasaran permukaan
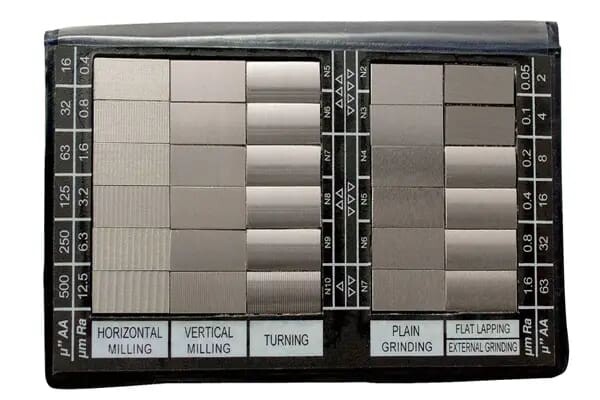
Penilaian dan pengukuran kekasaran permukaan. Penilaian kekasaran terutamanya dibahagikan kepada kaedah penilaian kualitatif dan kuantitatif. Penilaian kualitatif adalah untuk membandingkan permukaan yang hendak diukur dengan sampel perbandingan kekasaran permukaan yang diketahui, dan untuk menilai grednya melalui pemeriksaan visual atau melalui mikroskop; Penilaian kuantitatif adalah untuk mengukur parameter utama kekasaran permukaan yang diukur melalui beberapa kaedah pengukuran dan instrumen yang sepadan. Parameter ini ialah Ra, Rq, Rz, Ry. Pada masa ini, kaedah pengukuran kekasaran permukaan yang biasa digunakan terutamanya termasuk kaedah perbandingan sampel, kaedah keratan cahaya, kaedah gangguan, kaedah stylus dan sebagainya.
Maksud parameter kekasaran permukaan Ra, Rq, Rz, Ry. Ra ialah sisihan min aritmetik bagi kontur: min aritmetik bagi jumlah nilai mutlak sisihan kontur yang diukur dalam panjang persampelan. Rq ialah sisihan punca min kuasa dua bagi kontur: nilai punca min kuasa dua bagi ofset kontur dalam panjang persampelan. Rz ialah ketinggian 10 titik kekasaran mikro: jumlah purata 5 ketinggian puncak profil terbesar dan 5 kedalaman lembah profil terbesar dalam panjang persampelan. Ry ialah ketinggian maksimum profil: jarak maksimum antara garis puncak profil dan garis tengah lembah profil dalam panjang persampelan.
Faktor yang mempengaruhi kekasaran permukaan. Terdapat banyak faktor yang mempengaruhi kekasaran permukaan bahagian, antaranya faktor terbesar ialah kelajuan pemotongan, kedalaman pemotongan, jumlah pemotongan, sudut geometri alat, getaran alat pemotong, kekerasan bahan yang diproses, ketegaran bahan kerja, lekapan dan ketegaran alat mesin semasa pemesinan CNC, dan penggunaan bendalir pemotong, dsb.


