
Pakar Pembuatan Pantas & Pembuatan Pantas
Pakar dalam pemesinan CNC, percetakan 3D, tuangan uretana, perkakas pantas, pengacuan suntikan, tuangan logam, kepingan logam dan penyemperitan
Ikut saya: 


Menggerudi dan Menoreh
Adakah anda mempunyai sebarang idea tentang cara mereka bentuk penggerudian dan mengetik dengan lebih baik pada prototaip?Machinist CNC DDPROTOTYPE mempunyai banyak pengalaman pemesinan. Dia harus menyusun beberapa garis panduan dan menjawab semua soalan tentang cara menambah lubang berulir pada bahagian.
Apakah perbezaan antara penggerudian dan penorehan?
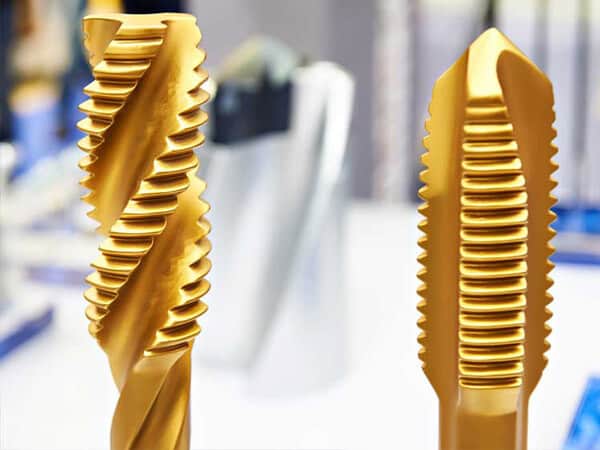
Menggerudi dan mengetuk adalah dua tindakan berbeza. Penggerudian ialah penggunaan gerudi untuk membuat lubang licin dalam bahan. Mengetuk ialah tindakan menghasilkan benang pada sisi lubang. Pelbagai jenis pili untuk memadankan hampir semua jenis skru yang tersedia, termasuk saiz metrik dan standard. Pilih maklumat ketik termasuk nombor benang, diameter, pic dan benang halus kasar. Panduan paip adalah penting untuk membuat paip lurus dan boleh digunakan. Apabila mengetik pada mesin seperti mesin pengilangan CNC atau pelarik, paip akan dipusatkan secara automatik dan lurus. Sila beri perhatian kepada penjajaran pili semasa melakukan secara manual, kerana mata manusia tidak setepat panduan paip 90 darjah yang sempurna.

Guna minyak
Minyak mesti ditambah semasa menggerudi dan menoreh. Ia mengelakkan terlalu panas, membantu mengeluarkan serpihan daripada bit, membantu memotong, dan menghalang bit daripada diperah.
Gerudi tengah
Untuk membuat gerudi dan lubang ketuk terlebih dahulu, anda perlu menggunakan gerudi tengah. Ini menyediakan pusat penjajaran untuk bit yang lebih besar kerana kebanyakan bit tidak berpusat sepenuhnya apabila dipasang dalam chuck bit. Ini memastikan bit yang lebih besar digerudi pada kedudukan yang betul dan tidak melintasi bahagian tersebut.

Mematuk lubang
Sama ada menggerudi atau mengetuk, mematuk membantu memastikan bit tidak terlalu panas atau pecah. Mematuk ialah cara untuk menggerudi bahagian, kemudian berundur untuk mengeluarkan serpihan dan menyejukkan bahagian tersebut. Cara biasa untuk melakukan ini adalah dengan memutarkan pemegang untuk satu pusingan penuh dan kemudian separuh pusingan. Keluarkan serpihan sebanyak mungkin dan tambah minyak ke permukaan dan bit / ketuk setiap kali bit / ketuk ditarik keluar.
Kuasa
Berhati-hati untuk tidak menggunakan terlalu banyak daya ke bawah. Gunakan kaedah putaran dan kaedah mematuk ketuk untuk mengelakkan paip daripada pecah.
Peraturan Thumb
Bagi nisbah bit penoreh kepada diameter besar benang, terdapat beberapa peraturan pengalaman dengan keupayaan ramalan yang kuat untuk benang V standard (benang ISO V dan benang UTS V):
Diameter kasar bit yang baik ialah 85% daripada diameter besar (± 2 PP)
Gerudi paip berkualiti tinggi hendaklah 90% (± 2PP) daripada diameter besar.

Untuk benang metrik V, konsep pic negatif utama (iaitu, diameter utama atau diameter maksimum skru yang dikehendaki dalam milimeter tolak pic skru dalam milimeter per milimeter skru) menghasilkan diameter gerudi paip yang baik.
Teknologi pengurangan nada utama juga boleh digunakan pada benang berasaskan inci, tetapi anda mesti menukar nisbah benang per inci (TPI) kepada nada terkira perpuluhan terlebih dahulu. Sebagai contoh, skru dengan 1 / 20 dalam satu pic (20 benang per inci) mempunyai pic 0.050 dan pic 1 / 13 dalam pic (13 baris per inci) mempunyai pic 0.077. Keputusan anda hanya akan mendarat berhampiran saiz paip (bukan terus pada satu).

Untuk kedua-dua peraturan ini (85% / 90% dan nada negatif utama), saiz lubang paip hasil tidak semestinya satu-satunya kemungkinan, tetapi ia adalah pilihan yang baik untuk kegunaan umum.
85% dan 90% daripada peraturan berfungsi paling baik dalam julat 1 / 4-1 (6.4-25.4mm) apabila saiz paling penting di banyak lantai kedai. Sesetengah dimensi di luar julat ini mempunyai nisbah yang berbeza.
Bagaimanakah cara menambah benang pada bahagian 3D saya?
Jawapan ringkasnya ialah anda tidak perlu. Dalam kebanyakan aplikasi CAD 3D, menambah benang adalah tugas yang memakan masa dan tidak memerlukan penambahan tap 3D pada bahagian tersebut. Jika anda ingin menambah benang pada beberapa lubang di bahagian, ikut langkah ini
Pastikan lubang itu sepadan dengan saiz gerudi pandu yang diperlukan oleh paip.
Sila rujuk lubang berulir dan jenis benang dan pic dalam arahan atau rujukan pesanan anda.
Jika anda perlu menyesuaikan kedalaman benang, tambah sebarang ulasan.

Bolehkah bahagian saya dibuat daripada benang tersuai?
Biasanya, tetapi ia bergantung pada diameternya. Lubang pengetuk boleh dibuat dengan pili tradisional, yang merupakan alat untuk saiz benang standard, atau dengan pemotong benang, iaitu cakera kecil untuk memotong benang melalui gerakan XYZ pengawal CNC . Diameter pemotong dihadkan kepada lebih daripada 1/2 inci. Garisan tersuai boleh dibuat dengan pisau tangen, tetapi ini mungkin dikenakan kos tambahan.


