

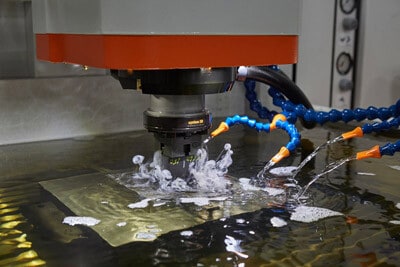
Bagaimana pemesinan EDM berfungsi

Bagaimana pemesinan EDM berfungsi

Apakah EDM?

Pemesinan nyahcas elektrik (EDM) ialah proses pembuatan di mana percikan api dijana oleh nyahcas elektrik untuk menjadikan benda kerja menjadi bentuk yang diingini. Cecair dielektrik memisahkan kedua-dua elektrod dan mengenakan voltan untuk menghasilkan nyahcas arus berkala dan pantas untuk mengeluarkan bahan tersebut. Salah satu elektrod dipanggil elektrod alat, atau ringkasnya alat atau elektrod, manakala yang satu lagi dipanggil elektrod benda kerja, atau benda kerja. Tiada sentuhan sebenar antara elektrod alat dan elektrod benda kerja semasa pemesinan EDM.

Apabila voltan antara dua elektrod dinaikkan, medan elektrik antara dua elektrod juga akan meningkat. Menyebabkan pecahan dielektrik cecair, dan menghasilkan arka elektrik. Akibatnya, bahan dikeluarkan dari elektrod. Sebaik sahaja arus berhenti, dielektrik baru akan mengalir ke medan elektrik antara elektrod. membolehkan zarah pepejal (serpihan) dibawa pergi. Dan sifat penebat dielektrik akan dipulihkan. Selepas aliran arus, voltan antara elektrod dipulihkan kepada keadaan sebelum kerosakan, supaya pecahan dielektrik cecair baharu boleh berlaku untuk mengulangi kitaran.

Permohonan

Proses EDM digunakan secara meluas dalam industri pembuatan acuan, alat, acuan, sementara ia menjadi kaedah biasa untuk membuat prototaip dan pengeluaran skala kecil, terutamanya dalam aeroangkasa, industri automobil dan elektronik yang kuantiti pengeluarannya agak rendah. Dalam sinker EDM, grafit, tungsten kuprum, atau elektrod kuprum tulen dimesin ke dalam bentuk (negatif) yang dikehendaki dan dimasukkan ke dalam bahan kerja pada hujung ram menegak.
EDM boleh digunakan untuk memproses bahan super keras dan bahan kerja berbentuk kompleks yang sukar diproses dengan kaedah pemotongan tradisional. Ia biasanya digunakan untuk memproses bahan konduktif. Ia boleh memproses dengan rongga kompleks atau struktur kontur pada bahan yang sukar diproses, seperti aloi titanium, keluli alat, keluli karbon dan karbida bersimen.
Alat mesin yang menggunakan kaedah pemprosesan ini terutamanya termasuk:
Alat mesin pembentuk pelepasan elektrik: Elektrod alat biasanya grafit atau tembaga. Alat dan bahan kerja direndam dalam cecair kerja berasaskan minyak tanah, dan bentuk elektrod alat disalin ke bahan kerja melalui nyahcas elektrik.
Mesin pemotong wayar nyahcas: penggunaan air ternyahion sebagai medium penebat, menggunakan dawai loyang atau loyang bergalvani sebagai dawai elektrod alat (ciptaan Cina secara timbal balik mengembara wayar mesin pemotong EDM biasanya emulsi menggunakan dawai Molibdenum sebagai elektrod alat).

Pemesinan CNC ketepatan

EDM Tenggelam

Pemesinan EDM Sinker

Sinker EDM, juga dipanggil EDM ram, EDM jenis rongga, tenggelam mati, EDM tradisional atau EDM volum.
Menggunakan Sinker EDM, membolehkan mesin dan menghasilkan bentuk geometri yang kompleks. selalunya dengan sudut berbentuk kecil atau ganjil. Menegak, orbital, vektor, arah, heliks, kon dan putaran juga digunakan.
Kaedah ini memerlukan elektrod (selalunya diperbuat daripada grafit atau kuprum) yang telah diproses terlebih dahulu untuk mempunyai bentuk yang diperlukan. Elektrod ini kemudiannya dibenamkan ke dalam bahan kerja, mencipta versi negatif dari bentuk asalnya.

Wayar EDM

Pemesinan EDM wayar

Wire EDM dan juga dikenali sebagai wire-cut EDM dan wire cutting. Dalam Wire EDM wayar nipis digunakan untuk memotong bahan kerja. Dalam kes ini, wayar adalah elektrod. Semasa pemesinan, wayar sentiasa datang dari suapan automatik dengan gelendong. Jika pemotongan perlu dibuat di tengah dan bukannya bahagian luar bahan kerja, EDM penggerudian lubang kecil digunakan untuk membuat lubang pada bahan kerja yang melaluinya wayar diulirkan selepas itu.
Kawat dipegang dengan panduan berlian. Biasanya cecair adalah air ternyahion. Kawat selalunya diperbuat daripada loyang atau tembaga.

EDM Penggerudian Lubang

Penggerudian lubang EDM terutamanya untuk pemesinan lubang yang cepat, tepat, kecil dan dalam. Ia secara konsepnya serupa dengan sinker EDM tetapi elektrod ialah tiub berputar yang menyampaikan pancutan cecair dielektrik bertekanan. Ia boleh membuat lubang seinci dalam kira-kira satu minit dan merupakan cara yang baik untuk membuat lubang dalam bahan yang terlalu keras untuk pemesinan gerudi pintal. Jenis penggerudian EDM ini digunakan dalam industri aeroangkasa, menghasilkan lubang penyejukan ke bilah Aero dan komponen lain. Ia juga digunakan untuk menggerudi lubang pada bilah turbin gas industri, acuan, dan galas. Selain itu, penggerudian lubang EDM tidak memerlukan sebarang deburring.

baris-penggerudian-lubang-kecil-edm

kelebihan

Dimesin berbentuk ganjil

Ia boleh menghasilkan permukaan berbentuk ganjil dan berbeza yang tidak boleh dihasilkan oleh mesin pemotong tradisional.

Bahan keras bermesin

Pemesinan bahan yang sangat keras dengan ketepatan yang tinggi. Pemprosesan sudut tajam di dalam bekas dan paip

Bahagian Kecil Bermesin

Saya blok teks. Klik butang edit untuk menukar teks ini. Lorem ipsum dolor sit amet, consectetur adipiscing elit. 

Tanpa Herotan yang Boleh Diperhatikan

Tiada hubungan langsung antara alat dan bahan kerja. Oleh itu, bahagian yang halus dan bahan yang lemah boleh dimesin tanpa gangguan yang boleh dilihat

Permukaan yang Sangat Baik

Permukaan yang sangat baik boleh diperolehi dengan laluan penamat yang berlebihan.

Dimesin Lubang Kecil dan Dalam

Lubang yang sangat halus boleh dicapai, pemesinan lubang kecil dan dalam, diameter sehingga 0.015″

Kedai Pemesinan EDM
Kedai Pemesinan EDM2
Kedai Pemesinan EDM3

Sebagai pengilangan yang berpengalaman di China, DDPROTOTYPE boleh menyediakan pelanggan dengan perkhidmatan Pemesinan EDM yang tepat dengan peralatan EDM kami yang canggih. Tidak kira betapa rumitnya struktur itu, kami sentiasa mempunyai penyelesaian yang sesuai untuk mencapainya.