
ラピッド プロトタイピング & ラピッド マニュファクチャリング エキスパート
CNC 機械加工、3D 印刷、ウレタン鋳造、ラピッド ツーリング、射出成形、金属鋳造、板金、押出成形を専門としています
私に従ってください: 


CNC機械加工アクリルの完全ガイド
アクリルは軽量で安価、成形しやすいという利点があります。成形方法には、CNC加工、鋳造、射出成形、熱成形などがあります。特に射出成形は、工程が簡単でコストも低いため、大量生産が可能です。そのため、計器部品、自動車用ランプ、光学レンズ、透明チューブなどに広く使用されています。アクリルで試作品を作る場合、アクリルのCNC加工は避けて通れないテーマです。アクリルは長年にわたりCNC加工の分野で使用されてきたため、この記事ではアクリルのCNC加工に関する注意事項を詳しく解説します。所要時間は約3分です。
アクリルの優れた特性
アクリルは、広く使用されているプラスチックである優れた特性を持ち、熱成形されており、加工性に優れているため、アクリルのプロトタイプ部品を作成するには、CNC機械加工が一般的なソリューションです。

ご存知のように、アクリルの強度はガラスの5倍であり、より強力な耐衝撃性と耐落下性を備えており、密度はガラスの半分にすぎません。 また、ガラスほどもろくなく、粉々になってもガラスのような鋭い破片を形成しません。
アクリルの透明度は92%で、透明度が83〜90%の窓ガラスよりも透明で、光は柔らかくなります。 PCの透明度は90%です。 もちろん、XNUMX種類の素材の違いはわずかですが、実際に存在します。

アクリルシートは、優れた耐候性、高い表面硬度と光沢、優れた高温性能を備えています。 たとえば、アクリルは紫外線に長時間さらされてもその特性が変化せず、PCが黄色に変わり、他のプラスチックは非常に壊れやすく、もろくなります。 また、CNC加工時に表面が割れにくくなっています。

アクリルの耐摩耗性はアルミ素材に近く、安定性と各種耐薬品性に優れ、耐久性に優れています。
アクリルは、印刷性とスプレー性にも優れています。 適切な印刷とスプレープロセスにより、アクリル製品に理想的な表面装飾効果を与えることができます。 これにより、カーライト、LEDライト、ショップ広告バナーなどの幅広いアプリケーションが可能になります。これらのアプリケーションには、高精度と優れた表面仕上げが必要です。

CNC加工に適したアクリル原料とサイズを選択してください
一般的に、アクリルブランクは押し出しと鋳造の1.5つの方法で製造されます。 押し出しプロセスはシートの作成に使用されますが、鋳造プロセスはシートやその他のタイプのブランクの作成に適しています。 通常、アクリルの厚さは25〜XNUMXmmです。 押し出されたアクリルは残留張力が大きいため、破損しやすく、もろくなります。 押し出しアクリルと比較して、キャストアクリルは耐薬品性が高く、カットエッジにバリがないため、エッジが滑らかになります。 キャストアクリルにはさまざまな色がありますので、CNC加工にはキャストアクリルの方が適しています。

CNC機械加工の前は、アクリルはワンピースのブランクで、透明で、非常に硬いものでした。 次に、最初のステップは、レーザー切断機を使用して、3D図面(STEP、IGS、またはX_T形式を推奨)または顧客が必要とするサイズに従って材料を切断し、柔軟なレーザービームを使用してハードを切断することです。ビレットがつぶれないように、接触のないアクリル、精度はミリメートルレベルに達することができ、切開は滑らかです。
CNCマシニングアクリルに適したフィクスチャを選択してください
アクリルは丈夫ですが、それでもプラスチックであるため、CNC機械加工では、長い部品や大きなシートを全体に沿ってクランプするように注意する必要があります。 小さな部品は、単純なクランプとバイスを使用してクランプできます。 通常、長いワークピースはテーブルに接着またはテープで貼り付けられますが、DDPROTOTYPEはCNCを使用してアクリルシートを処理することが多く、2019年に真空テーブルを購入したため、アクリルワークピースを完全にクランプおよび解放できます。これは精度を確保するための重要な基盤です。製造されたアクリル部品の。

CNC機械加工されたアクリルの詳細
送り速度。CNC加工されたPC部品と同様に、一般的には安定した送り速度が使用され、回転数は15,000~18,000rpmです。これは、切削加工中に発生する摩擦熱によってフライスが同じ位置に長時間留まるのを防ぎ、公差への影響を軽減するためです。送り速度が低すぎると、切りくずが部品に再溶着し始め、アクリルの表面仕上げが損なわれ、精度にも影響します。

適切な工具を選びましょう。CNC加工でアクリルを加工するには、最適な切りくず排出と最高の精度を確保するために、特殊な切削工具とフルートが必要です。さらに、アクリルに穴を開ける場合、切りくず排出性を向上させるため、ドリルの先端角度は標準的なドリルの120度ではなく60度にする必要があります。
冷却液。アクリルの融点は130~140℃(265~285°F)で、ガラスの融点よりはるかに低いため、CNC加工時には温度を最低限に保つ必要があります。そのため、多くのアクリル板は加工前に冷却されます。低温環境では切りくずの除去が容易になります。標準的な冷却液も使用できますが、特に注意が必要です。冷却液が油の場合は、PMMAと化学反応を起こさないようにしてください。

仕上げサービス
研磨。必要な精度と形状が達成された後も、アクリル自体のクリスタルのような透明度を回復するために、アクリルを研磨する必要があります。通常、これは、より細かい粒度の研磨ツールと研磨ペーストを塗布したリネンタオルを順次使用して行われます。さらに、ダイヤモンド研磨と火炎研磨も使用できます。一般的な手順は次のとおりです。まずダイヤモンド研磨を行い、次に火炎研磨で角のバリを取り除き、アクリル部品をより丸く滑らかにします。最後に、布ホイールを使用して研磨し、布ホイールに研磨ペーストを塗布した後、95%以上の透明度まで研磨することができます。

接着。接着はアクリルのCNC加工において非常に重要な工程であり、手作業で仕上げられます。この工程では、熟練した作業員の熱曲げ加工の経験が特に重要となります。アクリル製品の接着工程は厳密に管理する必要があり、アクリル製品は設計図の配置通りに接着されるだけでなく、接着不良や気泡、接着不良などもあってはなりません。このような厳格な品質管理を経たアクリル部品の品質が保証されます。

組み立て:組み立てとは、様々な形状に加工されたアクリル部品を組み合わせ、完成したアクリル製品として提示することです。
DDPROTOTYPEの利点
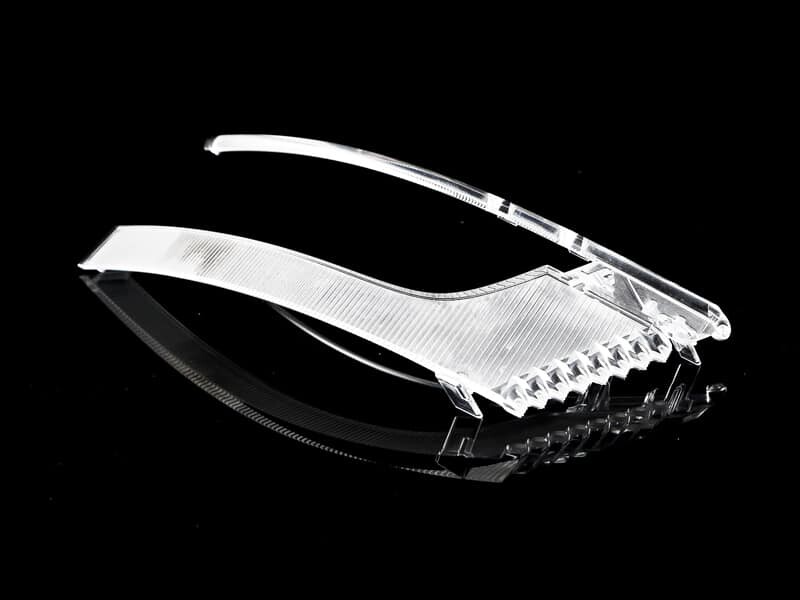
DDPROTOTYPEは、プロトタイプ加工と小ロット生産の専門メーカーとして、日本と米国の3軸、4軸、5軸CNCマシンを使用して、プラスチック加工業界で透明なアクリル光学部品を製造していることを誇りに思っています。 より正確な製造を継続するために、最新のダイヤモンド加工技術を使用しています。 SPDMまたはSPDTと呼ばれるこの技術は、5軸マイクロミリングの機能と組み合わせて、優れた光学品質を備えたさまざまなレンズおよびライトガイド部品を製造できます。 今後もCNC加工サービスの向上、加工設備、切削工具のアップグレードを行い、お客様のためにさまざまな複雑な形状のカスタマイズ部品を加工していきます。 アクリルのCNC機械加工について質問がある場合は、DDPROTOTYPEに連絡して設計を確認し、実行可能な提案を無料で行ってください。


