


ラピッド プロトタイピング & ラピッド マニュファクチャリング エキスパート
CNC 機械加工、3D 印刷、ウレタン鋳造、ラピッド ツーリング、射出成形、金属鋳造、板金、押出成形を専門としています
私に従ってください: 


ラピッド プロトタイピングのすべてを学ぶ
ラピッドプロトタイピング(RP)は比較的新しい用語で、高度な製造プロセスを用いてプロトタイプを迅速に作成し、新製品のデザインを視覚的および機能的に評価し、継続的に最適化していくプロセスを指します。エンジニアやデザイナーは、優れたアイデアを最終製品の外観と動作をシミュレートする現実的な概念モデルに変換し、量産化に向けて一連の検証を行います。プロトタイプは最終製品のオリジナルバージョンであり、デザインやテスト手法を評価し、製品の動作原理を分析し、デザイン、材料、寸法、形状、組み立て、色、製造可能性、強度を調整し、潜在的な落とし穴を早期に回避し、最終製品の品質を向上させるために使用されます。この記事では、現在普及している7つのプロトタイピング手法を取り上げ、さまざまなプロセスで製造された部品の材料特性を比較します。さらに、さまざまな製造プロセスで考慮すべき重要な要素をまとめています。この記事の目的は、デザイナーが最適なプロトタイプ製造プロセスを選択できるようにすることです。
ラピッド プロトタイピングの定義
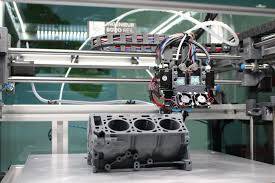
ラピッド プロトタイピングは、最終製品をシミュレートするためにモデルをできるだけ早く作成するプロセスです。 プロトタイプを作成できる製造方法は数十種類ありますが、その中で最も印象的なのは積層造形、つまり 3D プリンティングです。 ただし、従来のサブトラクティブ マニュファクチャリング CNC 機械加工でも、高品質のプロトタイプを作成できます。 3D プリンティングとラピッド プロトタイピングは完全に適合し、ほぼ無制限の幾何学的形状の部品を製造できます。必要なプリンタは 3 台だけで、他のツールは必要ありません。 XNUMXD プリントは、従来の製造方法を使用して製造されたさまざまな材料と非常によく似た機械的特性を持つ部品を製造できます。

7種類の試作工程
プロセス | 名前付き | DESCRIPTION | FINISH | 材料例 |
光造形 | SLA | レーザー硬化感光性ポリマー | 一般的な添加層の範囲は 0.002 ~ 0.006 インチ (0.051 ~ 0.152 mm) です。 | 熱可塑性のように |
選択的レーザー焼結 | SLS | レーザー焼結粉末 | 一般的な追加層は約 0.004 インチ (0.102 mm) です。 | ナイロンやTPUのように |
直接金属レーザー焼結 | DMLS | レーザー焼結金属粉末 | 一般的な添加層の範囲は 0.0008 ~ 0.0012 インチ (0.020 ~ 0.030 mm) です。 | ステンレス鋼、チタン、クロム、アルミニウム、およびクロムニッケル鉄合金金属材料のように |
溶融蒸着モデリング | FDM | 溶融押出 | 一般的な添加層の範囲は 0.005 ~ 0.013 インチ (0.127 ~ 0.330 mm) です。 | ABS、PC、PC/ABS、PPSU、その他のプラスチックのように |
ポリジェット | ピジェット | UV硬化ジェット感光性ポリマー | 一般的な添加層の範囲は 0.0006 ~ 0.0012 インチ (0.015 ~ 0.030 mm) です。 | PMMAのように、弾性のある感光性ポリマー |
CNC加工 | CNC | CNCフライス盤と旋盤を使用して余分な材料を除去します | 余分な素材を取り除く(滑らかにする) | エンジニアリンググレードのプラスチックと金属のほとんどには、何百もの材料があります |
真空鋳造 | VC | シリコンモールドを使ってレプリカのプラスチック部品を作る | スムーズまたは選択したテクスチャで | エンジニアリンググレードの熱可塑性樹脂 |
異なる製造方法の長所と短所
SLA
SLA:SLAは、最も古く、最も普及しており、最もコスト効率の高い積層造形法であり、商業的に応用された最初の3Dプリンティング法です。これは、コンピューター制御の紫外線レーザーを使用して液体感光性ポリマー樹脂を層ごとに硬化させ、このプロセスを繰り返して部品を製造するプロセスです。層ごとの断面は、CAD設計ファイル(.stl形式)から作成されます。.stl形式のCADファイルは、ほとんどの3Dプリンターのデフォルトのコンピューター言語になっていることに留意すべきです。

利点:他の積層造形プロセスと比較して、SLAは複雑な形状を持つ高品質なプロトタイプや部品を製造できます。SLAは高速かつ低コストで、製造された部品は優れた表面仕上げと最適なディテールを備え、厳密な公差を維持します。光学特性、機械的特性、熱特性など、標準、エンジニアリング、工業用熱可塑性樹脂に対応する複数の選択可能な材料ライブラリが用意されています。SLAプロトタイプは、医療用プロトタイプの製造や、真空鋳造マスターモデルの製造に一般的に使用されています。
欠点: SLA方式で製造された試作品は強度が不十分な場合が多く、過酷な状況下での試験には適していません。さらに、湿度の高い環境では紫外線が時間とともに弱まります。
SLS
SLS: SLSは、金属やプラスチックのプロトタイプを製造するための3Dプリンティング技術です。これは、コンピューター制御された高出力レーザーで加熱・焼結したナイロンや弾性TPU粉末など、エンジニアリンググレードのプラスチックに類似した粉末材料を用いて、プロトタイプを層ごとに作成するプロセスです。SLS技術は1980年代に遡り、カール・デッカードによって特許が取得されました。他の多くの3Dプリンティングプロセスと同様に、内部構造、アンダーカット、薄肉部など、複雑な幾何学的形状を持つ部品、例えばCNC加工では実現が難しい内部格子構造を持つ部品などを製造できます。

利点: SLAと比較して、SLSで製造された部品は精度と耐久性が高く、一部の機能テストに適しています。
デメリット: SLS製パーツの表面は粒状または砂のような質感で、細かいディテールが表現できず、非常に粗い。美観を向上させるには二次加工が必要であり、使用できる材料も限られている。
DMLS
DMLS: DMLSは、金属プロトタイプや最終製品部品を製造するための3Dプリンティング技術であり、粉末を層状に溶接して部品を完成させます。DMLS部品はほとんどの合金材料で製造可能であり、もちろん、最終製品と同じ材料を選択することで、十分な強度と機能性を備えたプロトタイプを製作できます。

利点: DMLSは、機能テスト用の金属プロトタイプ(通常97%の密度)を製造でき、従来の方法では実現できない内部構造や溝を形成できます。DMLS部品の機械的特性は、基本的に従来の方法で製造された部品の特性と同等です。
デメリット: DMLSで製造された部品の表面は粗く、高価な後処理が必要となる。複数の金属部品をDMLSで製造する場合、コストが高くなる可能性がある。
FDM
FDM:溶融堆積成形(FDM)プロセスでは、熱可塑性材料(ABS、ポリカーボネート、またはABS/ポリカーボネートブレンドなど)がプリンターによって加熱されたノズル内で溶融され、ノズルが設定された経路に沿って移動しながら、液状化した樹脂材料を層状に積み重ねて、下から上へとプロトタイプを作成します。

利点: FDM方式では、本物の熱可塑性樹脂材料を選択できるため、低コストで堅牢な部品を製造でき、機能テストにも対応可能です。もちろん、複雑な構造の部品も製造できます。FDM技術は使いやすく、1つの部品の製造に様々な種類や色のプラスチックを使用でき、安全でクリーン、かつ環境汚染もありません。
デメリット: FDM方式で製造された部品は、穴が開いたり、強度にばらつきがあったり、表面仕上げが悪かったり、波状の跡が目立つことが多い。SLA方式やSLS方式と比較すると、FDM方式は効率が悪い。
SLM
SLM: SLMは、高出力レーザーを用いて金属粉末を溶融・融合させ、試作品や部品を製造する技術です。一般的に使用される金属粉末には、チタン、ステンレス鋼、アルミニウム、コバルトクロム合金などがあり、これらを用いて高強度、高耐久性、高複雑性を備えた精密金属部品を製造することができます。

利点: SLM(選択的レーザー溶融)で製造された精密部品は、航空宇宙、自動車、国防、医療などの産業で幅広く使用されています。
デメリット:SLMで製造された部品や試作品は高価になる場合があり、熟練した機械工による管理が必要となる。
ポリジェット
ポリジェット:ポリジェットは、プリントヘッドを用いて感光性ポリマー樹脂を層状に吹き付け、UV硬化性材料を使用してプロトタイプや部品を造形します。このプロセスで吹き付けられる樹脂層は非常に薄く、滑らかな表面を持つ部品を製造できます。プリントヘッドには異なる材料を吹き付けることができるため、複数の材料を組み合わせたプロトタイプの製作も可能です。

利点:ポリジェットは手頃な価格で、複雑な構造を持つ柔軟な部品の製造だけでなく、柔軟な材料と剛性材料を使用して成形部品を包んだプロトタイプを作成するためにも使用できます。
欠点:ポリジェット成形部品は機能テストに十分な強度がなく、長時間光にさらされると黄色に変色する可能性がある。
CNC加工:カッターが設定された経路に沿って回転し、プラスチックや金属の塊(または棒)を切削し、余分な材料を除去して部品や試作品を製造する、材料削減プロセスです。積層造形と比較して、CNC加工部品は優れた強度と表面仕上げを持ち、比較的完成度が高いのが特徴です。使用可能な材料の種類は非常に多く、数千種類に及び、引張強度、耐衝撃性、耐熱変形温度、耐薬品性、生体適合性など、多様な機能を持つCNC部品を製造できます。公差も良好で、組み立てや機能テストに適しています。

利点: CNC加工部品は表面仕上げが良好で公差も厳密であり、様々なエンジニアリンググレードの熱可塑性樹脂や金属を選択できる。3Dプリンティングと比較して、部品の複雑さにもよるが、試作品を24時間以内に納品できる。
デメリット:複雑な部品の場合、CNC加工にはいくつかの制約があります。例えば、中空の薄肉部品の加工は非常に難しく、場合によってはワークピースを裏返して特注の治具で固定する必要があります。そのため、複雑な形状の部品を加工する場合、CNC加工のコストは比較的高くなります。
真空鋳造:厳密に言えば、真空鋳造は少量の部品を製造するためのプロセスです。真空条件下でポリウレタン材料を脱泡、混合、予熱、成形し、60℃~80℃の恒温槽内で2~3時間の二次硬化成形プロセスを行います。

利点:真空鋳造で作られたレプリカは、ABS樹脂などの原材料と同等の強度と硬度を実現でき、ご要望に応じて着色することも可能です。真空レプリカ製造プロセスでは、複雑な構造と均一な肉厚を持つプラスチック部品を少量生産でき、特定の機能と外観要件を満たすことができます。
デメリット:金型1つで製造できる複製数は最大25個(金型の複雑さや鋳造材料によって異なる)。部品に高い品質が求められる場合(透明部品や複雑な構造部品など)、1つの金型から製造できる複製数は12個、場合によっては10個にとどまる。
ラピッドプロトタイピングの費用はいくらですか?
この質問は答えるのが難しいです。 ラピッド プロトタイピングはさまざまな要因に左右され、コストも大幅に異なります。 たとえば、加工技術、サイズ、数量、表面仕上げ、数量、材料、表面処理などの情報が不明確な場合、試作品の製造にかかる費用を見積もることは困難です。数千ドル。 プロトタイプ プロジェクトの設計が完了した場合は、中国のトップ ラピッド プロトタイピング メーカーである DDPROTOTYPE にお気軽にお問い合わせください。無料の見積もりを提供し、設計に関する建設的な提案と実現可能なソリューションを無料で提供します。


