


ラピッド プロトタイピング & ラピッド マニュファクチャリング エキスパート
CNC 機械加工、3D 印刷、ウレタン鋳造、ラピッド ツーリング、射出成形、金属鋳造、板金、押出成形を専門としています
私に従ってください: 


真空鋳造について知っておくべきこと
真空鋳造は、試作品の製造において重要なプロセスの 1 つです。低コストで製品の品質が安定しているという利点があります。迅速なエンジニアリング テスト (プロジェクトの迅速なテスト)、設計コンセプトの検証、および物理的な表示 (製品の物理的な構造の表示) に非常に適しています。コンセプトやアイデアから成熟した量産へと開発する前に、設計者は継続的に問題を発見し、製品計画を改善する必要があります。自動車部品、ロボット、医療機器、3C 製品などの多くの工業用プラスチック部品は、通常、射出成形プロセスを使用して数百万個のユニットを生産しますが、金型の開設コストは非常に高く、金型の開発時間は比較的長く (金型の設計と生産サイクルが長い) ます。設計者にとってさらに難しいのは、計画に小さな欠陥があると、莫大な無駄が生じる (金型の修正コストが非常に高い) ことです。鋼製金型 1 セットのコストは通常 10,000 ドル、場合によっては数万ドルにもなり、時間のコストは補償できないことを知っておく必要があります。そのため、設計を検証するために、20~500個程度の少量のプラスチック部品を生産することが不可欠です。この段階では、真空鋳造が好ましい加工方法となります。

真空鋳造とは何ですか?
シリコンモールドとも呼ばれる真空鋳造は、製造されたシリコンモールドを使用してプラスチック部品を複製します。 注入されたポリウレタン材料は、脱泡、撹拌、予熱、および真空条件下でキャストされ、二次硬化成形プロセスは、60℃~80℃の恒温槽内で 2 ~ 3 時間行われます。 シリコーン複合金型で作られたレプリカは、ABS やその他の材料の強度と硬度に達することができ、要件に応じて色を装備することもできます。 真空鋳造プロセスでは、複雑な構造、均一な肉厚、および特定の機能と外観を備えたプラスチック部品の小さなバッチを製造できます。

真空注型の製造工程
真空注型の製造工程は、本体金型の原型製作、金型製作、部品流し込みのXNUMX工程に分かれます。
ステップ 1: マスター金型のプロトタイプを作成する
安定した特性を持つ材料を選択して、メインの金型の試作品を作成できます。 通常、プラスチックまたは金属材料でできています。 唯一の要件は、この材料が 40°C の高温で一定期間安定している必要があることです。
プロトタイプがコピーされたパーツの品質に決定的な役割を果たすことは注目に値します。 高精度、高光沢、さらには高透明度のプラスチック部品を加工したい場合は、マスター モールド プロトタイプを CNC 機械加工で加工するのが最適です。
マスターモデル原型をSLAプロセスで製作するのも理想的な選択ですが、CNCで加工したマスターモデル原型と比較すると、最終部品のコストはかなり異なる場合があります(精度はわずかに悪くなり、単価は高くなります)。少し低くなります); 部品の製造に真空鋳造プロセスを選択すると、異なるメーカーの見積もりはまったく異なり、数倍も異なります (異なるメーカーの見積もりが異なる理由の XNUMX つ)。
メインモデルのプロトタイプの表面は、スプレー テクスチャまたはマット効果でデザインすることもできます。 シリコンモールドはディテールや質感を正確に再現し、最終レプリカの表面は原型との高い一貫性を維持します。
ステップ2:シリコン型を作る
注湯型はRTV型とも呼ばれる液状シリコン製。 シリコーンは化学的に安定しており、自己剥離性と柔軟性があり、収縮を最小限に抑え、プロトタイプから金型まで部品の詳細を効率的に複製します。 シリカゲルと硬化剤を均一にかき混ぜます。 モールドシリカゲルの外観は流れるような液体で、A成分がシリカゲル、B成分が硬化剤です。 例: 100 グラムのシリカゲルを取り、2 グラムの硬化剤を追加します (注: シリカゲルと硬化剤は均等に攪拌する必要があります。均等に攪拌しないと、金型の一部が硬化し、一部が硬化しません。シリコーンの硬化が不均一になり、シリコーン型の寿命や型回し回数に影響を与え、型崩れの原因にもなります。
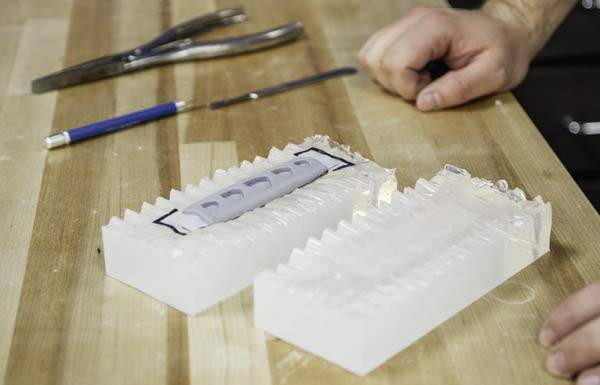
試作品の周囲の平らな場所にテープを貼り、その後の金型の切断後にパーティング面を形成します。 次に、プロトタイプをキャスティング ボックスに吊るし、部品に接着剤スティックを配置して、シリコーン成形プロセス中に通気するためのスプルーと通気孔を提供します。 ボックスにシリカゲルを注ぎ、気泡を排出します。 時間が長すぎてはいけません。 通常の状況下では、架橋反応が起こった後にブラッシングや注ぎが不可能になるのを防ぐために、XNUMX分を超えてはなりません.
キャスティングボックスをオーブンに入れて硬化させます。温度は40℃、時間は8〜16時間です。この時間は型の量によって異なります。
シリコーンゴムが硬化したら、箱とスティックのりを外し、パーティングラインに沿って切り取り、試作品を取り出します。 このとき、シリコンゴムは空洞を形成しますが、これはプロトタイプとまったく同じ形状です。 このようにして、シリコンモールドを成功させることができます。
ステップ 3: 真空鋳造
型をオーブンに入れて固め、60~70℃に予熱します。
適切な離型剤を選択し、金型を閉じる前に正しく使用してください。これは、粘着や表面の欠陥を避けるために非常に重要です。
設計要件に従ってポリウレタン樹脂を準備し、50 成分樹脂を正しい比率で混合し、完全に攪拌して真空下で 60 ~ 40 秒間脱気し、使用前に約 XNUMX°C に予熱します。
金型のキャビティにポリウレタン樹脂を流し込みます。 キャビティに充填後、金型を真空環境に置いてキャビティ内の空気を除去し、金型のすべての位置に液体シリコーンを充填して、成形品の形状が試作品とまったく同じであることを確認します。
型をオーブンに入れて再び硬化させます。 平均硬化時間: 小さいピースで 1 ~ 3 時間、大きいピースで 3 ~ 6 時間。
硬化後、成形品をシリコンモールドから取り出すと、元のパーツのレプリカができます。
このサイクルを繰り返してください。
真空鋳造の材料選択
ポリウレタン樹脂は、幅広い特性と用途を持つポリマーです。真空鋳造メーカーは、日本のHei-CastやフランスのAxsonなど、ポリウレタン樹脂を調達しています。材料特性は、ABS、PMMA、PC、PP、PAなどのエンジニアリングプラスチックと似ています。鋳造樹脂の種類は、透明、半透明から着色まで、軟質ゴムや硬質プラスチック、さらには耐衝撃性、耐高温性(120℃)、耐火性(UL94-V0)材料まで多岐にわたります。真空鋳造プロセスは、二次射出成形に使用でき、インサートを追加することもできます。
真空鋳造の技術的パラメータ
詳細説明 | 公差注記 |
精度 | 液体の熱膨張と柔軟な金型の自然な特性により、予想される収縮率は +0.15% です。 標準公差は±0.15mm/100mmで、最高精度は±0.05mmに達します。 |
最大サイズ | 真空注入装置は、最大サイズ 2d.0M*1.2M*1.0M に対応できます。 |
成形品の最小肉厚 | 十分な金型充填を確保するには、少なくとも 0.75 mm の肉厚が必要です。 最良の結果を得るには、壁の厚さを少なくとも 1.5mm にすることをお勧めします。 |
典型的なレプリカ数 | 金型ごとに最大 25 個のレプリカ (金型の複雑さと鋳造材料によって異なります)。 部品が高品質を必要とする場合 (例: 透明または複雑な構造)、12 つの金型に対して 10 個または XNUMX 個のレプリカしか作成できません。 |
通常のリードタイム | 部品のサイズと量に応じて、50 ~ 10 日以内に最大 15 個の鋳造サンプルを作成できます。 |
真空オーバーモールディングの仕上げオプション
マット仕上げ/つや消し仕上げ。マスタープロトタイプはサンドブラスト加工によるマット仕上げ、レプリカ部品は滑らかなサテン仕上げ、透明および半透明部品はマット仕上げとなります。マット仕上げは指紋が目立ちにくいため、手に触れる部分や頻繁に触れる部分に適しています。
半光沢。適度な光沢がありながら、反射はそれほど強くない仕上げです。半光沢仕上げは、高光沢とマットの中間に位置し、滑らかでお手入れしやすい表面が特徴です。
高光沢仕上げ。金型製作前にマスタープロトタイプを研磨することで、高い反射率を実現します。透明部品において最高の透明度を誇ります。スペキュラー仕上げは、化粧品モデル、レンズなど、幅広い用途に使用できます。
ポリウレタンは顔料と混合して、さまざまな色を実現できます。 ブラック、ナチュラル、クリア、さまざまなカスタム カラー (お好みに最も近いラウルまたはパントン カラー)。


真空鋳造の利点
短納期。部品の仕様(サイズ、構造)と数量にもよりますが、最大50個の部品を7~15日以内に納品できます。射出成形と比較して、真空鋳造の生産時間は短縮されます。従来の射出成形金型では生産完了までに4~8週間かかりますが、シリコーン金型はわずか1~2週間で完成し、複雑な部品も短期間で完成させることができます。
低コスト。シリコーンは射出成形に比べてコスト面で安価です。射出成形は鋼鉄またはアルミニウムの加工を基本としています。シリコーン金型のコストは数百ドルから数千ドル程度ですが、射出成形のコストは数千ドルから数万ドルにもなります。
大型部品の製造が可能。使用する装置の種類によっては、真空鋳造によって自動車の筐体、大型ロボットの筐体、CTスキャン用医療機器の筐体など、非常に大きな部品を製造することができる。
表面仕上げは射出成形よりも優れています。真空成形プロセスによって気泡が除去され、材料が金型キャビティに完全に密着するため、細部まで再現できます。
真空鋳造では、必要な複雑な部品や設計を一度に実現できるのに対し、CNC加工では、ほとんどの場合、サイズや構造に応じて分割して製造する必要がある。
豊富なカラーバリエーションからお選びいただけます。樹脂に着色顔料を添加することで、様々な色合いを実現できます。
再現性。シリコン型は約20回まで使用できます。その後交換が必要です。
真空注型の応用
小ロット生産に適しています。真空二重成形は、射出成形金型への投資に見合うだけの数量が得られない場合や、生産用金型が完成する数週間前に完成させることができる初回生産部品の生産に最適です。
真空鋳造プロセスは比較的安価であるため、必要な設計変更も容易かつ経済的に行えます。さらに、同じ金型に異なる材料を使用できるため、複数の材料で設計をテストすることが可能です。
市場テスト。高品質な仕上がりにより、真空鋳造部品は消費者テスト、ユーザー評価、コンセプトモデルに最適です。同じデザインコンセプトでも、製品に最適な色がわからない場合は、シリコン型を作り、10~15個の鋳造品を作り、それぞれの鋳造品にデザインの色と質感を塗装することで、デザイン部門で使用できます。経営会議での内部議論でも、変更を迅速に適用して、さらなるテストや市場投入を行うことができます。
2021年8月、米国の自転車メーカーが、規則的な菱形の模様を持つテールライトカバー50個の製造を希望し、部品は透明である必要がありました。予算コストを考慮し、真空鋳造プロセスが推奨され、後処理として研磨が行われました。専門の中間チームが製品をチェックし、試作品を受け取った顧客は期待を上回る結果を得ました。結論として、複雑な金型部品は試作品の構造、詳細、質感を正確に再現し、試作品と同じ表面仕上げを実現することで、射出成形による生産結果と同等の成果を上げることができました。


