


ラピッド プロトタイピング & ラピッド マニュファクチャリング エキスパート
CNC 機械加工、3D 印刷、ウレタン鋳造、ラピッド ツーリング、射出成形、金属鋳造、板金、押出成形を専門としています
私に従ってください: 


一般的なプラスチック成形プロセスの真空鋳造
射出成形、ブロー成形、押出成形、ブリスター成形、真空注型など、プラスチック部品には多くの成形プロセスがあります。各プラスチック成形プロセスには、独自の長所と短所があります。 本日は、真空注型加工の作業手順、メリット・デメリット、真空注型に使用される一般的な材料などを中心にご紹介いたします。
真空鋳造とは何ですか?
真空鋳造は、ウレタン鋳造またはポリウレタン鋳造とも呼ばれ、プラスチック部品の複製を作成するプロセスであり、少量生産のプラスチック部品成形において最も経済的なプロセスの1つです。一般的に、まず3DプリンティングまたはCNC加工でマスターを作成し、次にそのマスターを使用してシリコン型またはゴム型(現在ではシリコン型が主流)を作成し、真空状態で液体樹脂を型に注入して硬化させる製造方法です。複製されたプラスチック部品は、マスターの構造、詳細、質感を正確に再現し、射出成形と同様の一貫した表面仕上げを実現できます。複雑な構造、均一な肉厚、特定の機能要件を満たす試作品など、製品の研究開発段階における少量試作に適しています。

真空鋳造の処理手順
真空注型製法の製造工程は、原型製作、シリコン型製作、鋳造部品のXNUMXつの工程に分かれています。
ステップ 1: マスターを作成する
複製部品の品質はマスターの品質に左右されます。高精度、高仕上げ、さらには光学的な透明度を維持する必要がある場合は、CNC加工でマスターを作成するのが最適です。また、複雑な形状や構造を持つ部品については、3Dプリンティングによるマスター作成も検討します。マスターの表面にテクスチャやマット効果をスプレーすることで、プラスチック部品の最終金型の質感を再現できます。シリコン型はマスターのディテールと質感を正確に再現し、最終的な複製物の表面はマスターと高い一貫性を保ちます。

ステップ2:シリコン型を作る
鋳造金型は、RTV 型とも呼ばれる液体シリコンでできています。 シリコーンゴムは化学的に安定しており、自己剥離性と柔軟性があり、収縮を最小限に抑え、マスターから金型までパーツの詳細を効率的に複製します。 シリコン型の製造工程は以下の通りです。
後で簡単に脱型できるように、マスターの平らな部分にテープを貼ります。これは、シリコン型の分割面にもなります。
マスターを箱に吊るし、パーツにスティックのりを置いて、ゲートと通気孔を設定します。
ボックスに液体シリコンを入れて真空引きし、40°C のオーブンで 8 ~ 16 時間硬化させます (シリコン型のサイズによって異なります)。
シリコンゴムが硬化したら、箱とスティックのりを外し、シリコンモールドのマスターを取り出し、キャビティを形成すると、シリコンモールドが作成されます。

ステップ 3: 真空鋳造
DD Prototype の標準化された操作手順により、正確な部品の再現と一貫した機械的性能が保証されます。 当社の技術者は、混合、通気、攪拌、予熱、鋳造、脱型などのすべての操作パラメーターを制御し、マスターのほぼ完璧なレプリカを提供します。 真空鋳造のプロセスは次のとおりです。
まずシリコン型をオーブンに入れ、60~70℃に予熱します。
適切な離型剤を選択し、金型を閉じる前に正しく使用することは、粘着や表面欠陥を避けるために非常に重要です。
ポリウレタン樹脂を調製するには、使用前に約 40°C に予熱し、50 成分樹脂を正しい比率で混合してから、十分に攪拌し、真空下で 60 ~ XNUMX 秒間脱気します。
真空チャンバー内の金型にレジンを流し込み、オーブンで再び金型を硬化させます。 平均硬化時間: 小さいピースで 1 ~ 3 時間、大きいピースで 3 ~ 6 時間。
硬化後、シリコンモールドから鋳造部品を取り外します。 この手順を繰り返します。

真空複合成形のメリット
低コストの成形、真空注型加工は、高価で時間のかかる射出成形金型に投資する必要がありません。
短納期で、特定の機能を備えた 50 個もの試作品を 10 ~ 15 日以内に作成できます。
幅広い材料オプション、真空射出用のポリウレタン材料は、硬質、弾性、透明、およびさまざまな色にすることができます。
高精度で細かいディテール。 真空注型は、高精度・高精度の部品を生産レベルの品質で提供できます。
CNCプロトタイプまたは3D印刷と比較して、優れた表面仕上げ、真空鋳造金型はより優れた表面品質を提供します。

真空鋳造で使用される一般的な材料
真空鋳造で使用される材料には、熱可塑性樹脂、ゴム、樹脂が含まれ、これらはすべて特定の特性と特性をシミュレートできます。
外観品質
表面の質感/仕上げ
透明度/半透明度
剛性
柔軟性
第3章:濃度
硬度
温度耐性
紫外線
色圏
真空鋳造に関するその他のよくある質問
真空注型加工で作成した複製プラスチック部品の精度は?
-標準的な複製精度の公差は±0.15mm/100mmで、最高精度は±0.05mmに達します。
最大鋳造ワークサイズは?
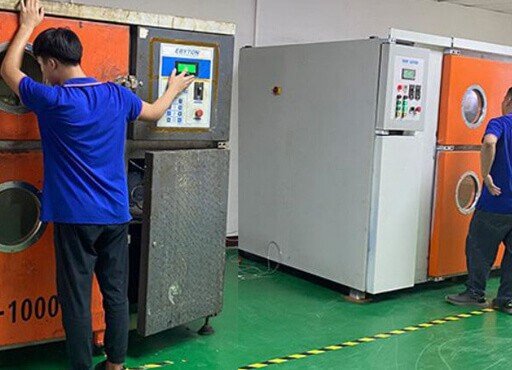
-真空鋳造装置は、2.0M*1.2M*1.0Mの金型仕様に対応できます。
再現できるプラパーツの最小肉厚は?
- 部品の最小肉厚は 0.5mm、最良は 1.5mm~2.5mm です。
シリコンモールドの寿命は?
- 20つの金型は最大12個まで鋳造でき、高い品質が要求される部品(透明または複雑な構造など)の場合、10つの金型でXNUMX個またはXNUMX個のプラスチック部品しか製造できません.
真空射出成形の一般的な納期は?
- パーツのサイズとボリュームにもよりますが、50 日から 10 日以内に最大 15 個のキャスト プロトタイプを作成できます。
表面処理とその他の機能は?
– 液状レジンの着色、マットエッチング、透明研磨、塗装、電気メッキ、金属インサート、オーバーモールドなど
真空注型処理は、プラスチック部品の機能的なプロトタイプや少量のバッチを製造するための効果的な方法であり、プラスチック部品の高品質な生産と最短のリード タイムのバランスを取るのに役立ちます。 プロトタイピングがプロジェクトにどのように役立つかを知りたい場合は、DD Prototype までご連絡ください。プロジェクトについてお聞かせください。


