
ラピッド プロトタイピング & ラピッド マニュファクチャリング エキスパート
CNC 機械加工、3D 印刷、ウレタン鋳造、ラピッド ツーリング、射出成形、金属鋳造、板金、押出成形を専門としています
私に従ってください: 


CNC機械加工部品の表面粗さ
CNC加工は、厳しい公差要件を持つ部品や、さまざまな金属やプラスチックの微細部品を製造でき、カスタム部品や試作品の製造に最適な加工方法の一つです。CNC加工では、原材料を選択的かつ精密に除去することで、最終形状に近い部品を製造します。この加工プロセスは、一般的に切削加工とも呼ばれます。CNC切削工具が加工中に原材料を連続的に除去するため、部品の表面に目に見える切削痕が生じます。これらの切削痕の仕上げを定義するために、CNC加工部品の表面粗さをさまざまな粗さ等級に分類します。
表面粗さとは何ですか?
CNC加工後の部品の表面は非常に滑らかに見えますが、手で触れると凹凸があります。 日常生活では、「表面仕上げ」と呼ばれることがよくあります。 実際、国際統一規格では「表面粗さ」と呼んでいます。 表面粗さは、機械加工された表面が持つ小さな山と谷の小さな間隔と不均一性を指します。 1つの波の山またはXNUMXつの波の谷の間の距離(波の距離)は非常に小さく(XNUMXmm未満)、これは微視的な幾何学的形状認識エラーに属します。 また、表面粗さの値が小さいほど、表面は滑らかになります。

表面粗さは、一般的に、使用する加工方法と、加工中の工具と部品の表面との摩擦、切りくずが分離したときの表面金属の塑性変形、および機械加工プロセス。 加工方法や被削材の違いにより、加工面に残る切削工具跡の深さ、密度、形状、質感が異なります。
部品の表面粗さの影響
表面粗さは、機械部品のマッチング特性、耐摩耗性、疲労強度、接触剛性、振動、騒音と密接に関係しており、機械製品の耐用年数と信頼性に重要な影響を及ぼします。 CNC加工後の部品、および部品の表面に細かい加工痕が残り、表面粗さが小さいほど表面が滑らかになります。 部品の表面粗さの具体的な影響は、次の点を参照できます。

1、表面粗さは部品の耐摩耗性に影響します。 表面が粗いほど、合わせ面間の有効接触面積が小さくなり、圧力が高くなり、摩耗が速くなります。
2、表面粗さはフィット特性の安定性に影響します。 すきまばめの場合、表面が粗いほど摩耗しやすくなり、加工中にすきまが徐々に大きくなります。 締まりばめの場合、組み立て中の微細なピークの平坦化により、実際の有効な干渉が減少し、接続強度が低下します。
3、表面粗さは部品の疲労強度に影響します。 粗い部品の表面には大きな波の谷があり、鋭い角の切り欠きや亀裂などの応力集中に敏感であるため、部品の疲労強度に影響を与えます。
4、表面粗さは部品の耐食性に影響します。 粗い表面は、腐食性の気体または液体が表面の小さな谷を通って内部の金属層に浸透しやすく、表面の腐食を引き起こします。
5、表面粗さは部品のシール性能に影響します。 粗い表面はしっかりとはめ込むことができず、ガスまたは液体が接触面の間の隙間から漏れます。
6、表面粗さは部品の接触剛性に影響します。 接触剛性は、外力の作用下での接触変形に抵抗する部品の接合面の能力です。 機械の剛性は、主にさまざまな部品間の接触剛性によって決まります。
7、表面粗さは部品の測定精度に影響します。 部品の測定面と測定ツールの測定面の表面粗さは、特に正確な測定中に、測定の精度に直接影響します。
さらに、表面粗さは、コーティング、部品の熱伝導率と接触抵抗、反射率と放射性能、液体と気体の流れに対する抵抗、および導体表面の電流の流れにさまざまな程度の影響を及ぼします。

グレード基準と表面粗さの選択
CNC加工部品の表面粗さは偶然の値ではなく、加工前に設定するだけで制御可能な値です。しかし、回転部品、振動環境、医療用インプラントなど、特定の産業分野を除き、多くの部品には表面粗さの規定がありません。
アプリケーション分野が異なれば、必要な表面粗さも異なります。 部品の表面粗さの値を選択する方法について、最初に考慮する必要があるのは、部品の表面が機能要件を満たすだけでなく、経済的合理性も考慮する必要があるということです。 具体的な選択は、既存の同様の部品図を参照して類推することで決定できます。 部品の機能要件を満たすことを前提として、CNC加工コストを削減するために、可能な限り大きな表面粗さパラメータ値を選択する必要があります。 一般的に、作業面、合わせ面、シール面、移動速度が速く、部品の単位圧力が高い摩擦面は、表面の滑らかさや滑らかさに対する要求が高く、パラメータ値は小さくする必要があります。 非加工面、不一致面、および寸法精度の低い面の場合、パラメータ値を大きくして加工コストを削減できます。

ISO2632 / 1-1975の加工粗さ基準に従い、DDPROTOTYPE CNC機械加工工場では、次のXNUMXつの表面粗さパラメータ値に従ってお客様向けに高品質の部品を製造しています。
Ra=3.2μm。これはCNC加工部品の標準表面仕上げであり、ほとんどの部品に適しています。Ra3.2μmの部品表面は非常に滑らかですが、切削痕がまだ見えるため、振動、荷重、高応力がかかる場面に適しています。
Ra=1.6μm。このグレードは、設定された条件下で加工された比較的良好な表面粗さですが、わずかな切削痕が見られる場合があります。このグレードの部品は他の部品と密着して嵌合することができ、低速で軽負荷のシナリオに適していますが、高速回転や激しい振動には適していません。アルミニウム6061を例にとると、Ra1.6μmの製造コストはRa3.2μmの製造コストより約5%高く、部品の複雑さが増すにつれてコストも高くなります。
Ra=0.8μmは、厳密に管理された条件下で製造する必要がある高い表面粗さであり、円筒研削盤、センタレス研削盤、または平面研削盤で製造するのが容易です。このクラスの部品は通常、軽い負荷またはまれな動作のシナリオで使用されます。アルミニウム6061を例にとると、Ra0.8μmの製造コストはRa3.2の製造コストよりも約10%高く、部品の複雑さが増すにつれてコストも増加します。
Ra=0.4μm。このグレードは最高品質の表面仕上げです。このグレードの部品は通常、ダイヤモンド研磨または研削が必要です。ベアリングの内壁や医療用インプラントなど、非常に滑らかな面が必要な場合は、Ra0.4μmを選択する必要があります。アルミニウム6061を例にとると、Ra0.4μmの製造コストはRa3.2μmよりも約15%高く、部品の複雑さが増すにつれてコストも高くなります。

表面粗さに関する一般的な問題
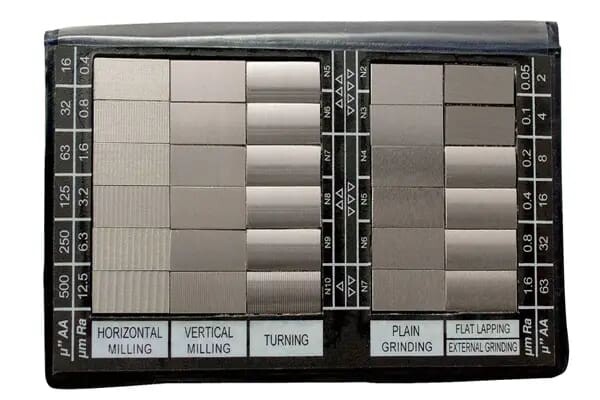
表面粗さの評価と測定。粗さの評価は、主に定性的評価法と定量的評価法に分けられます。定性的評価は、測定対象の表面を既知の表面粗さ比較サンプルと比較し、目視検査または顕微鏡を用いてその等級を判定する方法です。定量的評価は、測定対象表面の粗さの主要パラメータを、いくつかの測定方法と対応する機器を用いて測定する方法です。これらのパラメータは、Ra、Rq、Rz、Ryです。現在、一般的に使用されている表面粗さ測定方法には、サンプル比較法、光断面法、干渉法、スタイラス法などがあります。
表面粗さパラメータ Ra、Rq、Rz、Ry の意味。Raは輪郭の算術平均偏差です。これは、サンプリング長内の測定された輪郭偏差の絶対値の合計の算術平均です。Rq は輪郭の二乗平均平方根偏差です。これは、サンプリング長内の輪郭オフセットの二乗平均平方根値です。Rz は 10 点マイクロ粗さの高さです。これは、サンプリング長内の 5 つの最大のプロファイルピーク高さと 5 つの最大のプロファイル谷深さの平均の合計です。Ry はプロファイルの最大高さです。これは、サンプリング長内のプロファイルのピークラインとプロファイル谷の中央線の間の最大距離です。
表面粗さに影響を与える要因。部品の表面粗さに影響を与える要因は数多くありますが、その中でも最も大きな要因は、切削速度、切削深さ、切削量、工具形状角度、切削工具の振動、加工材料の硬度、工作物の剛性、CNC加工時の工作機械の固定と剛性、切削油の使用などです。


