


Esperto di prototipazione rapida e produzione rapida
Specializzati nella lavorazione CNC, stampa 3D, colata di uretano, utensili rapidi, stampaggio a iniezione, fusione di metalli, lamiera ed estrusione
Seguimi su: 


Riassumendo tutto sulla tornitura CNC
Oggi, le operazioni di ricerca e sviluppo in molti settori si affidano alla lavorazione CNC di parti o assiemi. La tornitura CNC è una forma di lavorazione CNC utilizzata per creare parti o prototipi circolari, cilindrici, conici o di altra forma. Sebbene la sua gamma di applicazioni non sia così popolare come la tornitura CNC, è ancora un processo di produzione versatile ed economico che può produrre un gran numero di parti in una varietà di materiali. In questo articolo, daremo uno sguardo approfondito a cosa serve la tornitura CNC, come funziona, i suoi vantaggi e svantaggi e come si differenzia da altri processi di produzione come la fresatura o la rettifica.
1. Cos'è la tornitura CNC?
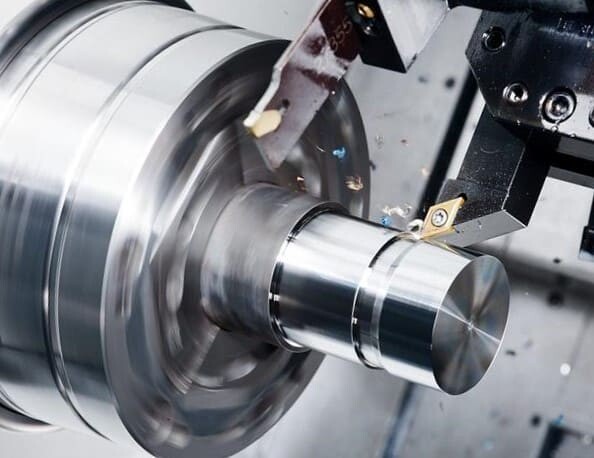
La tornitura CNC è un processo di lavorazione in cui una barra viene fissata in un mandrino e fatta ruotare mentre un utensile viene portato a contatto con il pezzo in lavorazione a una velocità prestabilita per rimuovere materiale e creare un pezzo o un prototipo assialsimmetrico. L'asse di rotazione delle macchine di tornitura CNC può essere orizzontale o verticale; quest'ultima è utilizzata principalmente per la produzione di pezzi relativamente lunghi con ampi raggi di curvatura. Se il tornio CNC dispone anche di una funzione di fresatura, può consentire la fresatura di pezzi o componenti di forme diverse.
Il materiale selezionato è solitamente una barra tonda o altri quadrati o esagoni regolari.
A seconda del tornio CNC, la lunghezza della barra consentita può essere diversa.
Gli utensili del tornio CNC sono installati nella torre di perforazione girevole e controllati dal computer. Maggiore è il numero di utensili nella torretta, maggiori sono le opzioni per realizzare parti complesse.
I torni CNC possono sia tagliare l'esterno del pezzo in lavorazione sia praticare fori dall'interno per realizzare parti tubolari.

2. Qual è la funzione della tornitura CNC?
La tornitura CNC viene utilizzata principalmente per la produzione di parti asimmetriche, come alberi tondi, tubi cavi, coni, barre filettate o boccole, ecc., mentre per la fresatura CNC è relativamente difficile produrre parti con contorni circolari. Le parti prodotte dalla tornitura CNC hanno una finitura superficiale molto liscia e tolleranze strette, anche entro ± 0.0002 pollici. A volte, la collaborazione tra fresatura CNC e tornitura CNC può migliorare notevolmente l'efficienza. Ad esempio, la fresatura CNC viene eseguita sui pezzi dopo la tornitura CNC. I macchinisti possono inoltre produrre caratteristiche asimmetriche sulle parti per sfruttare appieno i vantaggi dei due processi di produzione.

3. Fattori chiave da considerare nelle parti di tornitura CNC
Il diametro esterno del pezzo. La tornitura CNC è spesso adatta alla prototipazione e alla produzione di piccoli volumi. Un fattore chiave da considerare per determinare se la tornitura CNC di un pezzo sia il metodo di produzione più conveniente è il diametro esterno (DE) del pezzo. Il tornio CNC ha un limite massimo per il diametro esterno della barra. Quando il diametro esterno supera la dimensione massima consentita dal tornio CNC (ad esempio 2.5 pollici), è necessario bloccarlo separatamente, il che può influire sui tempi di consegna e sui costi.
Utensile CNC . Un altro fattore su cui concentrarsi sono gli utensili CNC. Indipendentemente da quanto sottile o piccolo sia l'utensile, il tagliente ha un carattere cilindrico che lascia un raggio durante la lavorazione all'interno degli angoli. Per alcuni pezzi con caratteristiche particolari, è necessario scegliere l'utensile CNC più adatto.
Caratteristiche del pezzo. Per i pezzi progettati con sottosquadri, la tornitura CNC è una soluzione efficace. Ciò può presentare alcune difficoltà per la fresatura CNC, che richiede utensili speciali più lunghi con il rischio di vibrazioni, perdita di precisione, scarsa finitura superficiale, ecc.
Parti asimmetriche. Per le parti asimmetriche, la tornitura CNC non è l'ideale.


4. Vantaggi della tornitura CNC
Ridurre l'errore umano. Scegliere un servizio di tornitura CNC può ridurre notevolmente l'errore umano. Una volta programmato e impostato, il tornio CNC lavora automaticamente e può produrre pezzi con i risultati attesi.
Migliora l'efficienza produttiva. La maggior parte dei torni CNC lavora a una velocità relativamente elevata e può funzionare a lungo senza interruzioni. Un singolo operatore può supervisionare il funzionamento di più macchine, contribuendo così a migliorare l'efficienza produttiva senza la necessità di assumere ulteriore personale.
Ridurre gli sprechi di materiale. I torni CNC raramente sprecano materiali o risorse disponibili, soprattutto per i metalli preziosi come titanio, alluminio 7075, ecc., consentendo un effettivo risparmio sui costi totali.
Alta precisione. La tornitura CNC garantisce un'elevata precisione di lavorazione e una finitura superficiale impeccabile, e i pezzi prodotti sono sempre di qualità costante.
5. Svantaggi della tornitura CNC
Oltre ai vantaggi della tornitura CNC, dobbiamo considerare anche alcuni dei suoi svantaggi. Naturalmente, la tornitura CNC richiede un investimento iniziale maggiore rispetto alla tornitura manuale.
Richiede costi di installazione elevati
Requisiti tecnici più elevati per la meccanica e capacità di programmazione
Conveniente solo per le parti asimmetriche
I torni CNC necessitano di manutenzione e potrebbero non essere in grado di riparare immediatamente il guasto
Soppesando le caratteristiche della tornitura CNC, i vantaggi superano di gran lunga gli svantaggi.
6. Come funziona la tornitura CNC
Progettazione CAD/CAM . Il processo di tornitura CNC è completamente automatizzato, ma è preceduto da una rappresentazione digitale del pezzo necessaria per la progettazione CAD/CAM, che viene poi convertita in codice G, il linguaggio del tornio CNC. Il codice G guida la velocità di avanzamento, la velocità di rotazione, il cambio utensile, ecc. della macchina utensile CNC. Questo processo può spesso essere simulato con software come MasterCAM di AutoCAD Fusion, che consente la visualizzazione del processo produttivo, dal materiale al prodotto finito.


Processo di tornitura. Una volta impostato il codice G, l'operatore imposta e carica la torretta. La torretta può alloggiare molti utensili contemporaneamente. Con le barre fissate in posizione, inizia il taglio automatico del materiale in eccesso fino alla produzione del pezzo o del prototipo desiderato.
7. Tipo di tornitura CNC
Esistono molti tipi diversi di tornitura CNC come tornitura, sottosquadra, zigrinatura, foratura, sfacciatura, alesatura, ecc. e possono essere eseguite diverse operazioni per ottenere la forma desiderata. Le seguenti sono operazioni comuni che utilizzi nei tuoi progetti di tornitura CNC.
Durante la spianatura , un utensile a punta singola si muove radialmente o assialmente dal bordo del pezzo per tagliare uniformemente sottili strati di materiale, lasciando una superficie liscia. La profondità di taglio della superficie è generalmente relativamente piccola e può essere eseguita radialmente o assialmente in un unico punto.
Tornitura conica. Il taglio a lama taglia il materiale a forma di cono, dove il diametro del pezzo diminuisce o aumenta da un'estremità all'altra (si pensi, ad esempio, alla forma di una clessidra).
Tornitura di forme. Taglia il materiale e crea pezzi sagomati con lame rotonde, curve o lisce.
Tornitura di contorno. Le frese a punta singola possono lavorare pezzi rotondi, curvi o lisci con curve continue.
Smussatura. La smussatura viene generalmente impostata a 45 gradi, per prevenire danni al bordo tagliente del pezzo o per motivi di sicurezza. I bordi smussati sono più resistenti ai danni rispetto ai bordi squadrati o ad altri bordi taglienti.
Divisorio. Utilizzare uno strumento di taglio speciale per praticare una scanalatura dritta fino al suo completo taglio.
Filettatura. Le scanalature elicoidali sono tagliate per adattarsi a bulloni con specifiche di filettatura uniformi.
Noioso. Ingrandisci l'apertura esistente.
Foratura. Il processo di rimozione di materiale dall'interno di un pezzo in lavorazione per creare un foro utilizzando una speciale punta a coclea.
Zigrinatura . Consiste nel tagliare linee rette, linee inclinate o motivi a zigzag incrociati sulla superficie del pezzo, il che non solo aumenta l'attrito del pezzo, ma ne migliora anche l'effetto visivo.
Scanalatura. Il processo di lavorazione meccanica di una cavità stretta in un componente.


8. Materiali compatibili per tornitura CNC
La tornitura CNC può essere compatibile con centinaia di materiali, inclusi vari metalli o plastiche tra cui scegliere. La scelta del materiale giusto è fondamentale per realizzare una parte personalizzata o un prototipo. Introduciamo alcuni dei materiali più utilizzati e notiamo l'applicabilità comune di ciascun materiale.
Alluminio. L'alluminio è uno dei materiali più utilizzati nella tornitura CNC, vanta un eccellente rapporto resistenza-peso ed è estremamente resistente alla corrosione. I componenti in alluminio possono essere anodizzati per migliorarne ulteriormente la resistenza e la resistenza alla corrosione e sono disponibili in una varietà di colori per valorizzarne l'estetica. La tornitura CNC dell'alluminio trova ampio impiego nei settori aerospaziale, delle apparecchiature mediche, dei componenti automobilistici e degli involucri. Tra le leghe di alluminio più comuni si annoverano l'alluminio 5052, l'alluminio 7075, l'alluminio 7075-T6, l'alluminio 6063-T5, l'alluminio 7050-T7451, l'alluminio MIC-6, l'alluminio 6061-T6, l'alluminio 2024-T3, ecc.

Acciaio. Grazie alla sua eccellente resistenza e durezza, l'acciaio viene spesso utilizzato in componenti soggetti a forti sollecitazioni e attrito, come ingranaggi e alberi. I tipi di acciaio più comuni sono l'acciaio legato 4130, l'acciaio legato 4140, l'ASTM A36, l'acciaio 1018, l'acciaio A36, ecc.

Acciaio inossidabile. Dopo il trattamento termico, l'acciaio inossidabile presenta un'eccellente resistenza meccanica e alla corrosione ed è ampiamente utilizzato nei settori aerospaziale, delle apparecchiature mediche, alimentare e in altri campi. I modelli più comuni di acciaio inossidabile sono: acciaio inossidabile 15-5, acciaio inossidabile 17-4, acciaio inossidabile 18-8, acciaio inossidabile 303, acciaio inossidabile 304, acciaio inossidabile 316/316L, acciaio inossidabile 416, acciaio inossidabile 420.

Titanio. Il titanio possiede un'eccellente resistenza, resistenza alla corrosione, biocompatibilità ed è molto adatto alla produzione di impianti medici, aeromobili e altri settori. La lega di titanio più comunemente utilizzata è il titanio 6Al-4V.

Riepilogo dei materiali metallici comuni per la tornitura CNC
Alluminio | Acciaio inossidabile | Acciaio dolce, legato e per utensili | Altro metallo |
6061-T6 | 303 | Acciaio dolce 1018 | Ottone C360 |
6082 | 304L | Acciaio dolce 1045 | Rame C101 |
7075-T6 | 316L | Acciaio legato 1215 | Rame C110 |
5083 | 2205 duplex | Acciaio dolce A36 | Grado di titanio 1 |
5052 | 17-4 | Acciaio legato 4130 | Grado di titanio 2 |
2014 | 15-5 | Acciaio legato 4140 | Invar |
2017 | 416 | Acciaio legato 4340 | Inconel 718 |
2024 | 420 | Acciaio per utensili A2 | Magnesio AZ31B |
6063 | 430 | Acciaio per utensili A3 |
|
7050 | 440C | Utensile in acciaio D2 |
|
A380 | 301 | Acciaio per utensili S7 |
|
MIC 6 |
| Acciaio per utensili H13 |
|
|
| Acciaio per utensili O1 |
Ci sono anche molte opzioni per la tornitura CNC di materiali plastici comuni.
PVC. Il PVC è un materiale economico con buona resistenza alla corrosione e agli agenti chimici. Può essere utilizzato in una vasta gamma di applicazioni, dai giocattoli per bambini alle condutture del gas.
Nylon. Il nylon è una plastica versatile ed economica, resistente al calore, agli agenti chimici e all'abrasione, in grado di sostituire il metallo in alcuni casi e utilizzabile per realizzare componenti ad alta resistenza e con tolleranze ristrette.
Plastica | Plastica rinforzata |
ABS | Garolite G-10 |
polipropilene | Polipropilene (PP) 30%GF |
nylon 6 | Nylon 30%GF |
Delrin (POM-H) | FR-4 |
Acetale (POM-C) | PMMA (acrilico) |
PVC | PEEK |
HDPE |
|
UHMWPE |
|
policarbonato |
|
PET |
|
PTFE (Teflon) |
9、Linee guida per la progettazione della tornitura CNC
Riassume i valori raccomandati e tecnicamente fattibili per le caratteristiche comuni delle parti tornite CNC.
Caratteristica | Taglia consigliata | Dimensione fattibile |
min. dimensione caratteristica | 2.5 mm Ø | 0.5 mm Ø |
Bordi interni | R 8 mm | R 0.25 mm |
Spessore minimo della parete | 0.8 mm (per metalli) | 0.5 mm (per metalli) |
Fori | Diametro:dimensioni standard delle punte da trapano | Diametro: Ø 0.5 mm |
Discussioni | Taglia: M6 o superiore | Dimensioni: M2 |
10. Processo di trattamento superficiale delle parti rotanti CNC
Le parti di tornitura CNC hanno una varietà di processi di trattamento superficiale tra cui scegliere. Secondo il riepilogo di DDPROTOTYPE, uno dei principali produttori di prototipi in Cina, i post-trattamenti più comuni sono i seguenti.
Finitura superficiale (Ra 3.2 μm / Ra 126 μin). Questo è il processo di preparazione della superficie standard più conveniente, con tolleranze minime, sbavatura e smussatura se necessario.

Finitura (Ra 1.6 μm / 0.8 μm). Solitamente i pezzi finiti presentano una superficie liscia, le tracce non sono evidenti e non è necessaria la lucidatura manuale.

Sabbiatura. Le microsfere di vetro vengono spruzzate sulla superficie del pezzo ad alta pressione per creare una texture granulosa.

Spazzolato + anodizzato di tipo II (finitura lucida). Una finitura spazzolata prima dell'anodizzazione di tipo II conferisce al pezzo un colore lucido, una maggiore durezza e resistenza alla corrosione.

Sabbiatura + anodizzazione di tipo II (opaca). I componenti sabbiati e anodizzati di tipo II presentano una buona resistenza alla corrosione.

Anodizzazione di tipo III (anodizzazione dura). I pezzi anodizzati di tipo III presentano una migliore resistenza alla corrosione e all'usura.

Verniciatura a polvere. La verniciatura a polvere è efficace su tutti i metalli e forma uno strato resistente e durevole sulla superficie del pezzo.

Trafilatura + elettrolucidatura (Ra 0.8 μm / Ra 32 μin). I pezzi spazzolati ed elettrolucidati presentano una finitura liscia e ben curata.
Ossido nero. Un processo di trattamento superficiale adatto all'acciaio, utilizzato per migliorare la resistenza alla corrosione dei componenti in acciaio e in grado di ridurre efficacemente i riflessi.
Rivestimento di conversione al cromato. L'applicazione di un rivestimento di conversione al cromato su un componente aumenta la resistenza alla corrosione mantenendone la conduttività elettrica. Conforme alla direttiva RoHS.
Trafilatura (Ra 1.2 μm / Ra 47 μin). La riduzione della rugosità superficiale del pezzo con carta vetrata da 400 a 600 grana migliora la qualità estetica.
Lucidato (Ra 0.8 μm / Ra 32 μin). La superficie del pezzo viene lucidata manualmente in più direzioni per migliorare ulteriormente la finitura superficiale e conferirle una leggera riflettività.
11. Tolleranza della tornitura CNC
Se non ci sono specifiche speciali, la tornitura CNC generalmente segue lo standard ISO2768. Vale la pena notare che la tolleranza della dimensione nominale inferiore a 0.5 mm deve essere chiaramente indicata sul disegno.
Limiti per dimensione nominale | Materie plastiche (ISO 2768-m) | Metalli (ISO 2768-f) |
da 0.5 mm* a 3 mm | ± 0.1mm | ± 0.05mm |
Oltre 3 mm a 6 mm | ± 0.1mm | ± 0.05mm |
Oltre 6 mm a 30 mm | ± 0.2mm | ± 0.1mm |
Oltre 30 mm a 120 mm | ± 0.3mm | ± 0.15mm |
Oltre 120 mm a 400 mm | ± 0.5mm | ± 0.2mm |
Oltre 400 mm a 1000 mm | ± 0.8mm | ± 0.3mm |
Oltre 1000 mm a 2000 mm | ± 1.2mm | ± 0.5mm |
Oltre 2000 mm a 4000 mm | ± 2mm |


