


Esperto di prototipazione rapida e produzione rapida
Specializzati nella lavorazione CNC, stampa 3D, colata di uretano, utensili rapidi, stampaggio a iniezione, fusione di metalli, lamiera ed estrusione
Seguimi su: 


La rugosità superficiale delle parti lavorate a CNC
La lavorazione CNC consente di realizzare componenti con tolleranze ristrette e pezzi di precisione in vari metalli o materie plastiche, ed è uno dei metodi di lavorazione migliori per la produzione di pezzi personalizzati e prototipi. Durante la lavorazione CNC , il materiale grezzo viene rimosso in modo selettivo e preciso per produrre un pezzo che si avvicina alla forma finale. Questo processo di lavorazione è anche comunemente chiamato lavorazione sottrattiva. Poiché l'utensile da taglio CNC rimuove continuamente materiale durante la lavorazione, sulla superficie del pezzo si creano segni visibili dell'utensile. Per definire la finitura di questi segni di taglio, si parla di rugosità superficiale dei pezzi lavorati a CNC e la si suddivide in vari gradi di rugosità.
Cos'è la rugosità superficiale e cosa l'ha causata
La superficie delle parti dopo la lavorazione CNC, sembra molto liscia ma sembra irregolare quando viene toccata a mano. Nella vita quotidiana, le persone sono spesso abituate a chiamarla "finitura superficiale". In effetti, lo standard unificato internazionale la chiama "rugosità superficiale". La rugosità superficiale si riferisce alla piccola spaziatura e all'irregolarità di piccoli picchi e avvallamenti che ha la superficie lavorata. La distanza (distanza d'onda) tra le due creste d'onda o due depressioni d'onda è molto piccola (inferiore a 1 mm), che appartiene all'errore di riconoscimento della forma geometrica microscopica. E il valore della rugosità superficiale è minore, più liscia è la superficie.

La rugosità superficiale è generalmente formata dal metodo di lavorazione utilizzato e da altri fattori, come l'attrito tra l'utensile e la superficie del pezzo durante la lavorazione, la deformazione plastica della superficie metallica quando i trucioli vengono separati e la vibrazione ad alta frequenza in processo di lavorazione. A causa dei diversi metodi di lavorazione e materiali del pezzo, la profondità, la densità, la forma e la consistenza dei segni dell'utensile da taglio lasciati sulla superficie lavorata sono differenti.
Gli effetti della rugosità superficiale sulle parti
La rugosità superficiale è strettamente correlata alle proprietà corrispondenti, alla resistenza all'usura, alla resistenza alla fatica, alla rigidità di contatto, alle vibrazioni e al rumore delle parti meccaniche e ha un impatto importante sulla durata e sull'affidabilità dei prodotti meccanici. La parte dopo la lavorazione CNC e la superficie della parte lasceranno piccoli segni di lavorazione e minore è la rugosità della superficie, più liscia sarà la superficie. L'influenza specifica della rugosità superficiale sulle parti può essere riferita ai seguenti punti.

1, la rugosità superficiale influisce sulla resistenza all'usura delle parti. Più ruvida è la superficie, minore è l'area di contatto effettiva tra le superfici di accoppiamento, maggiore è la pressione e più rapida è l'usura.
2、La rugosità superficiale influisce sulla stabilità delle proprietà di adattamento. Per l'adattamento del gioco, più ruvida è la superficie, più facile è l'usura, in modo che il gioco aumenti gradualmente durante il processo di lavorazione; per l'accoppiamento con interferenza, a causa dell'appiattimento dei picchi microscopici durante il montaggio, l'interferenza effettiva effettiva viene ridotta, la forza di connessione viene ridotta.
3, la rugosità superficiale influisce sulla resistenza alla fatica della parte. Ci sono ampie valli d'onda sulla superficie delle parti ruvide, che sono sensibili alla concentrazione di sollecitazioni come intagli e crepe agli angoli acuti, influenzando così la resistenza a fatica delle parti.
4, la rugosità superficiale influisce sulla resistenza alla corrosione della parte. Sulla superficie ruvida è facile che gas o liquidi corrosivi penetrino nello strato metallico interno attraverso le minuscole valli sulla superficie, causando corrosione superficiale.
5, la rugosità superficiale influisce sulle prestazioni di tenuta della parte. Le superfici ruvide non possono essere fissate saldamente e le perdite di gas o liquidi attraverso gli spazi tra le superfici di contatto.
6、La rugosità superficiale influisce sulla rigidità di contatto di una parte. La rigidità di contatto è la capacità della superficie articolare di una parte di resistere alla deformazione da contatto sotto l'azione di una forza esterna. La rigidità della macchina è in gran parte determinata dalla rigidità di contatto tra le varie parti.
7、La rugosità superficiale influisce sulla precisione di misurazione delle parti. La rugosità superficiale della superficie misurata della parte e la superficie di misura dello strumento di misura influiranno direttamente sull'accuratezza della misura, specialmente durante la misura precisa.
Inoltre, la rugosità superficiale avrà vari gradi di influenza sul rivestimento, sulla conduttività termica e sulla resistenza di contatto delle parti, sulla riflettività e sulle prestazioni di radiazione, sulla resistenza al flusso di liquidi e gas e sul flusso di corrente sulla superficie del conduttore.

Grado standard e selezione della rugosità superficiale
La rugosità superficiale dei pezzi lavorati a CNC non è un valore casuale, poiché è controllabile e deve solo essere preimpostata prima della lavorazione. Tuttavia, di solito, molti pezzi non hanno requisiti specifici di rugosità superficiale, a meno che non siano destinati a settori particolari, come ad esempio componenti rotanti, ambienti soggetti a vibrazioni, impianti medicali e così via.
Diversi campi di applicazione richiedono una diversa rugosità superficiale. Come scegliere un valore di rugosità superficiale per il proprio pezzo, la prima cosa da considerare è che la superficie del pezzo non deve solo soddisfare i requisiti funzionali, ma anche considerare la razionalità economica. La selezione specifica può essere determinata per analogia con riferimento ai disegni di parti simili esistenti. Partendo dal presupposto di soddisfare i requisiti funzionali della parte, è necessario selezionare il più possibile un valore del parametro di rugosità superficiale per ridurre i costi di lavorazione CNC. In generale, la superficie di lavoro, la superficie di accoppiamento, la superficie di tenuta, la superficie di attrito con un'elevata velocità di movimento e un'elevata pressione unitaria delle parti hanno requisiti elevati di levigatezza e levigatezza della superficie e il valore del parametro dovrebbe essere inferiore. Per superfici non lavorabili, superfici non corrispondenti e superfici con bassa precisione dimensionale, i valori dei parametri possono essere maggiori per ridurre i costi di lavorazione.

Secondo lo standard di rugosità di lavorazione ISO2632/1-1975, presso l'officina di lavorazione CNC DDPROTOTYPE, produciamo parti di alta qualità per i clienti in base ai seguenti quattro valori dei parametri di rugosità superficiale.
Ra=3.2 µm. Questa è la finitura superficiale predefinita per i pezzi lavorati a CNC ed è adatta alla maggior parte dei componenti. La superficie del pezzo con Ra=3.2 µm è molto liscia, ma i segni di taglio sono ancora visibili, il che lo rende adatto ad applicazioni soggette a vibrazioni, carichi e sollecitazioni elevate.
Ra=1.6 µm. Questa qualità di lavorazione presenta una rugosità superficiale relativamente buona, ottenuta nelle condizioni impostate, ma sono ancora visibili lievi segni di taglio. I componenti di questa qualità possono accoppiarsi strettamente con altri componenti e sono adatti per applicazioni con movimenti lenti e carichi leggeri, non per rotazioni rapide o vibrazioni intense. Prendendo come esempio l'alluminio 6061, il costo di produzione di un componente con Ra=1.6 µm è circa il 5% superiore a quello di un componente con Ra=3.2 µm, e aumenta con la complessità dei pezzi.
Ra=0.8 µm. Si tratta di un elevato livello di rugosità superficiale che richiede condizioni di lavorazione rigorosamente controllate ed è più facile da ottenere con rettificatrici cilindriche, senza centri o per superfici piane. I componenti di questa classe sono tipicamente utilizzati in applicazioni con carichi leggeri o movimenti poco frequenti. Prendendo come esempio l'alluminio 6061, il costo di produzione di un componente con Ra0.8 µm è circa il 10% superiore a quello di un componente con Ra3.2 µm, e aumenta con la complessità dei pezzi.
Ra=0.4 µm. Questa qualità rappresenta la finitura superficiale più elevata. I componenti con questa finitura richiedono solitamente lucidatura o rettifica a diamante. Per superfici estremamente lisce, è necessario scegliere Ra0.4 µm, come ad esempio le pareti interne dei cuscinetti o gli impianti medicali. Prendendo come esempio l'alluminio 6061, il costo di produzione di un componente con Ra0.4 µm è circa il 15% superiore a quello di un componente con Ra3.2 µm, e aumenta con la complessità dei pezzi.

Problemi comuni di rugosità superficiale
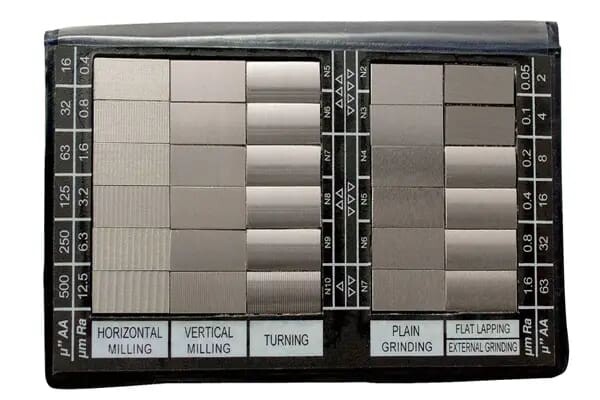
Valutazione e misurazione della rugosità superficiale. La valutazione della rugosità si divide principalmente in metodi di valutazione qualitativi e quantitativi. La valutazione qualitativa consiste nel confrontare la superficie da misurare con campioni di riferimento a rugosità nota e nel valutarne il grado mediante ispezione visiva o tramite microscopio; la valutazione quantitativa consiste nel misurare i principali parametri della rugosità della superficie misurata attraverso specifici metodi di misurazione e i relativi strumenti. Questi parametri sono Ra, Rq, Rz, Ry. Attualmente, i metodi di misurazione della rugosità superficiale comunemente utilizzati includono principalmente il metodo di confronto con campioni, il metodo della sezione ottica, il metodo interferometrico, il metodo dello stilo e altri ancora.
Significato dei parametri di rugosità superficiale Ra, Rq, Rz, Ry. Ra è la deviazione media aritmetica del contorno: la media aritmetica della somma dei valori assoluti della deviazione del contorno misurata all'interno della lunghezza di campionamento. Rq è la deviazione quadratica media del contorno: il valore quadratico medio dello scostamento del contorno all'interno della lunghezza di campionamento. Rz è l'altezza a 10 punti della microrugosità: la somma della media delle 5 altezze di picco del profilo più grandi e delle 5 profondità di valle del profilo più grandi all'interno della lunghezza di campionamento. Ry è l'altezza massima del profilo: la distanza massima tra la linea di picco del profilo e la linea mediana della valle del profilo all'interno della lunghezza di campionamento.
Fattori che influenzano la rugosità superficiale. Molti fattori influenzano la rugosità superficiale dei pezzi, tra cui i più importanti sono la velocità di taglio, la profondità di taglio, la quantità di materiale asportato, l'angolo geometrico dell'utensile, le vibrazioni dell'utensile, la durezza del materiale lavorato, la rigidità del pezzo, il fissaggio e la rigidità della macchina utensile durante la lavorazione CNC e l'uso di fluidi da taglio, ecc.


