


Esperto di prototipazione rapida e produzione rapida
Specializzati nella lavorazione CNC, stampa 3D, colata di uretano, utensili rapidi, stampaggio a iniezione, fusione di metalli, lamiera ed estrusione
Seguimi su: 


Tutto quello che dovresti sapere sulla colata sottovuoto
La fusione sottovuoto è uno dei processi più importanti per la produzione di prototipi. Presenta i vantaggi di un basso costo e di una qualità del prodotto stabile. È particolarmente adatta per test ingegneristici rapidi (test veloci di progetti), verifica del concetto di design e visualizzazione fisica (visualizzazione della struttura fisica del prodotto). Prima di passare da un concetto o un'idea alla produzione di massa, i progettisti devono continuamente individuare i problemi e migliorare la pianificazione del prodotto. Molti componenti industriali in plastica, come quelli per auto, robot, dispositivi medici e prodotti 3C, vengono solitamente prodotti con il processo di stampaggio a iniezione. Milioni di unità vengono prodotte, ma il costo di realizzazione dello stampo è molto elevato e il tempo necessario per svilupparlo è relativamente lungo (così come il ciclo di progettazione e produzione dello stampo). A complicare ulteriormente le cose per i progettisti, un piccolo difetto nella progettazione può causare enormi sprechi (il costo di modifica dello stampo è piuttosto elevato). Bisogna considerare che un set di stampi in acciaio costa solitamente decine di migliaia di dollari, e il costo del tempo impiegato non è facilmente recuperabile. Pertanto, è fondamentale produrre piccoli lotti di componenti in plastica per verificare il progetto, ad esempio da 20 a 500 pezzi. In questa fase, la fusione sottovuoto è il metodo di lavorazione preferito.

Cos'è la colata sotto vuoto?
la colata sottovuoto, nota anche come stampo in silicone, utilizza lo stampo in silicone fabbricato per replicare le parti in plastica. Il materiale poliuretanico colato viene deschiumato, agitato, preriscaldato e colato sotto vuoto, e il processo di stampaggio di vulcanizzazione secondaria viene effettuato in termostato a 60°C-80°C per 2-3 ore. La replica realizzata con stampo composito in silicone può raggiungere la resistenza e la durezza dell'ABS e di altri materiali e può anche essere dotata di colori a seconda delle esigenze. Il processo di colata sottovuoto può produrre piccoli lotti di parti in plastica con strutture complesse, spessore delle pareti uniforme e determinate funzioni e aspetti.

Il processo di fabbricazione della colata sottovuoto
Il processo di fabbricazione della colata sottovuoto è suddiviso in tre fasi: realizzazione del prototipo dello stampo principale, realizzazione dello stampo e colata delle parti.
Passaggio 1: prototipazione dello stampo principale
Puoi scegliere qualsiasi materiale con caratteristiche stabili per realizzare il prototipo dello stampo principale. Di solito è fatto di materiali plastici o metallici. L'unico requisito è che questo materiale deve essere stabile per un certo periodo di tempo ad una temperatura elevata di 40°C.
Vale la pena notare che il prototipo gioca un ruolo decisivo nella qualità delle parti copiate. Se si desidera elaborare parti in plastica ad alta precisione, lucide o anche ad alta trasparenza, il prototipo dello stampo principale viene elaborato al meglio mediante lavorazione CNC.
È anche una scelta ideale per produrre il prototipo del modello principale mediante processo SLA, ma rispetto al prototipo del modello principale elaborato da CNC, il costo della parte finale potrebbe essere molto diverso (la precisione sarà leggermente peggiore e il prezzo unitario sarà essere leggermente inferiore); questo è quando Quando si sceglie il processo di fusione sottovuoto per la produzione di parti, le quotazioni di diversi produttori saranno molto diverse, anche diverse volte (uno dei motivi per cui le quotazioni di diversi produttori sono diverse).
La superficie del prototipo del modello principale può anche essere progettata con texture spray o effetto opaco. Lo stampo in silicone riprodurrà accuratamente i dettagli e le trame e la superficie della replica finale manterrà un alto grado di coerenza con il prototipo.
Passaggio 2: crea lo stampo in silicone
Lo stampo per colata è realizzato in silicone liquido, noto anche come stampo RTV. Il silicone è chimicamente stabile, auto-rilasciante e flessibile, riduce al minimo il restringimento e replica in modo efficiente i dettagli delle parti dal prototipo allo stampo. Mescolare uniformemente il gel di silice e l'agente indurente. L'aspetto del gel di silice dello stampo è un liquido che scorre, il componente A è gel di silice e il componente B è un agente indurente. Esempio: prendere 100 grammi di gel di silice e aggiungere 2 grammi di agente indurente (Nota: il gel di silice e l'agente indurente devono essere mescolati in modo uniforme. Se non vengono mescolati in modo uniforme, una parte dello stampo sarà indurita e una parte non sarà indurito e il silicone sarà indurito in modo non uniforme.Influirà sulla durata dello stampo in silicone e sul numero di tempi di rotazione dello stampo e causerà persino lo scarto dello stampo.
Applicare il nastro in punti piatti attorno al prototipo per formare una superficie di separazione dopo il successivo taglio dello stampo. Il prototipo viene quindi sospeso in una scatola di colata e gli stick di colla vengono posizionati sulle parti per fornire canali di colata e fori di sfiato per lo sfiato durante il processo di stampaggio del silicone. Versare il gel di silice nella scatola, quindi evacuare le bolle d'aria. Il tempo non dovrebbe essere troppo lungo. In circostanze normali, non dovrebbe superare i dieci minuti per evitare che la spazzolatura o il versamento siano impossibili dopo che si sono verificate reazioni di reticolazione.
Metti la scatola di fusione nel forno per indurire, la temperatura è di 40 ℃, il tempo è di 8-16 ore, questa volta dipende dal volume dello stampo.
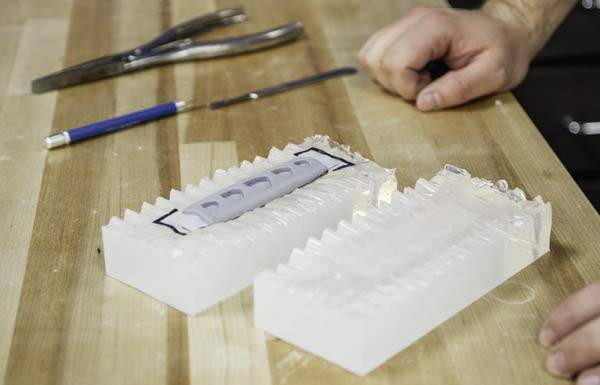
Dopo che la gomma siliconica è indurita, rimuovi la scatola e la colla stick, taglia lungo la linea di giunzione ed estrai il prototipo. In questo momento, la gomma siliconica forma una cavità, che ha esattamente la stessa forma del prototipo; in questo modo lo stampo in silicone può essere realizzato con successo.
Fase 3: colata sottovuoto
Metti lo stampo nel forno per solidificare e preriscaldare a 60-70 ℃.
Seleziona un agente distaccante adatto e usalo correttamente prima di chiudere lo stampo, cosa molto importante per evitare incollaggi e difetti superficiali.
Preparare la resina poliuretanica secondo le vostre esigenze progettuali, miscelare la resina bicomponente nel rapporto corretto, quindi agitare completamente e degassare sotto vuoto per 50-60 secondi e preriscaldare a circa 40°C prima dell'uso.
Versare la resina poliuretanica nella cavità dello stampo. Dopo che la cavità è stata riempita, mettere lo stampo in un ambiente sottovuoto per rimuovere l'aria nella cavità e riempire ogni posizione dello stampo con silicone liquido per garantire che la forma del prodotto stampato sia esattamente la stessa del prototipo.
Continua a mettere lo stampo nel forno per curare di nuovo. Tempo medio di stagionatura: 1-3 ore per pezzi piccoli, 3-6 ore per pezzi grandi.
Dopo l'indurimento, estrai la parte fusa dallo stampo in silicone e otterrai una replica della parte originale.
Ripeti questo ciclo.
Selezione del materiale per la colata sottovuoto
Le resine poliuretaniche sono polimeri con un'ampia gamma di proprietà e utilizzi. I produttori di stampi sottovuoto si riforniscono di resine poliuretaniche, tra cui Hei-Cast dal Giappone e Axson dalla Francia. Le proprietà del materiale sono simili a quelle delle materie plastiche tecniche, come ABS, PMMA, PC, PP, PA, ecc. I tipi di resine per stampaggio possono variare da trasparenti, traslucide a colorate, da gomma morbida a plastica dura, e persino materiali resistenti agli urti, alle alte temperature (120 °C) o ignifughi (UL94-V0). Il processo di stampaggio sottovuoto può essere utilizzato per lo stampaggio a iniezione secondario e si possono anche aggiungere inserti;
Parametri tecnici della colata sottovuoto
Descrizione | Tolleranza Nota |
Precisione | A causa dell'espansione termica del liquido e delle proprietà naturali dello stampo flessibile, il tasso di restringimento previsto è +0.15%; la tolleranza standard è ±0.15 mm/100 mm e la massima precisione può raggiungere ±0.05 mm. |
Dimensione massima | L'attrezzatura per il versamento sottovuoto può ospitare una dimensione massima di 2d.0M*1.2M*1.0M. |
Spessore parete minimo parte | Per garantire un adeguato riempimento dello stampo, è necessario uno spessore della parete di almeno 0.75 mm. Per ottenere i migliori risultati si consiglia uno spessore della parete di almeno 1.5 mm. |
Numero tipico di repliche | Fino a 25 repliche per stampo (a seconda della complessità dello stampo e del materiale di colata); solo 12 o anche 10 repliche possono essere realizzate per uno stampo se la parte richiede alta qualità (es. strutture trasparenti o complesse). |
Tempi di consegna tipici | È possibile produrre fino a 50 campioni fusi entro 10-15 giorni, a seconda delle dimensioni e del volume del pezzo |
Opzioni di finitura per il sovrastampaggio sottovuoto
Opaco/satinato. Il prototipo originale è sabbiato opaco, la replica ha una finitura satinata liscia e le parti trasparenti e traslucide con questa finitura appariranno opache. Una finitura opaca è utile per le superfici impugnate e toccate frequentemente, poiché riduce la visibilità delle impronte digitali.
Semilucido. Una finitura che presenta una certa lucentezza ma non è molto riflettente. La finitura semilucida si colloca tra la finitura lucida e quella opaca, con una superficie liscia e facile da pulire.
Elevata brillantezza. Crea una finitura altamente riflettente lucidando il prototipo master prima di realizzare lo stampo. Offre la massima trasparenza per componenti trasparenti. La finitura speculare può essere utilizzata per modelli cosmetici, lenti e altro ancora.
Il poliuretano può essere miscelato con pigmenti per ottenere una varietà di colori. Nero, naturale, trasparente e vari colori personalizzati (colori Raoul o Pantone più vicini alla tua scelta).


Vantaggi della colata sotto vuoto
Tempi di consegna rapidi. Fino a 50 pezzi possono essere consegnati in 7-15 giorni o meno, a seconda delle specifiche del pezzo (dimensioni, struttura) e della quantità. Rispetto allo stampaggio a iniezione, i tempi di produzione della fusione sottovuoto sono più brevi. Gli stampi a iniezione tradizionali richiedono dalle 4 alle 8 settimane per essere completati. Lo stampo in silicone, invece, richiede solo 1-2 settimane per essere completato e permette di realizzare anche i pezzi più complessi in tempi brevi.
Costo contenuto. Il silicone è più economico rispetto agli stampi a iniezione. Lo stampaggio a iniezione si basa sulla lavorazione di acciaio o alluminio. Il costo di uno stampo in silicone può variare da centinaia a migliaia di euro, mentre il costo di uno stampo a iniezione si aggira tra migliaia e decine di migliaia di euro.
In grado di produrre pezzi di grandi dimensioni. A seconda del tipo di attrezzatura utilizzata, la fusione sottovuoto può creare pezzi molto grandi come involucri per autoveicoli, grandi involucri per robot, involucri medicali per TAC, ecc.
La finitura superficiale è migliore rispetto allo stampaggio a iniezione. Il processo di aspirazione elimina le bolle d'aria e permette al materiale di aderire completamente alla cavità, catturando i dettagli.
La fusione sottovuoto consente di realizzare in un'unica soluzione i pezzi o i progetti complessi richiesti , mentre la lavorazione CNC, nella maggior parte dei casi, richiede di suddividere e produrre i pezzi in base alle dimensioni e alla struttura.
Ampia scelta di colori. È possibile aggiungere pigmenti coloranti alla resina per ottenere una varietà di tonalità.
Ripetibilità. Lo stampo in silicone può essere utilizzato circa 20 volte prima di dover essere sostituito.
Applicazione della colata sottovuoto
Adatto alla produzione di piccoli lotti. Lo stampaggio a doppio strato sottovuoto è ideale per piccoli lotti, quando le quantità non sono sufficienti per investire in stampi a iniezione, e per i pezzi di prima produzione, che possono essere completati settimane prima che gli stampi di produzione siano pronti.
Il processo di fusione sottovuoto è relativamente economico , il che rende facili ed economiche eventuali modifiche di progettazione. Inoltre, è possibile utilizzare materiali diversi per lo stesso stampo, consentendo di testare i progetti con molteplici materiali.
Test di mercato. Le finiture di alta qualità rendono i pezzi ottenuti tramite fusione sottovuoto ideali per test sui consumatori, valutazioni da parte degli utenti e prototipi. Partendo dallo stesso concetto di design, se non si sa quale colore sia il migliore per il prodotto, è possibile realizzare uno stampo in silicone, produrre 10-15 pezzi fusi e dipingere il colore e la texture del design su ciascun pezzo, in modo che possa essere utilizzato dal reparto di progettazione. Anche le discussioni interne durante le riunioni di gestione consentono di adattare rapidamente le modifiche per ulteriori test o il lancio sul mercato.
Nell'agosto 2021, un produttore di biciclette negli Stati Uniti desiderava produrre 50 coprifari posteriori con una texture regolare a forma di diamante, e i pezzi dovevano essere trasparenti. In considerazione del budget, è stato consigliato un processo di fusione sottovuoto , seguito da una lucidatura; un team di professionisti ha controllato il prodotto e il cliente, dopo aver ricevuto i prototipi, ha superato le aspettative; in conclusione: i pezzi con stampo complesso possono replicare accuratamente la struttura, i dettagli e la texture del prototipo, fornendo la stessa finitura superficiale del prototipo e ottenendo un risultato di produzione simile a quello dello stampaggio a iniezione.


