


Ahli Pembuatan Prototipe Cepat & Manufaktur Cepat
Mengkhususkan diri dalam permesinan CNC, pencetakan 3D, pengecoran uretan, perkakas cepat, pencetakan injeksi, pengecoran logam, lembaran logam, dan ekstrusi
Ikuti saya di: 


Solusi Mewujudkan Pembuatan Prototyping-of-Optical-Parts-For-Cars
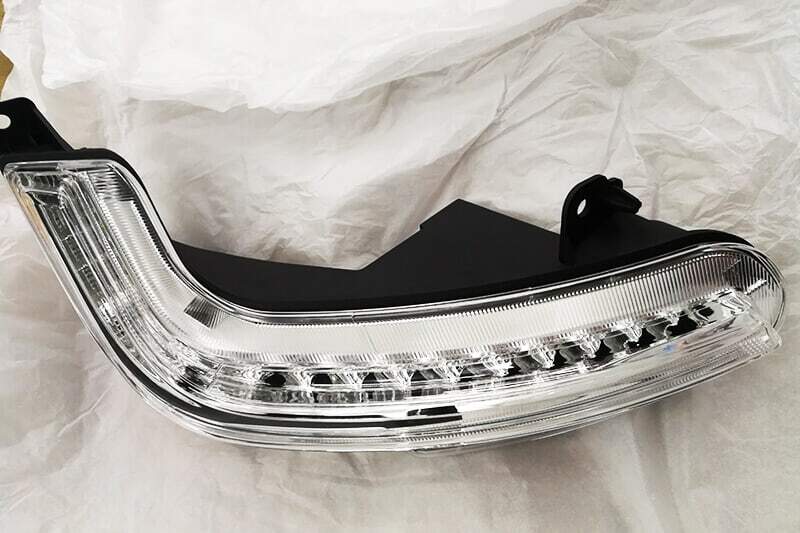
Membuat prototipe komponen optik untuk mobil merupakan pekerjaan yang menantang, bahkan bagi perusahaan prototipe cepat sekalipun. Bagian tersulitnya adalah bagaimana membuat komponen optik tersebut transparan. Mobil memberikan kemudahan besar bagi masyarakat dan telah melahirkan banyak merek dan model setiap tahunnya. Terutama kendaraan listrik yang populer, seperti Tesla, telah menjadi merek otomotif terkenal dalam beberapa tahun terakhir. Untuk meningkatkan daya saing, waktu pengembangan prototipe kendaraan semakin singkat, tetapi waktu tetap harus dialokasikan untuk mengevaluasi kinerja dan interaksi antar setiap bagian, karena hal itu menyangkut masa pakai. Misalnya, sistem pencahayaan mobil meliputi lampu depan, lampu belakang, lampu kabut, lampu sein, lampu interior, reflektor, pemandu optik, penyekat, dan lensa. Solusi untuk pembuatan prototipe komponen optik untuk mobil mencakup serangkaian proses mulai dari peninjauan desain konsep hingga pembuatan dan pengujian sistem optik, dari prototipe cangkang hingga perakitan komponen optik.
1. Tahap pengembangan prototyping-of-optical-parts-for-cars.
Prototipe teknik. Selama proses desain dan pra-produksi, banyak prototipe harus dibuat untuk memverifikasi fungsi atau tampilan produk akhir. Setelah itu, kecerahan, fungsi, dan parameter fungsi dasar lainnya dari lampu belakang akan diuji. Biasanya dibutuhkan 1-2 prototipe.

Prototipe verifikasi desain. Verifikasi desain dimulai setelah fungsi awal prototipe lampu kendaraan disetujui. Tahap ini bertujuan untuk mengoptimalkan bentuk geometris lampu mobil dan memeriksa perakitan untuk pertama kalinya. Umumnya, perakitan pertama akan menghadapi banyak masalah yang perlu diperbaiki dalam desain, dan prototipe baru harus dibuat ulang untuk memeriksa kembali desainnya karena perbaikan tersebut dapat menyebabkan masalah lain. Ini adalah proses iteratif. Umumnya, tidak lebih dari 20 prototipe diproduksi pada tahap ini. Uji verifikasi desain juga mencakup uji kekuatan. Untuk lampu kendaraan dan prototipe lainnya, uji ini terutama mencakup uji benturan, dengan melemparkan beberapa benda keras ke lensa untuk melihat apakah lensa tersebut dapat menahan benturan yang besar. Berdasarkan hasil uji, beberapa material dapat diubah agar lebih sesuai dengan lingkungan yang keras dan kebutuhan produsen.

Pembuatan prototipe verifikasi. Setelah berbagai faktor pengujian selesai, upaya pertama akan dilakukan untuk memproduksi prototipe lampu penerangan otomotif secara massal, biasanya hingga 1000 unit. Tahap ini merupakan proses optimalisasi produksi.

2. Solusi manufaktur.
Metode yang berbeda biasanya digunakan untuk membuat prototipe pada berbagai tahap pengembangan pencahayaan otomotif.
Pada tahap pertama, mungkin terdapat iterasi terbanyak karena skema desain akhir belum ditentukan. Oleh karena itu, prototipe harus dibuat ulang sesegera mungkin, dan kemungkinan besar akan sangat berbeda satu sama lain. Proses ideal pada tahap ini adalah manufaktur aditif, yaitu pencetakan 3D. Ini adalah metode pembuatan komponen bentuk bebas yang kompleks tanpa persiapan produksi massal. Proses ini meliputi penyinteran plastik lapis demi lapis sesuai dengan model CAD komponen tersebut.
Tahap kedua membutuhkan puluhan komponen, sehingga pencetakan 3D mungkin tidak lagi layak. Lampu penerangan mobil biasanya terbuat dari plastik transparan (polikarbonat atau PMMA), sehingga dapat dituangkan ke dalam cetakan poliuretan. Dibandingkan dengan cetakan injeksi, kecepatan pembuatan cetakan poliuretan lebih cepat, dan biayanya lebih rendah. Tentu saja, metode pembuatan utama adalah pemesinan CNC . Membeli jasa pemesinan CNC 3 sumbu, 4 sumbu, dan 5 sumbu dapat mencapai efek transparansi cermin yang lebih tinggi.

Tahap ketiga pada dasarnya adalah pengujian produksi massal. Oleh karena itu, pencetakan injeksi adalah proses manufaktur utama untuk pembuatan cetakan injeksi baja atau aluminium yang mahal. Untuk mendapatkan transparansi lampu dan hasil akhir permukaan yang baik, mesin gerinda dan metode pemolesan dapat digunakan.
3.Kesulitan dalam pembuatan prototyping-of-optical-parts-for-cars
Pembuatan pemandu cahaya. Pembuatan pemandu cahaya adalah bagian tersulit dari pemrosesan prototipe. Pemandu cahaya adalah tabung transparan unik yang memainkan peran kunci dalam pencahayaan. Ketika Anda menempatkan sumber cahaya di salah satu ujung pemandu cahaya, cahaya dipantulkan ke permukaan rel pemandu dan memantul ke arah sumbunya, menghasilkan sumbu yang lebih terang dengan sudut masuk yang lebih besar. Ini berarti tampilan cahaya yang kompleks dapat direalisasikan dan cahaya tampak lebih terang. Bahan pemrosesan prototipe transparan dan prototipe optik terutama mengacu pada akrilik transparan (PMMA) dan polikarbonat (PC) untuk mencapai permukaan cermin yang jernih dan transparan.
Manufaktur panduan cahaya membutuhkan teknologi pemrosesan plastik yang tepat. Teknologi pemrosesan CNC memberikan kualitas permukaan yang sangat baik. Radius pemrosesan detail optik tidak akan melebihi R0.005 "(R0.125mm), dan toleransi permukaan optik pemrosesan akan mencapai +/- 0.001" (+/- 0.025mm). Menggabungkan kemampuan pemrosesan kombinasi terbaik dari mesin penggilingan CNC 3-sumbu, 4-sumbu, dan bahkan 5-sumbu, mengadopsi teknologi pemrosesan berlian terbaru (SPDM atau SPDT), dapat menyamai kemampuan penggilingan mikro 5-sumbu, dan menghasilkan serangkaian lensa dan jenis panduan cahaya dengan kualitas optik yang sangat baik.

Pembuatan reflektor. Menggunakan peralatan permesinan CNC 5 sumbu presisi dan teknologi pemotongan kecepatan tinggi untuk memproses reflektor aluminium dengan geometri kompleks, reflektivitas yang ditingkatkan, intensitas iluminasi yang lebih baik, dan jangkauan cahaya yang lebih luas. Umumnya, aluminium 7075 atau 7022 digunakan untuk penggilingan radius permukaan optik R0.1 atau R0.15 mm, tepi tajam yang terbuka dapat dibulatkan hingga maksimal R0.1 mm. Melakukan dua pemindaian 3D dan pengukuran kekasaran, dan kekasaran akhir pemolesan adalah Ra (μm) 0.05. Toleransi akurasi permukaan dari semua pemindaian proses berada dalam ± 0.05 mm.

Solusi pemotongan dan perekatan. Untuk beberapa prototipe yang sangat kompleks, perlu dilakukan pemotongan dan perekatan untuk diproses ketika mesin penggilingan 5 sumbu tidak dapat memprosesnya. Solusi pemotongan dan perekatan dapat menghemat biaya pemrosesan dan mengatasi kendala pemrosesan. Melalui perlakuan pemisahan yang tepat dan hasil akhir yang sangat baik, garis perekat yang terlihat jelas di permukaan dapat disembunyikan dengan cerdas. Garis yang tertinggal oleh komponen optik setelah perekatan hanya dapat ditutupi oleh larutan dekomposisi dan pemrosesan halus yang berkelanjutan.
Pemolesan. Pemolesan akrilik membantu menghasilkan transparansi dan transmisi terbaik dari semua plastik transparan. Meskipun PMMA yang diproses dengan CNC memiliki hasil akhir permukaan yang baik, sulit untuk mencapai definisi tinggi, yang membutuhkan pemolesan dengan keterampilan khusus. Karena akrilik adalah material yang sensitif terhadap tekanan dan cukup rapuh. Pemolesan akrilik secara manual membutuhkan proses pemolesan pada berbagai tingkatan. Pemolesan tingkat tinggi perlu dimulai dari kertas abrasif 400# atau 600#, pertama-tama menghilangkan bekas alat pada permukaan, kemudian secara bertahap ditingkatkan ke 800# – 1000# – 1500#, dan akhirnya menggunakan kertas abrasif 2000#. Permukaan yang dipoles akan sangat halus tanpa garis dan bekas mesin. Terakhir, kita perlu menggunakan pasta pemoles untuk menyempurnakan proses, dan permukaan akhir akan sangat jernih dan transparan, tanpa bekas gerinda dan goresan.

Polikarbonat (singkatnya PC) jauh lebih kuat daripada akrilik dan memiliki sifat mekanik yang lebih baik. Transparansinya hanya kalah dengan asam akrilik. Kami biasanya menggunakan pemolesan dan pemolesan uap untuk mendapatkan sifat optik yang mirip dengan akrilik. Proses pemolesan polikarbonat sama dengan pemolesan akrilik secara manual. Permukaannya dipoles dengan kertas abrasif dari 400 # hingga 2000 # untuk menghilangkan tanda pemrosesan. Uap direbus dalam diklorometana dalam wadah tertutup, kemudian uap mengalir melalui permukaan polikarbonat, dan permukaan menjadi bening dan transparan. Perlu dicatat bahwa setelah proses pemolesan, bagian-bagian tersebut harus dikirim ke lingkungan yang kering untuk menguapkan diklorometana (beracun).
DDPROTOTYPE berfokus pada penyediaan prototipe penerangan kendaraan lengkap, menyediakan layanan prototipe profesional untuk banyak produsen dan pemasok mobil terkenal di seluruh dunia. Kami fokus pada berbagai pengembangan prototipe mobil dan teknologi manufaktur cepat, menyediakan pemrosesan CNC, pencetakan 3D, pengecoran vakum, cetakan aluminium cepat, cetakan injeksi batch kecil, dan pemrosesan lembaran logam. Kombinasi terbaik dari mesin penggilingan CNC 3 sumbu, 4 sumbu, dan 5 sumbu, dilengkapi dengan alat mesin dengan langkah lebih dari 1 meter, memiliki pengetahuan untuk memproses bagian plastik transparan tanpa cacat. Dengan solusi pemisahan dan pengikatan yang efektif, teknologi pemolesan manual yang sangat terampil, penggunaan alat berlian dapat mencapai kualitas permukaan terbaik, dan alat terkecil dapat diproses hingga R0.1mm, menghadirkan detail optik perancang dengan sempurna.
Anda Tertarik Pada:
 Keuntungan dari Mesin CNC


