


Gyors prototípuskészítés és gyorsgyártás szakértő
CNC megmunkálásra, 3D nyomtatásra, uretán öntésre, gyors szerszámozásra, fröccsöntésre, fémöntésre, fémlemezekre és extrudálásra szakosodott
Kövess engem: 


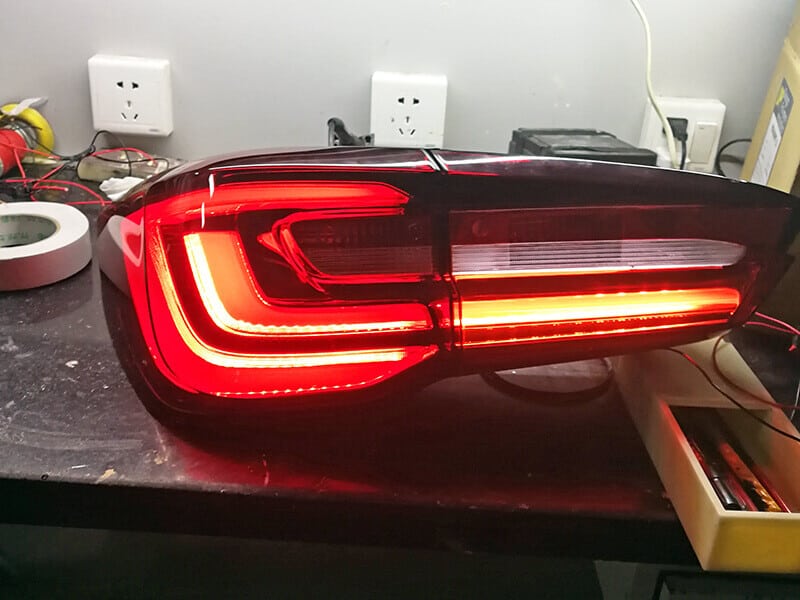
Megoldás autók prototípus-optikai alkatrészeinek gyártására
Kihívásokkal teli munka az autók optikai alkatrészeinek prototípusának gyártása a leggyorsabb prototípusgyártó cég számára. A legnehezebb az, hogy az optikai részeket hogyan lehet tisztán látni. Az autók nagy kényelmet biztosítanak az emberek számára, és minden évben számos márkát és modellt mutatnak be. Különösen a népszerű elektromos járművek, mint például a Tesla váltak jól ismert autómárkává az elmúlt években. A versenyképesség fokozása érdekében a jármű prototípus fejlesztésének ideje egyre rövidül, de az egyes alkatrészek teljesítményének és interakciójának értékelésére továbbra is időt kell hagyni, ez élettel jár. Például az autók világítása magában foglalja a fényszórókat, a hátsó lámpákat, a ködlámpákat, az irányjelzőket, a belső lámpákat, a reflektorokat, az optikai vezetőket, a terelőket és a lencséket. Az autók optikai alkatrészeinek prototípusának gyártására szolgáló megoldás egy sor folyamatot tartalmaz a koncepcióterv áttekintésétől az optikai rendszerek gyártásáig és teszteléséig, a héj prototípusától az optikai alkatrészek összeszereléséig.
1.Gépkocsik optikai alkatrészeinek prototípusának fejlesztési szakasza.
a. mérnöki prototípus.
A tervezési és előgyártási folyamat során számos prototípust kell készíteni a végtermék funkciójának vagy megjelenésének ellenőrzésére. Ezt követően a hátsó lámpa fényerejét, működését és egyéb alapvető funkcióparamétereit tesztelik. Általában 1-2 prototípus kell hozzá.

b. Tervezési ellenőrzés prototípusa.
A tervezés ellenőrzése a járművilágítás prototípusának kezdeti funkciójának jóváhagyása után kezdődik. Ennek a szakasznak az a célja, hogy optimalizálja az autó világításának geometriai alakját, és először ellenőrizze az összeszerelést. Általánosságban elmondható, hogy az első összeállítás sok olyan problémával szembesül, amelyeket a tervezés során ki kell javítani, és az új prototípust újra kell gyártani, hogy újra ellenőrizze a tervezést, mert a javítás más problémákhoz vezethet. Ez egy iteratív folyamat. Általában ebben a szakaszban legfeljebb 20 prototípus készül. A tervezési ellenőrzési teszt a szilárdsági vizsgálatot is magában foglalja. A járművilágítás és más prototípusok esetében főként ütési tesztet tartalmaz, néhány kemény tárgyat az objektívre dobva, hogy kiderüljön, kibír-e egy nagy ütést. A vizsgálati eredmények szerint egyes anyagok megváltoztathatók, hogy jobban alkalmazkodjanak a zord környezethez és a gyártók igényeihez.

c. Gyártásellenőrző prototípus.
Különböző tényezők tesztelése után először megkísérlik tömegesen gyártani az autóvilágító lámpák prototípusát, általában 1000 termékből. Ez a szakasz a termelés optimalizálásának folyamata.

2. A gyártás megoldásai.
Az autóipari világítás fejlesztésének különböző szakaszaiban általában különböző módszereket alkalmaznak a prototípusok gyártására.
a. Az első szakaszban lehet a legtöbb iteráció, mivel a végleges tervrajz még nincs meghatározva. Ezért a prototípusokat a lehető leghamarabb újra kell gyártani, és valószínűleg teljesen különbözni fognak egymástól. Az ideális eljárás ebben a szakaszban az additív gyártás, azaz a 3D nyomtatás. Ez egy összetett, szabad formájú alkatrészek gyártásának egy olyan módszere, amely nem igényel tömeggyártási előkészítést. Ez a folyamat magában foglalja a műanyag rétegenkénti szinterelését az alkatrész CAD modellje szerint.
b. A második szakasz több tucat alkatrészt igényel, így a 3D nyomtatás már nem biztos, hogy megvalósítható. Az autóipari világítótestek általában átlátszó műanyagból (polikarbonátból vagy PMMA-ból) készülnek, így poliuretán öntőformákba önthetők. A fröccsöntőformákkal összehasonlítva a poliuretán öntőformák gyártási sebessége gyorsabb, és a költségük alacsonyabb. Természetesen a fő gyártási módszer a CNC megmunkálás. 3, 4 és 5 tengelyes CNC megmunkálási szolgáltatások vásárlásával nagyobb tükörátlátszósági hatás érhető el.
c. A harmadik szakasz alapvetően tömeggyártási tesztelés. Ezért a fröccsöntés a fő gyártási eljárás a drága acél vagy alumínium fröccsöntőformák gyártásához. A jó lámpaáteresztő képesség és felületkezelés elérése érdekében csiszológépek és polírozási módszerek alkalmazhatók.
3. Nehézségek az autók optikai alkatrészeinek prototípusgyártásában
a. Fényvezető gyártása. A fényvezető gyártása a prototípus-feldolgozás legnehezebb része. A fényvezető egy egyedi átlátszó cső, amely kulcsszerepet játszik a világításban. Amikor egy fényforrást helyezünk a fényvezető egyik végére, a fény a vezetősín felületéről visszaverődik, és a tengelye irányában verődik vissza, ami fényesebb tengelyt és nagyobb belépési szöget eredményez. Ez azt jelenti, hogy összetett fénymegjelenítés valósítható meg, és a fény világosabbnak tűnik. Az átlátszó prototípus és optikai prototípus-feldolgozó anyagok főként átlátszó akrilra (PMMA) és polikarbonátra (PC) vonatkoznak, hogy tiszta és átlátszó tükörfelületet érjenek el.

A fényvezetők gyártása precíz műanyag-megmunkálási technológiát igényel. A CNC megmunkálási technológia kiváló felületi minőséget biztosít. Az optikai részletek megmunkálási sugara nem haladja meg az R0.005 hüvelyket (R0.125 mm), a megmunkálási optikai felület tűrése pedig eléri a +/-0.001 hüvelyket (+/-0.025 mm). A 3, 4 és akár 5 tengelyes CNC marógépek legjobb megmunkálási képességeinek ötvözésével, a legújabb gyémántmegmunkálási technológia (SPDM vagy SPDT) alkalmazásával elérheti az 5 tengelyes mikromarás képességeit, és kiváló optikai minőségű lencsék és fényvezetők sorozatát állíthatja elő.
b. Reflektor gyártása. Precíziós 5 tengelyes CNC megmunkáló berendezések és nagysebességű forgácsolási technológia használata összetett geometriájú, jobb fényvisszaverő képességű, fokozott megvilágítási intenzitású és fénytartományú alumínium reflektorok megmunkálásához. Általában 7075 vagy 7022 alumíniumot használnak R0.1 vagy R0.15 mm optikai felület marási sugarának eléréséhez, a szabadon lévő éles szélek legfeljebb R0.1 mm-re kerekíthetők. Két 3D szkennelés és érdességmérés elvégzése után a polírozás végső érdessége Ra (μm) 0.05 lesz. Az összes folyamatszkennelés felületi pontossági tűrése ± 0.05 mm-en belül van.


c. Szekciós és ragasztott megoldások. Néhány nagyon összetett prototípus esetében a megmunkálás előtt szekciózni és ragasztani kell, ha az 5 tengelyes marógép nem tudja megmunkálni. A szekciós és ragasztási megoldások feldolgozási költségeket takaríthatnak meg és megoldhatják a feldolgozási korlátokat. Megfelelő hasítókezeléssel és kiváló kidolgozással a felületen látható ragasztási vonalak ügyesen elrejthetők. Az optikai alkatrészek által a kötés után hátrahagyott vonalakat csak bontási oldattal és folyamatos finommegmunkálással lehet elfedni.
d. Polírozás. Az akril polírozása segít a legjobb átlátszóságot és fényáteresztő képességet elérni az összes átlátszó műanyag közül. Bár a CNC-vel megmunkált PMMA jó felületi kidolgozással rendelkezik, nehéz nagy felbontást elérni, ami speciális polírozási készségeket igényel. Mivel az akril feszültségérzékeny anyag és meglehetősen törékeny. Az akril kézi polírozása különböző szintű polírozási eljárást igényel. A magas polírozáshoz 400 # vagy 600 #-os csiszolópapírral kell kezdeni, először el kell távolítani a szerszámnyomokat a felületről, majd fokozatosan emelni 800 # - 1000 # - 1500 #-ra, végül 2000 #-os csiszolópapírral kell polírozni. A polírozott felület nagyon sima lesz, gépi nyomok és nyomok nélkül. Végül polírozó pasztát kell használnunk a folyamat finomításához, és a végső felület szupertiszta és átlátszó lesz, csiszolási nyomok és karcolások nélkül.

A polikarbonát (röviden PC) sokkal erősebb, mint az akril, és jobb mechanikai tulajdonságokkal rendelkezik. Átlátszósága csak az akrilsavnál gyengébb. Általában polírozást és gőzpolírozást alkalmazunk, hogy az akrilhoz hasonló optikai tulajdonságokat kapjunk. A polikarbonát polírozási eljárás megegyezik az akril kézi polírozásával. A felületet csiszolópapírral polírozzák 400 # és 2000 # között, hogy eltávolítsák a feldolgozási nyomokat. A gőzt zárt edényben diklór-metánban felforralják, majd a gőz átfolyik a polikarbonát felületen, a felület átlátszóvá, átlátszóvá válik. Érdemes megjegyezni, hogy a polírozási folyamat után az alkatrészeket száraz környezetbe kell küldeni, hogy a diklór-metán elpárologjon (mérgező).


A DDPROTOTYPE teljes járművilágítási prototípusok biztosítására összpontosít, és professzionális prototípus-szolgáltatásokat nyújt számos jól ismert autógyártó és beszállító számára szerte a világon. Különböző gépjármű-prototípus-fejlesztésekre és gyorsgyártási technológiákra összpontosítunk, amelyek CNC-feldolgozást, 3D-nyomtatást, vákuumöntést, gyors alumíniumöntést, kis tételes fröccsöntést és fémlemez-feldolgozást biztosítanak. A 3 tengelyes, 4 tengelyes és 5 tengelyes CNC marógépek legjobb kombinációja, amely 1 méternél nagyobb löketű szerszámgéppel van felszerelve, rendelkezik az átlátszó műanyag alkatrészek hibamentes megmunkálásához szükséges tudással. Hatékony hasító- és kötési megoldásokkal, magasan képzett kézi polírozási technológiával, gyémántszerszámok használatával csúcsminőségű felületi minőség érhető el, a legkisebb szerszám R0.1 mm-re megmunkálható, tökéletesen bemutatva a tervező optikai részleteit.


