


Gyors prototípuskészítés és gyorsgyártás szakértő
CNC megmunkálásra, 3D nyomtatásra, uretán öntésre, gyors szerszámozásra, fröccsöntésre, fémöntésre, fémlemezekre és extrudálásra szakosodott
Kövess engem: 


Minden, amit a vákuumöntésről tudni érdemes
A vákuumöntés a prototípusok gyártásának egyik fontos folyamata. Előnyei az alacsony költség és a stabil termékminőség. Nagyon alkalmas gyors mérnöki tesztelésre (projektek gyors tesztelésére), tervezési koncepció ellenőrzésére és fizikai megjelenítésre (termék fizikai szerkezetének megjelenítése). Várjon. Mielőtt egy koncepciótól vagy ötlettől az érett tömeggyártásig fejlődne, a tervezőknek folyamatosan fel kell tárniuk a problémákat és javítaniuk kell a terméktervezést; sok ipari műanyag alkatrész, például autóalkatrészek, robotok, orvostechnikai eszközök és 3C termékek általában fröccsöntési eljárást alkalmaznak. Millió darabot gyártanak, de a formabontás költsége nagyon magas, és a forma kifejlesztésének ideje viszonylag hosszú (és a forma tervezési és gyártási ciklusa hosszú). Ami megnehezíti a tervezők dolgát, az az, hogy ha van egy kis hiba a tervben, az hatalmas pazarlást okoz (a forma módosításának költsége meglehetősen magas). Tudnia kell, hogy egy acélforma-készlet általában 10 000 vagy akár több tízezer dollárba is kerül, és az időköltséget nem lehet kompenzálni. Ezért elengedhetetlen lépés a műanyag alkatrészek kis tételben, például 20-500 darabos gyártása a terv ellenőrzése érdekében. Jelenleg a vákuumöntés az előnyben részesített feldolgozási módszer.

Mi az a vákuumöntés?
A vákuumöntés, más néven szilikon öntőforma, a gyártott szilikon öntőformát használja a műanyag alkatrészek reprodukálására. A kiöntött poliuretán anyagot habtalanítják, keverik, előmelegítik és vákuumkörülmények között öntik, majd a másodlagos kikeményedési formázási folyamatot termosztátban 60°C-80°C hőmérsékleten 2-3 órán keresztül hajtják végre. A szilikon kompozit formából készült replika elérheti az ABS és más anyagok szilárdságát és keménységét, valamint igény szerint színekkel is felszerelhető. A vákuumöntési eljárással összetett szerkezetű, egyenletes falvastagságú, bizonyos funkciókkal és megjelenésű műanyag alkatrészek kis tételekben állíthatók elő.

A vákuumöntés gyártási folyamata
A vákuumöntés gyártási folyamata három lépésből áll: a fő forma prototípus elkészítése, a forma elkészítése és az alkatrészek öntése.
1. lépés: A főforma prototípusa
A fő forma prototípus elkészítéséhez bármilyen stabil tulajdonságú anyagot választhat. Általában műanyagból vagy fémből készül. Az egyetlen követelmény az, hogy ennek az anyagnak egy bizonyos ideig stabilnak kell lennie magas, 40 °C-os hőmérsékleten.
Érdemes megjegyezni, hogy a prototípus döntő szerepet játszik a másolt részek minőségében. Ha nagy pontosságú, fényes vagy akár nagy átlátszóságú műanyag alkatrészeket szeretne megmunkálni, akkor a mesterforma prototípusát CNC megmunkálással lehet a legjobban megmunkálni.
Ideális választás a mestermodell prototípusának SLA eljárással történő gyártása is, de a CNC-vel feldolgozott mestermodell prototípushoz képest a végső alkatrész költsége egészen más lehet (a pontosság valamivel rosszabb lesz, az egységár pedig legyen valamivel alacsonyabb); ilyenkor, amikor a vákuumöntési eljárást választja az alkatrészek gyártásához, a különböző gyártók árajánlatai egészen eltérőek lesznek, akár többszörösen is eltérnek (az egyik oka annak, hogy a különböző gyártók árajánlatai eltérőek).
A főmodell prototípus felülete spray textúrájú vagy matt hatású is kialakítható. A szilikon öntőforma pontosan reprodukálja a részleteket és a textúrákat, és a végső másolat felülete magas fokú konzisztenciát fog tartani a prototípussal.
2. lépés: Készítse el a szilikon formát
A kiöntő forma folyékony szilikonból készül, más néven RTV forma. A szilikon kémiailag stabil, önkioldó és rugalmas, minimálisra csökkenti a zsugorodást és hatékonyan reprodukálja az alkatrészeket a prototípustól a formáig. Keverje el egyenletesen a szilikagélt és a térhálósítót. A forma szilikagél megjelenése folyó folyadék, az A komponens szilikagél, a B komponens pedig keményítőszer. Példa: Vegyünk 100 gramm szilikagélt, és adjunk hozzá 2 gramm térhálósítót (Megjegyzés: A szilikagélt és a térhálósítószert egyenletesen kell keverni. Ha nem keverik egyenletesen, a forma egy része kikeményedik, egy része pedig nem. kikeményedik, és a szilikon egyenetlenül köt ki. Ez befolyásolja a szilikon forma élettartamát és az öntőforma forgási idejének számát, sőt a forma selejtezését is okozhatja.
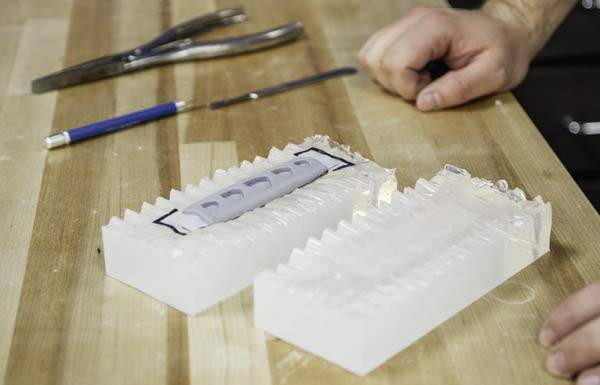
Ragassza fel szalagot a prototípus körüli lapos helyekre, hogy a forma későbbi kivágása után válófelületet képezzen. A prototípust ezután egy öntődobozban függesztik fel, és ragasztópálcákat helyeznek az alkatrészekre, hogy a szilikon öntési folyamat során szellőzőnyílásokat és szellőzőnyílásokat biztosítsanak. Öntse a szilikagélt a dobozba, majd távolítsa el a légbuborékokat. Az idő nem lehet túl hosszú. Normál körülmények között ez nem haladhatja meg a tíz percet, nehogy a kefélés vagy öntés lehetetlen legyen a térhálósodási reakciók fellépése után.
Tedd az öntődobozt a sütőbe, hogy megkössön, a hőmérséklet 40 ℃, az idő 8-16 óra, ez az idő a forma térfogatától függ.
Miután a szilikongumi megkeményedett, távolítsa el a dobozt és a ragasztórudat, vágja le az elválási vonal mentén, és vegye ki a prototípust. Ekkor a szilikongumi egy üreget képez, ami pontosan ugyanolyan alakú, mint a prototípus; ily módon a szilikon forma sikeressé tehető.
3. lépés: Vákuumos öntés
Tegye a formát a sütőbe, hogy megszilárduljon, és melegítse elő 60-70 fokra.
A forma bezárása előtt válasszon megfelelő leválasztószert és használja azt megfelelően, ami nagyon fontos a ragadás és a felületi hibák elkerülése érdekében.
Készítse elő a poliuretán gyantát a tervezési követelményeinek megfelelően, keverje össze a kétkomponensű gyantát a megfelelő arányban, majd teljesen keverje össze és vákuumban gáztalanítsa 50-60 másodpercig, majd használat előtt melegítse elő körülbelül 40 °C-ra.
Öntsön poliuretán gyantát a forma üregébe. Az üreg kitöltése után helyezze a formát vákuumkörnyezetbe, hogy eltávolítsa az üregben lévő levegőt, és töltse fel a forma minden pozícióját folyékony szilikonnal, hogy biztosítsa, hogy az öntött termék alakja pontosan megegyezzen a prototípuséval.
Továbbra is tedd a formát a sütőbe, hogy újra megszilárduljon. Átlagos kötési idő: kis daraboknál 1-3 óra, nagy daraboknál 3-6 óra.
Kikeményedés után vegye ki az öntött részt a szilikon formából, és máris megkaphatja az eredeti alkatrész másolatát.
Ismételd meg ezt a ciklust.
Anyagválasztás vákuumöntéshez
A poliuretán gyanták olyan polimerek, amelyek széleskörű tulajdonságokkal és felhasználási módokkal rendelkeznek. A vákuumöntvények gyártói poliuretán gyantákat szereznek be, beleértve a japán Hei-Cast-ot és a francia Axson-t. Az anyagtulajdonságok hasonlóak a műszaki műanyagokhoz, mint például az ABS, PMMA, PC, PP, PA stb. Az öntőgyanták típusai lehetnek átlátszóak, áttetszőek, színesek, lágy gumi vagy kemény műanyag anyagok, sőt ütésállóak, magas hőmérsékletnek ellenállóak (120°C) vagy tűzállóak (UL94-V0) anyagok is. A vákuumöntési eljárás másodlagos fröccsöntésre is használható, és betétek is hozzáadhatók;
A vákuumöntés műszaki paraméterei
Leírás | Tolerancia megjegyzés |
Pontosság | A folyadék hőtágulása és a rugalmas forma természetes tulajdonságai miatt a várható zsugorodási sebesség +0.15%; a szabványos tűrés ±0.15 mm/100 mm, és a legnagyobb pontosság elérheti a ± 0.05 mm-t. |
Maximális méret | A vákuumos kiöntő berendezés legfeljebb 2d.0M*1.2M*1.0M méretű. |
Alkatrész Minimális falvastagság | A megfelelő formakitöltés biztosításához legalább 0.75 mm falvastagság szükséges. A legjobb eredmény érdekében legalább 1.5 mm-es falvastagságot javasolunk. |
A replikák jellemző száma | Formánként legfeljebb 25 másolat (a forma bonyolultságától és az öntvény anyagától függően); csak 12 vagy akár 10 másolat készíthető egy formához, ha az alkatrész jó minőséget igényel (pl. átlátszó vagy összetett szerkezetek) . |
Tipikus átfutási idők | Akár 50 öntött minta készíthető 10-15 napon belül, az alkatrész méretétől és térfogatától függően |
Kidolgozási lehetőségek vákuumos fröccsöntéshez
Matt/matt. A mester prototípus homokfúvással matt, a replika alkatrész sima szatén felületű, az átlátszó és áttetsző alkatrészek pedig ezzel a felülettel mattnak tűnnek. A matt felület hasznos a kézben tartott és gyakran megérintett területeken, mivel csökkenti az ujjlenyomatok láthatóságát.
Félfényes. Olyan felület, amely némileg fényes, de nem túl fényvisszaverő. A félfényes felület a magasfényű és a matt között van, sima, könnyen tisztítható felülettel.
Magasfényű. A mesterprototípus polírozásával, a forma elkészítése előtt nagy fényvisszaverő felületet hozhat létre. A legnagyobb átlátszósággal rendelkezik az átlátszó alkatrészekhez. A tükörsima felület kozmetikai modellekhez, lencsékhez és egyebekhez használható.
A poliuretán pigmentekkel keverhető a különböző színek eléréséhez. Fekete, természetes, tiszta és különféle egyedi színek (Raoul vagy Pantone színek a legközelebbi választáshoz).


A vákuumöntés előnyei
Gyors átfutási idő. Akár 50 alkatrész is leszállítható 7-15 napon belül, vagy akár kevesebb idő alatt is, az alkatrész specifikációjától (méret, konstrukció) és mennyiségétől függően. A fröccsöntéssel összehasonlítva a vákuumöntés gyártási ideje rövidebb. A hagyományos fröccsöntő formák gyártása 4-8 hetet vesz igénybe. Míg a szilikon öntőforma teljes elkészüléséhez mindössze 1-2 hét szükséges, és minden összetett alkatrész rövid idő alatt elkészíthető.
Alacsony költség. A szilikon olcsóbb a fröccsöntő formákhoz képest. A fröccsöntés acél vagy alumínium gyártáson alapul. Egy szilikon forma ára több száz és több ezer dollár között lehet, míg egyetlen fröccsöntés ára több ezer és több tízezer dollár között mozog.
Nagy alkatrészek gyártására képes. A használt berendezés típusától függően a vákuumöntés nagyon nagy alkatrészeket hozhat létre, például autóipari burkolatokat, nagy robotburkolatokat, CT orvosi burkolatokat stb.
A felületkezelés jobb, mint a fröccsöntés. A vákuumozási eljárás eltávolítja a légbuborékokat, és lehetővé teszi, hogy az anyag teljesen kötődjön az üreghez, így rögzítve a részleteket.
A vákuumöntés egyszerre képes megvalósítani a szükséges összetett alkatrészeket vagy terveket , míg a CNC-megmunkálást legtöbbször méret és szerkezet szerint kell felosztani és gyártani.
Különböző színek közül választhat. Színező pigmentek adhatók a gyantához a színválaszték széles skálájának eléréséhez.
Ismételhetőség. A szilikon forma körülbelül 20 alkalommal használható, mielőtt ki kellene cserélni.
Vákuumos öntés alkalmazása
Kis tételű gyártáshoz alkalmas. A vákuumos dupla fröccsöntés ideális kis tételekhez – amikor a mennyiségek nem bizonyulnak elegendőnek a fröccsöntő formákba való befektetéshez – és az első sorozatú (első sorozatú) gyártmányokhoz, amelyek hetekkel a gyártóformák elkészülte előtt elkészülhetnek.
A vákuumöntési eljárás viszonylag olcsó , így a szükséges tervmódosítások egyszerűek és gazdaságosak. Ezenkívül ugyanazon formához különböző anyagok használhatók, így a terveket több anyaggal is tesztelni lehet.
Piaci tesztelés. A kiváló minőségű kidolgozás ideálissá teszi a vákuumöntött alkatrészeket fogyasztói teszteléshez, felhasználói értékeléshez és koncepciómodellekhez. Ugyanazon tervezési koncepció keretében, ha nem tudja, milyen szín a legjobb a termékhez, készíthet szilikonformát, 10-15 öntvényt, és minden öntvényre ráfestheti a terv színét és textúráját, hogy azt a tervezési osztály felhasználhassa. Még a vezetőségi megbeszéléseken folytatott belső megbeszélések is lehetővé teszik a változtatások gyors adaptálását a további teszteléshez vagy a piaci bevezetéshez.
2021 augusztusában egy amerikai kerékpárgyártó 50 darab, szabályos rombusz alakú textúrájú hátsó lámpaburkolatot szeretett volna gyártani, és az alkatrészeknek átlátszónak kellett lenniük. A költségvetési költségekre való tekintettel vákuumöntési eljárást javasoltak, és az utófeldolgozást szakember polírozta. A közbenső csapat ellenőrzi a terméket, és a prototípus alkatrészek kézhezvétele után a megrendelő felülmúlja az elvárásokat; következtetés: a komplex öntőforma-alkatrészek pontosan képesek reprodukálni a prototípus szerkezetét, részleteit és textúráját, és ugyanolyan felületkezelést biztosítanak, mint a prototípus, így a fröccsöntés eredményeként hasonló eredményt kapunk.


