


Gyors prototípuskészítés és gyorsgyártás szakértő
CNC megmunkálásra, 3D nyomtatásra, uretán öntésre, gyors szerszámozásra, fröccsöntésre, fémöntésre, fémlemezekre és extrudálásra szakosodott
Kövess engem: 


Elterjedt műanyagalakítási eljárás, vákuumöntés
Számos formázási eljárás létezik a műanyag alkatrészekhez, beleértve a fröccsöntést, a fúvást, az extrudálást, a buborékfóliázást, a vákuumöntést stb. Minden műanyag alakítási eljárásnak megvannak a maga egyedi előnyei és hátrányai. A mai napon a vákuumöntés folyamatának, előnyeinek és hátrányainak bemutatására, valamint a vákuumöntéshez használt általános anyagokra, stb.
Mi az a vákuumöntés?
A vákuumöntés, más néven uretánöntés vagy poliuretánöntés, egy eljárás műanyag alkatrészek másolatainak előállítására, és az egyik leggazdaságosabb eljárás a műanyag alkatrészek kis tételben történő formázására. Általában először 3D nyomtatással vagy CNC megmunkálással készítenek egy sablont, majd a sablonból szilikon- vagy gumiformát (jelenleg a legtöbbet szilikonformából készítik), vákuum alatt folyékony gyantát fecskendeznek a formába, és hagyják megkeményedni a gyártási módszerrel. A műanyag alkatrészek másolatai pontosan lemásolhatják a sablon szerkezetét, részleteit és textúráját, és egységes felületkezelést biztosítanak, így hasonló eredményeket érnek el, mint a fröccsöntéses gyártás. Alkalmas kis tételű próbagyártásra a termékkutatási és fejlesztési fázisban, komplex szerkezettel, egyenletes falvastagsággal és bizonyos funkcionális követelményeknek megfelelő próbagyártási mintákkal.

A vákuumöntés feldolgozási lépései
A vákuumöntési folyamat gyártási folyamata három lépésből áll: mester készítés, szilikon öntőformák készítése és alkatrészek öntése.
1. lépés: Készítsen mestert
A másolatok minősége a minta minőségétől függ, és ha nagy pontosságra, kiváló minőségű kidolgozásra vagy akár optikai tisztaságra van szükség, akkor jobb CNC megmunkálást használni a minta elkészítéséhez. Ezenkívül az összetett formájú és szerkezetű alkatrészekhez a 3D nyomtatást is megfontoljuk a minta elkészítéséhez. A minta felületére textúrát vagy matt hatást tudunk fújni, hogy szimuláljuk a műanyag alkatrészek végső formatextúráját. A szilikon forma pontosan reprodukálja a minta részleteit és textúráját, és a végső másolat felülete nagyfokú konzisztenciát biztosít a minta és a minta között.

2. lépés: Készítse el a szilikon formát
Az öntőforma folyékony szilikonból készül, más néven RTV forma. A szilikongumi kémiailag stabil, önkioldó és rugalmas, minimálisra csökkenti a zsugorodást és hatékonyan reprodukálja az alkatrészek részleteit a mestertől a formáig. A szilikon öntőforma gyártási lépései a következők:
Ragassza fel a master körül egy sík területet a későbbi könnyebb formázás érdekében, amely egyben a szilikon forma elválasztó felülete is lesz.
Akassza fel a mestert egy dobozba, és helyezzen ragasztópálcát az alkatrészekre, hogy beállítsa a kapu- és szellőzőnyílást.
Töltsük meg a dobozt folyékony szilikonnal és porszívózzuk ki, majd 40°C-os sütőben 8-16 órán keresztül érleljük, a szilikonforma méretétől függően.
Miután a szilikongumi megkötött, távolítsa el a dobozt és a ragasztórudat, vegye ki a szilikon formából a mestert, majd alakítson ki egy üreget, és elkészül a szilikon forma.

3. lépés: Vákuumos öntés
A DD Prototype szabványosított működési eljárásai biztosítják az alkatrészek pontos reprodukálását és az egyenletes mechanikai teljesítményt. Technikusaink ellenőrzik az összes működési paramétert: keverést, légtelenítést, keverést, előmelegítést, öntést és formázást, így a mester szinte tökéletes másolatát biztosítják. A vákuumöntés folyamata a következő:
Először tedd a szilikon formát a sütőbe, és melegítsd elő 60-70°C-ra.
A megfelelő leválasztószer kiválasztása és helyes használata a forma lezárása előtt nagyon fontos, hogy elkerüljük a ragadást és a felületi hibákat.
A poliuretán gyanta elkészítéséhez használat előtt melegítse elő kb. 40°C-ra, keverje össze a kétkomponensű gyantát megfelelő arányban, majd teljesen keverje meg és vákuumban gáztalanítsa 50-60 másodpercig.
A gyantát a vákuumkamrában lévő formába öntik, és a formát a kemencében ismét kikeményítik. Átlagos kötési idő: kis daraboknál 1-3 óra, nagy daraboknál 3-6 óra.
Kikeményedés után távolítsa el az öntőelemeket a szilikon formából. Ismételje meg ezt az eljárást.

A vákuum komplex fröccsöntés előnyei
A fröccsöntési, vákuumöntési feldolgozás alacsony költsége miatt nem kell drága és időigényes fröccsöntő formákba fektetni.
Gyors átfutás, 50-10 napon belül akár 15 prototípus is elkészíthető bizonyos funkciókkal.
Anyaglehetőségek széles skálája, a vákuum-injektáláshoz használt poliuretán anyagok lehetnek merevek, rugalmasak, átlátszóak és különböző színűek.
Nagy pontosság és finom részletek. A vákuumöntés nagy pontosságú és nagy pontosságú alkatrészeket biztosít gyártási szintű minőséggel.
Kiváló felületkezelés a CNC prototípushoz vagy a 3D nyomtatáshoz képest, a vákuumöntő forma jobb felületminőséget biztosít.

A vákuumöntéshez általánosan használt anyagok
A vákuumöntéshez használt anyagok közé tartoznak a hőre lágyuló műanyagok, a gumi és a gyanták, amelyek mindegyike képes szimulálni bizonyos tulajdonságokat és jellemzőket:
Megjelenés minősége
Felületi textúra/kikészítés
Átláthatóság/átlátszóság
A merevség
Rugalmas
Erősség:
Keménység
Hőállóság
UV sugarak
színek
További GYIK a vákuumöntéssel kapcsolatban
Milyen pontosságúak a vákuumöntéssel előállított duplikált műanyag alkatrészek?
- A szabványos replikációs pontossági tűrés ±0.15 mm/100 mm, a legnagyobb pontosság pedig elérheti a ±0.05 mm-t.
Mekkora a maximális öntési munkadarab mérete?
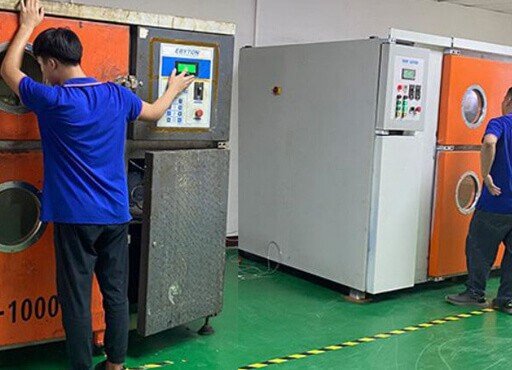
- A vákuumöntő berendezés 2.0M * 1.2M * 1.0M formaspecifikációt képes befogadni.
Mekkora a reprodukálható műanyag alkatrészek minimális falvastagsága?
- Az alkatrész minimális falvastagsága 0.5 mm, a legjobb pedig 1.5–2.5 mm.
Mennyi a szilikon forma élettartama?
-Minden forma akár 20 darabot is kiönthet, és ha az alkatrész jó minőséget igényel (például átlátszó vagy összetett szerkezet), akkor egy forma csak 12 vagy akár 10 műanyag alkatrészt készíthet.
Mi a vákuum-fröccsöntés általános szállítási ideje?
-Alkatrészmérettől és mennyiségtől függően 50-10 napon belül akár 15 leadott prototípus is elkészíthető.
Felületkezelés és egyéb funkciók?
– A folyékony gyanta színezése, matt maratás, átlátszó polírozás, festés, galvanizálás, fémbetétek, ráöntés stb.
A vákuumöntési feldolgozás hatékony módszer a funkcionális prototípusok és a műanyag alkatrészek kis tételeiben történő gyártásához, és segít egyensúlyban tartani a műanyag alkatrészek kiváló minőségű gyártását a legrövidebb átfutási idővel. Ha szeretné tudni, hogy a prototípuskészítés milyen előnyökkel járhat projektje számára, kérjük, vegye fel a kapcsolatot a DD Prototype céggel, szeretnénk hallani projektjeiről.


