
Gyors prototípuskészítés és gyorsgyártás szakértő
CNC megmunkálásra, 3D nyomtatásra, uretán öntésre, gyors szerszámozásra, fröccsöntésre, fémöntésre, fémlemezekre és extrudálásra szakosodott
Kövess engem: 


CNC megmunkálás titán
Több mint 15 éves CNC-megmunkálási titán- és prototípus-készítési tapasztalat, nagy pontosságú, erőteljes minőségellenőrző rendszer, gyorsabb projekt-visszajelzés és kézbesítés. A titánt tulajdonságai miatt sokáig elhanyagolták. De a 20. században, a kohászat és a CNC gyártástechnológia fejlődésével az emberek új nézetet kaptak erről az anyagról. Jelenleg a titánt kedvelik az orvosi berendezések kiváló súly/szilárdság aránya (3-szor magasabb, mint az acél), korrózióállósága, emberi szövetekkel való kompatibilitása és magas hőmérsékleten való kiváló teljesítménye miatt. A repülőgépiparban a titán alkatrészek különösen népszerűek könnyű súlyuk és erős szilárdságuk miatt. A titán CNC megmunkálása azonban sok nehézséggel jár.
titánötvözet
Tulajdonságai javítása érdekében a titán gyakran sok más fémelemet ad az ötvözet készítéséhez. A titán allotróp átalakulása 800 ℃ feletti hőmérsékleten megy végbe. A titán használati hőmérsékletét csökkentő elemeket β stabilizátoroknak, míg a titán hozzáférhetőségét javító elemeket α stabilizátoroknak nevezzük. A stabilizátor tartalma szerint a titánötvözet 4 csoportra osztható.

1. Ötvözetlen titán. Alapvetően tiszta titán. Az ötvözetlen titán a legjobb korrózióállósággal rendelkezik, de szilárdsága alacsony.
2. Alfa-titán ötvözet. Az alfa-ötvözet jobb kúszási ellenállással rendelkezik, így magas hőmérsékleten is használható.
3. α – β titánötvözet. Kiváló tulajdonságai miatt a titánötvözet a legszélesebb körben használt. Az α stabilizátorok növelik az anyag hőállóságát, a β stabilizátorok pedig az ötvözet szilárdságát. A legelterjedtebb α – β ötvözet, a Ti-6Al-4V a teljes titánötvözetek piacának közel 50%-át teszi ki.
4. Béta-titán ötvözet. Ez a titánötvözet keményebb, mint az övé, de sűrűbbek is.
Hét ok, amiért a titánt nehéz megmunkálni
A titán még magas hőmérsékleten is képes megőrizni a nagy szilárdságot. A képlékeny alakváltozással szembeni ellenállása még nagy sebességű forgácsolásnál is változatlan marad. Ez sokkal nagyobb vágóerőt igényel, mint bármely acél.
Amikor a forgács végül kialakul, nagyon vékonyak, és a forgácsok és a szerszámok érintkezési felülete háromszor kisebb, mint az acélé. Ezért a szerszám hegyének nagyobb vágóerőt kell viselnie.
A titánötvözet nagy súrlódási együtthatóval rendelkezik a vágószerszám anyagához. Ez növeli a vágási hőmérsékletet és erőt, és magasabb vágószerszámokat igényel.
500 ℃ feletti hőmérsékleten a titán reakcióba lép a legtöbb szerszámanyaggal. Ha túl sok hő halmozódik fel, a titán öngyullad vágás közben, ezért a titánötvözet vágásakor hűtőfolyadékot kell használni.

A kis érintkezési felületnek és a vékony forgácsoknak köszönhetően a vágási folyamat összes hője a szerszámra áramlik, ami nagymértékben csökkenti a szerszám élettartamát. Csak a nagynyomású hűtőfolyadék képes lépést tartani a hővel és semlegesíteni egymást.
A titánötvözet rugalmassága nagyon alacsony. Ez további vibrációt, szerszámremegést és elhajlást okoz.
Alacsony vágási sebességnél az anyag hozzátapad a vágóélhez, ami nagyon káros a felületi minőségre.
Válassza ki a megfelelő vágószerszámot
A gyártó mérnökök világszerte számos stratégiát javasoltak a titán feldolgozási sebességének javítására. A sikeres CNC titán megmunkálás első lépése a CNC vágószerszámok kiválasztása. Az évek során sok keményfém bizonyult jónak a titán vágására. A titán alkatrészek jobb CNC megmunkálásához a vágószerszámoknak számos tulajdonsággal kell rendelkezniük.

A szerszámoknak keménynek kell lenniük magas hőmérsékleten.
A szerszámoknak nagyobb rezgésállósággal kell rendelkezniük.
A szerszámnak kifáradásgátló hatásúnak kell lennie.
A szerszám nem léphet reakcióba magas hőmérsékletű titánnal.
A szerszámoknak nagy szilárdságúaknak kell lenniük.
A szerszámnak jó hővezető képességgel kell rendelkeznie.
A fenti jellemzők mindegyikével a legmegfelelőbb szerszámanyag a WC/Co ötvözet. Egy másik lehetséges megoldás a gyorsacél, mert nagyon ellenállóak a repedésekkel szemben. A gyémántszerszámok a titánnal szemben is jó kopásállóságot mutatnak.
CNC megmunkálási titán technológia
Titán megmunkálási stratégia
A titán megmunkálási teljesítményének javításának másik lehetséges módja a speciális titánfeldolgozási stratégia alkalmazása. Titán megmunkáló szolgáltatásunk nagyon képzett a megfelelő forgácsolási paraméterek kiválasztásában, hogy minimalizálja a titán feldolgozási idejét. A paraméter-optimalizálás mellett azonban van néhány nem szokványos megmunkálási stratégia, amely nagymértékben javíthatja a titán forgácsolási sebességét.

Párkány szerszám
Ezeket az eszközöket a General Electric fejlesztette ki. Az általuk használt szerszámok kiálló fülei vékonyak. A teljes szerszám helyett csak ez a vékony falú keret tud titánt vágni. Mivel a forgács is nagyon vékony, így nincs különbség, viszont a falváz kopása lassabb és könnyebben élezhető. A falkeret oldalkopása nagyon gyors, majd a többi falkeret kopási folyamata állandó, míg az oldalkopás lassú.
Forgó penge
A forgó pengét titánötvözet esztergálására használják. A szerszámgépek tervezésének pontosságának hiánya miatt ezt korábban lehetetlen volt elérni. A gyártástechnológiai szint azonban mára lehetővé teszi ezek alkalmazását. A fő elv az, hogy a vágópenge kerek, és forog a szerelvény körül, amikor a vágó vágja a nyersdarabot. Így gyorsabb lesz a hőátadás, és a szerszám sem fog túlságosan felmelegedni. Ezért a vágási sebesség növelhető.

Ultrahangos fémeltávolítás
Valójában az ultrahangos rezgés hozzáadása a vágószerszámhoz megkönnyíti a forgácsképződést. A titánforgácsok rugalmassága nagyon rossz. Amikor a vágóél elkezdi vágni az anyagot, az alakváltozási keményedés rontja a helyzetet. Az ultrahang inkább a forgácstörést, mint a deformációt segíti elő, ami pozitív hatással van a szerszám élettartamára, a felületminőségre és a szerszám jellemzőire. Megakadályozza az anyag felhalmozódását a vágóélen, és lehetővé teszi a gépész számára a forgácsolási sebesség növelését.
Titán eloxálás
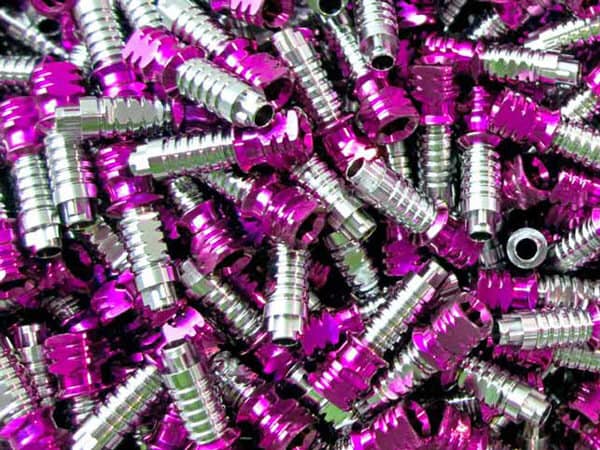
A titán eloxálás egy teljesen biokompatibilis eljárás, amelyet általában ortopédiai implantátumokhoz, fogászati implantátumokhoz, orvosi berendezések alkatrészeihez és orvosi prototípusokhoz használnak. A titán eloxálásával sokféle színt lehet előállítani anélkül, hogy szerves festékeket vagy mesterséges bevonatokat alkalmaznának a fémfelületen.
A DDPROTOTYPE javítja a titán eloxálási folyamatát, hogy megbízható, konzisztens, reprodukálható színeket állítson elő. Eloxálási eljárásunk a legvilágosabb színeket eredményezi. Megállapítottuk, hogy sok vásárló profitálhat ebből a folyamatból, amely költséghatékony módja annak, hogy alkatrészeik teljesen mentesek legyenek a megmunkálás után esetlegesen visszamaradt apró sorjaktól, miközben a kritikus tűréseket is megtartják. Ezenkívül tiszta, fényes felületet biztosít, így alkatrészei a legdinamikusabb eloxáló felületkezelést mutathatják.

Többet szeretne tudni?
Amikor a következő projektre készül, nagyon fontos a megfelelő feldolgozási technikák és alapanyagok kiválasztása a gyors prototípus-készítéshez. A DDPROTOTYPE-nál örömmel adunk további szakmai tanácsokat. Kérjük, vegye fel velünk a kapcsolatot az info@ddprototype.com címen , vagy töltse fel CAD-fájlját itt.


