

Expert en prototypage rapide et fabrication rapide
Spécialisé dans l'usinage CNC, l'impression 3D, la coulée d'uréthane, l'outillage rapide, le moulage par injection, la coulée de métal, la tôlerie et l'extrusion
Suivez-moi sur: 


Solution pour réaliser la fabrication de prototypes de pièces optiques pour automobiles
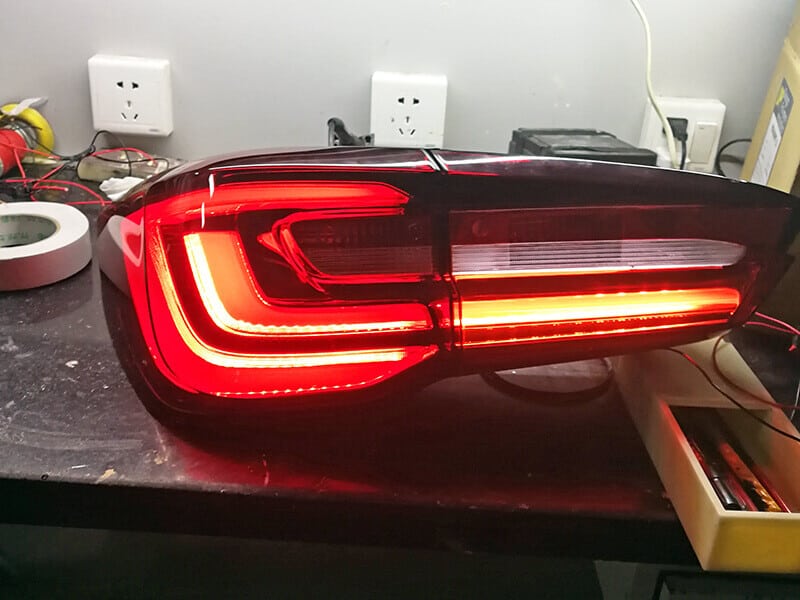
C'est un travail difficile de fabriquer le prototypage de pièces optiques pour voitures pour la société de prototypage la plus rapide. Le plus difficile est de savoir comment rendre les pièces optiques claires. Les voitures apportent une grande commodité aux gens et itèrent de nombreuses marques et modèles chaque année. En particulier, les véhicules électriques populaires, tels que Tesla, sont devenus une marque automobile bien connue ces dernières années. Afin de gagner en compétitivité, le temps de développement des prototypes de véhicules se raccourcit, mais il faut encore réserver du temps pour évaluer les performances et l'interaction entre chaque pièce, cela engage la vie. Par exemple, l'éclairage automobile comprend les phares, les feux arrière, les antibrouillards, les clignotants, les éclairages intérieurs, les réflecteurs, les guides optiques, les déflecteurs et les lentilles. La solution de fabrication du prototypage de pièces optiques pour voitures comprend une série de processus allant de l'examen de la conception à la fabrication et aux tests du système optique, du prototype de coque à l'assemblage de composants optiques.
1. Stade de développement du prototypage de pièces optiques pour voitures.
un. prototype d'ingénierie.
Au cours du processus de conception et de pré-production, de nombreux prototypes doivent être réalisés pour vérifier la fonction ou l'apparence du produit final. Après cela, la luminosité, la fonction et d'autres paramètres de fonction de base du feu arrière seront testés. Il faut généralement 1 à 2 prototypes.

b. Prototype de vérification de conception.
La vérification de la conception commence une fois que la fonction initiale du prototype d'éclairage du véhicule est approuvée. Cette étape vise à optimiser la forme géométrique de l'éclairage de la cabine et à vérifier l'assemblage une première fois. Généralement, le premier assemblage rencontrera de nombreux problèmes qu'il faudra corriger dans la conception, et le nouveau prototype devra être refabriqué pour revérifier sa conception car la correction peut entraîner d'autres problèmes. Il s'agit d'un processus itératif. Généralement, pas plus de 20 prototypes sont produits à ce stade. Le test de vérification de la conception comprend également le test de résistance. Pour l'éclairage des véhicules et d'autres prototypes, il comprend principalement un test d'impact, en jetant des objets durs sur l'objectif pour voir s'il peut résister à un impact important. Selon les résultats des tests, certains matériaux peuvent être modifiés pour mieux s'adapter à l'environnement hostile et aux besoins des fabricants.

c. Prototype de vérification de fabrication.
Après l'achèvement de divers tests de facteurs, la première tentative sera faite pour fabriquer en série le prototype de lampes d'éclairage automobile, généralement jusqu'à 1000 produits. Cette étape est le processus d'optimisation de la production.

2.Solutions de fabrication.
Différentes méthodes sont généralement utilisées pour fabriquer des prototypes à différentes étapes du développement de l'éclairage automobile.
a. Lors de la première étape , le nombre d'itérations est généralement le plus élevé car la conception finale n'est pas encore définie. Il est donc important de refaire les prototypes au plus vite, même s'ils seront probablement très différents les uns des autres. Le procédé idéal à ce stade est la fabrication additive, c'est-à-dire l'impression 3D. Cette méthode permet de fabriquer des pièces complexes de forme libre sans préparation pour la production en série. Le procédé consiste à fritter du plastique couche par couche selon le modèle CAO de la pièce.

b. La deuxième étape nécessite des dizaines de pièces, rendant l'impression 3D potentiellement inadaptée. Les phares automobiles étant généralement en plastique transparent (polycarbonate ou PMMA), ils peuvent être coulés dans des moules en polyuréthane. Comparés aux moules d'injection, les moules en polyuréthane offrent une vitesse de fabrication plus rapide et un coût inférieur. Bien entendu, la méthode de fabrication la plus courante reste l'usinage CNC. Le recours à des services d'usinage CNC 3, 4 ou 5 axes permet d'obtenir une transparence miroir supérieure.
c. La troisième étape consiste essentiellement en des tests de production en série. Par conséquent, le moulage par injection est le principal procédé de fabrication pour les moules d'injection en acier ou en aluminium, dont le coût est élevé. Afin d'obtenir une bonne transparence et un bon état de surface des lampes, on peut recourir à des rectifieuses et à des méthodes de polissage.
3. Difficultés de fabrication de prototypes de pièces optiques pour voitures
a. Fabrication du guide de lumière. La fabrication du guide de lumière est l'étape la plus complexe du prototypage. Ce guide de lumière est un tube transparent unique, essentiel à l'éclairage. Lorsqu'une source lumineuse est placée à une extrémité du guide, la lumière se réfléchit sur sa surface et rebondit dans la direction de son axe, créant ainsi un axe plus lumineux avec un angle d'incidence plus large. Ceci permet de réaliser des jeux de lumière complexes et d'obtenir un rendu plus intense. Les matériaux utilisés pour la fabrication de prototypes transparents et optiques sont principalement l'acrylique transparent (PMMA) et le polycarbonate (PC), afin d'obtenir une surface réfléchissante claire et transparente.

La fabrication de guides d'ondes optiques exige une technologie de traitement des plastiques de haute précision. L' usinage CNC garantit une excellente qualité de surface. Le rayon de courbure des détails optiques ne dépasse pas 0.125 mm (R0.005") et la tolérance de surface est de ±0.025 mm (±0.001"). Grâce à l'association optimale des fraiseuses CNC 3, 4 et même 5 axes et à l'adoption des technologies de pointe d'usinage diamant (SPDM ou SPDT), nous égalons les performances du micro-fraisage 5 axes et produisons une gamme de lentilles et de guides d'ondes d'une qualité optique exceptionnelle.
b. Fabrication du réflecteur. Des réflecteurs en aluminium à géométrie complexe sont usinés avec précision grâce à une machine CNC 5 axes et à une technologie de découpe à grande vitesse. Ils présentent une réflectivité améliorée, une intensité lumineuse accrue et une portée lumineuse étendue. Généralement, l'aluminium 7075 ou 7022 est utilisé pour le fraisage de la surface optique avec un rayon de 0.1 ou 0.15 mm. Les arêtes vives exposées sont arrondies à un rayon maximal de 0.1 mm. Deux numérisations 3D et des mesures de rugosité sont effectuées. La rugosité finale après polissage est de Ra (µm) 0.05. La tolérance de précision de surface pour toutes les numérisations est de ± 0.05 mm.


c. Solutions de sectionnement et de collage. Pour certains prototypes très complexes, le sectionnement et le collage sont nécessaires lorsque l'usinage sur fraiseuse 5 axes est impossible. Ces solutions permettent de réduire les coûts de production et de s'affranchir des contraintes techniques. Grâce à un traitement de séparation approprié et une excellente finition, les lignes de colle apparentes en surface sont discrètement masquées. Les traces laissées par les composants optiques après collage ne peuvent être éliminées que par une solution de décomposition et un usinage de précision continu.
d. Polissage. Le polissage de l'acrylique permet d'obtenir une transparence et une transmittance optimales, parmi tous les plastiques transparents. Bien que le PMMA usiné par CNC présente une bonne finition de surface, il est difficile d'atteindre une haute définition, ce qui exige un polissage nécessitant un savoir-faire particulier. En effet, l'acrylique est un matériau sensible aux contraintes et relativement fragile. Le polissage manuel de l'acrylique requiert différentes étapes. Un polissage de haute précision commence avec un papier abrasif de grain 400 ou 600 afin d'éliminer les marques d'usinage. On utilise ensuite progressivement des grains de 800, 1000 et 1500, pour finir avec un papier abrasif de grain 2000. La surface polie est alors extrêmement lisse, sans aucune trace d'usinage. Enfin, une pâte à polir permet d'affiner le processus, pour une surface finale d'une clarté et d'une transparence exceptionnelles, sans aucune marque de meulage ni rayure.

Le polycarbonate (PC en abrégé) est beaucoup plus résistant que l'acrylique et possède de meilleures propriétés mécaniques. Sa transparence est seulement inférieure à l'acide acrylique. Nous utilisons généralement le polissage et le polissage à la vapeur pour obtenir des propriétés optiques similaires à l'acrylique. Le processus de polissage du polycarbonate est le même que le polissage manuel de l'acrylique. La surface est polie avec du papier abrasif de 400 # à 2000 # pour éliminer les marques de traitement. La vapeur est bouillie dans du dichlorométhane dans un récipient fermé, puis la vapeur traverse la surface en polycarbonate et la surface devient claire et transparente. Il est à noter qu'après le processus de polissage, les pièces doivent être envoyées dans un environnement sec pour évaporer le dichlorométhane (toxique).


DDPROTOTYPE se concentre sur la fourniture de prototypes complets d'éclairage de véhicule, fournissant des services de prototypes professionnels pour de nombreux constructeurs et fournisseurs automobiles bien connus dans le monde entier. Nous nous concentrons sur diverses technologies de développement de prototypes automobiles et de fabrication rapide, en fournissant le traitement CNC, l'impression 3D, la coulée sous vide, le moule en aluminium rapide, le moulage par injection en petits lots et le traitement de la tôle. La meilleure combinaison de fraiseuses CNC 3 axes, 4 axes et 5 axes, équipée d'une machine-outil d'une course de plus d'1 mètre, a le savoir-faire pour usiner des pièces en plastique transparentes sans défauts. Avec des solutions de fractionnement et de reliure efficaces, une technologie de polissage manuel hautement qualifiée, l'utilisation d'outils diamantés peut atteindre une qualité de surface supérieure et le plus petit outil peut être traité à R0.1 mm, présentant parfaitement les détails optiques du concepteur.


