


Experto en prototipos rápidos y fabricación rápida
Especialícese en mecanizado CNC, impresión 3D, fundición de uretano, herramientas rápidas, moldeo por inyección, fundición de metales, láminas de metal y extrusión.
Sígueme en: 


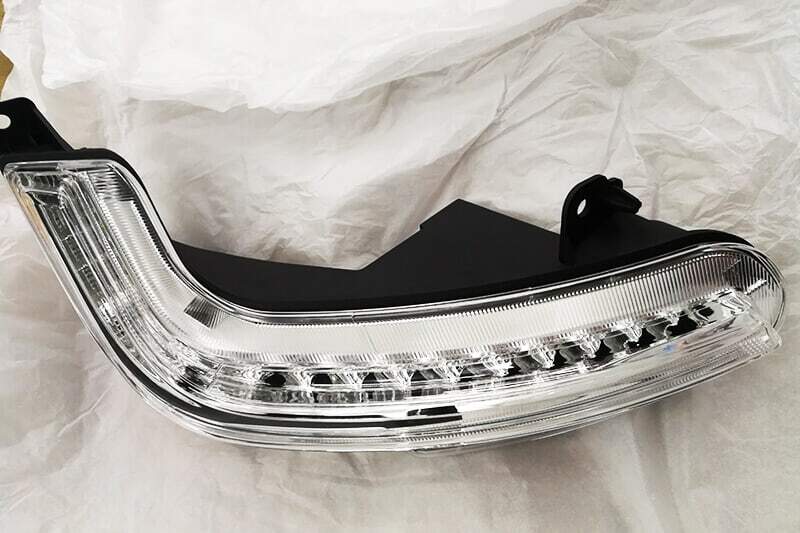
Solución para realizar la fabricación de prototipos de piezas ópticas para automóviles
La fabricación de prototipos de componentes ópticos para automóviles es un trabajo desafiante para la empresa de prototipado rápido más importante. La parte más difícil es cómo lograr que los componentes ópticos sean claros. Los automóviles brindan gran comodidad a las personas y cada año se lanzan muchas marcas y modelos. Especialmente los vehículos eléctricos populares, como Tesla, se han convertido en una marca de automóviles muy conocida en los últimos años. Para mejorar la competitividad, el tiempo de desarrollo de prototipos de vehículos se está acortando, pero aún se debe reservar tiempo para evaluar el rendimiento y la interacción entre cada componente, lo que afecta su vida útil. Por ejemplo, la iluminación de un automóvil incluye faros delanteros, luces traseras, faros antiniebla, intermitentes, luces interiores, reflectores, guías ópticas, deflectores y lentes. La solución para la fabricación de prototipos de componentes ópticos para automóviles incluye una serie de procesos, desde la revisión del diseño conceptual hasta la fabricación y prueba del sistema óptico, desde el prototipo de la carcasa hasta el ensamblaje de los componentes ópticos.
1. Etapa de desarrollo de prototipos de piezas ópticas para automóviles.
Prototipo de ingeniería. Durante el proceso de diseño y preproducción, se deben fabricar numerosos prototipos para verificar la función y el aspecto del producto final. Posteriormente, se prueban el brillo, la funcionalidad y otros parámetros básicos de la luz trasera. Generalmente, se requieren entre uno y dos prototipos.

Prototipo de verificación de diseño. La verificación del diseño comienza una vez aprobada la función inicial del prototipo de iluminación del vehículo. Esta etapa tiene como objetivo optimizar la forma geométrica de la iluminación del automóvil y comprobar el ensamblaje por primera vez. Generalmente, el primer ensamblaje presentará muchos problemas que deben corregirse en el diseño, y el nuevo prototipo debe ser remanufacturado para volver a comprobar su diseño, ya que la corrección puede generar otros problemas. Este es un proceso iterativo. Por lo general, no se producen más de 20 prototipos en esta etapa. La prueba de verificación de diseño también incluye la prueba de resistencia. Para la iluminación del vehículo y otros prototipos, incluye principalmente una prueba de impacto, que consiste en lanzar objetos duros sobre la lente para ver si puede soportar un impacto fuerte. Según los resultados de la prueba, se pueden cambiar algunos materiales para adaptarlos mejor al entorno adverso y a las necesidades de los fabricantes.

Prototipo de verificación de fabricación. Tras completar las pruebas de diversos factores, se realizará el primer intento de fabricación en serie del prototipo de faros para automóviles, generalmente hasta 1000 unidades. Esta etapa consiste en la optimización de la producción.

2.Soluciones de fabricación.
Generalmente se utilizan diferentes métodos para fabricar prototipos en diferentes etapas del desarrollo de la iluminación automotriz.
En la primera etapa, es probable que se requieran muchas iteraciones, ya que el diseño final aún no se ha definido. Por lo tanto, los prototipos deben fabricarse lo antes posible, y es probable que sean completamente diferentes entre sí. El proceso ideal en esta etapa es la fabricación aditiva, es decir, la impresión 3D. Este método permite fabricar piezas complejas de forma libre sin necesidad de preparación para la producción en masa. El proceso consiste en sinterizar el plástico capa a capa según el modelo CAD de la pieza.
La segunda etapa requiere docenas de piezas, por lo que la impresión 3D podría dejar de ser viable. Las luces de los automóviles suelen estar hechas de plástico transparente (policarbonato o PMMA), por lo que se pueden verter en moldes de poliuretano. En comparación con los moldes de inyección, la velocidad de fabricación de los moldes de poliuretano es mayor y el costo es menor. Por supuesto, el método de fabricación principal es el mecanizado CNC . La contratación de servicios de mecanizado CNC de 3, 4 y 5 ejes permite lograr un efecto de transparencia de espejo aún mayor.

La tercera etapa consiste básicamente en pruebas de producción en masa. Por lo tanto, el moldeo por inyección es el principal proceso de fabricación para producir costosos moldes de inyección de acero o aluminio. Para obtener una buena transparencia y un acabado superficial adecuado de la lámpara, se pueden utilizar máquinas de rectificado y métodos de pulido.
3. Dificultades en la fabricación de prototipos de piezas ópticas para automóviles
Fabricación de guías de luz. La fabricación de guías de luz es la parte más difícil del proceso de prototipado. Una guía de luz es un tubo transparente único que desempeña un papel fundamental en la iluminación. Al colocar una fuente de luz en un extremo de la guía, la luz se refleja en la superficie del riel guía y rebota en la dirección de su eje, lo que resulta en un eje más brillante con un ángulo de entrada mayor. Esto permite crear diseños de luz complejos y lograr una iluminación más brillante. Los materiales para el procesamiento de prototipos transparentes y ópticos suelen ser acrílico transparente (PMMA) y policarbonato (PC) para obtener una superficie de espejo nítida y transparente.
La fabricación de guías de luz requiere una tecnología precisa de procesamiento de plástico. La tecnología de procesamiento CNC proporciona una excelente calidad de superficie. El radio de procesamiento de los detalles ópticos no excederá R0.005 "(R0.125 mm), y la tolerancia de la superficie óptica de procesamiento alcanzará +/- 0.001" (+/- 0.025 mm). Combinando la capacidad de procesamiento de la mejor combinación de fresadoras CNC de 3, 4 e incluso 5 ejes, adopta la última tecnología de procesamiento de diamantes (SPDM o SPDT), puede igualar la capacidad de microfresado de 5 ejes, y producir una serie de tipos de lentes y guías de luz con excelente calidad óptica.

Fabricación de reflectores. Se utiliza maquinaria CNC de precisión de 5 ejes y tecnología de corte de alta velocidad para procesar reflectores de aluminio con geometría compleja, reflectividad mejorada, mayor intensidad de iluminación y mayor alcance de luz. Generalmente, se utiliza aluminio 7075 o 7022 para el fresado de la superficie óptica con un radio de R0.1 o R0.15 mm; los bordes afilados expuestos se pueden redondear hasta un máximo de R0.1 mm. Se realizan dos escaneos 3D y mediciones de rugosidad, y la rugosidad final del pulido es Ra (μm) 0.05. La tolerancia de precisión de la superficie de todos los escaneos del proceso es de ± 0.05 mm.

Soluciones de seccionamiento y encolado. Para algunos prototipos muy complejos, es necesario seccionarlos y encolarlos para su procesamiento cuando no se puede utilizar una fresadora de 5 ejes. Las soluciones de seccionamiento y encolado permiten ahorrar costes y superar las limitaciones de procesamiento. Mediante un tratamiento de separación adecuado y un excelente acabado, las líneas de adhesivo visibles en la superficie se pueden disimular eficazmente. Las líneas que dejan los componentes ópticos tras el encolado solo se pueden cubrir con una solución de descomposición y un procesamiento fino continuo.
Pulido. El pulido acrílico ayuda a presentar la mejor transparencia y transmitancia de todos los plásticos transparentes. Aunque el PMMA procesado por CNC tiene un buen acabado superficial, es difícil lograr una alta definición, lo que requiere un pulido con habilidades especiales. Debido a que el acrílico es un material sensible a la tensión y bastante quebradizo. El pulido manual del acrílico requiere diferentes niveles de proceso de pulido. El pulido de alto brillo debe comenzar con papel abrasivo de 400# o 600#, primero eliminando las marcas de herramienta en la superficie, luego aumentando gradualmente a 800# – 1000# – 1500#, y finalmente usando papel abrasivo de 2000#. La superficie pulida será muy lisa sin líneas ni marcas de máquina. Finalmente, es necesario usar pasta de pulido para refinar el proceso, y la superficie final es súper clara y transparente, sin marcas de lijado ni rayones.

El policarbonato (PC para abreviar) es mucho más fuerte que el acrílico y tiene mejores propiedades mecánicas. Su transparencia es solo inferior al ácido acrílico. Usualmente usamos pulido y pulido a vapor para obtener propiedades ópticas similares al acrílico. El proceso de pulido del policarbonato es el mismo que el pulido manual del acrílico. La superficie se pule con papel abrasivo de 400 # a 2000 # para eliminar las marcas de procesamiento. El vapor se hierve en diclorometano en un recipiente cerrado, luego el vapor fluye a través de la superficie de policarbonato y la superficie se vuelve clara y transparente. Vale la pena señalar que después del proceso de pulido, las piezas deben enviarse a un ambiente seco para evaporar el diclorometano (tóxico).
DDPROTOTYPE se enfoca en proporcionar prototipos completos de iluminación de vehículos, brindando servicios de prototipos profesionales para muchos fabricantes y proveedores de automóviles conocidos en todo el mundo. Nos enfocamos en el desarrollo de varios prototipos de automóviles y tecnologías de fabricación rápida, proporcionando procesamiento CNC, impresión 3D, fundición al vacío, molde de aluminio rápido, moldeo por inyección de lotes pequeños y procesamiento de láminas de metal. La mejor combinación de fresadoras CNC de 3, 4 y 5 ejes, equipada con una máquina herramienta con un recorrido de más de 1 metro, tiene el conocimiento para procesar piezas de plástico transparente sin defectos. Con soluciones efectivas de división y encuadernación, tecnología de pulido manual altamente calificada, el uso de herramientas de diamante puede lograr una calidad de superficie superior y la herramienta más pequeña puede procesarse hasta R0.1 mm, presentando perfectamente los detalles ópticos del diseñador.
Estas interesado en:
 Ventajas del mecanizado CNC


