
Experte für Rapid Prototyping und Rapid Manufacturing
Spezialisiert auf CNC-Bearbeitung, 3D-Druck, Urethanguss, Rapid Tooling, Spritzguss, Metallguss, Blech und Extrusion
Folgen Sie mir auf: 


Alles rund um das CNC-Drehen zusammengefasst
Heute verlassen sich Forschungs- und Entwicklungsbetriebe in vielen Branchen auf die CNC-Bearbeitung von Teilen oder Baugruppen. CNC-Drehen ist eine Form der CNC-Bearbeitung, die zur Herstellung von kreisförmigen, zylindrischen, konischen oder anders geformten Teilen oder Prototypen verwendet wird. Obwohl sein Anwendungsbereich nicht so beliebt ist wie das CNC-Drehen, ist es dennoch ein vielseitiges und kostengünstiges Herstellungsverfahren, mit dem eine große Anzahl von Teilen in einer Vielzahl von Materialien hergestellt werden kann. In diesem Artikel gehen wir ausführlich darauf ein, wozu CNC-Drehen dient, wie es funktioniert, welche Vor- und Nachteile es hat und wie es sich von anderen Fertigungsverfahren wie Fräsen oder Schleifen unterscheidet.
1. Was ist CNC-Drehen?
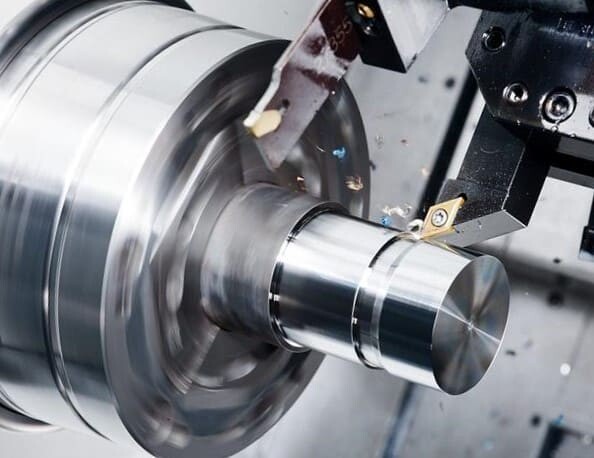
CNC-Drehen ist ein Fertigungsverfahren, bei dem ein Werkstück in einem Spannfutter eingespannt und gedreht wird, während ein Werkzeug mit einer festgelegten Drehzahl Material abträgt, um ein rotationssymmetrisches Bauteil oder einen Prototyp zu erzeugen. Die Drehachse von CNC-Drehmaschinen verläuft horizontal oder vertikal, wobei die vertikale Drehrichtung hauptsächlich für die Fertigung relativ langer Teile mit großen Radien genutzt wird. Verfügt die CNC-Drehmaschine zusätzlich über eine Fräsfunktion, können auch andere Formen von Bauteilen oder Komponenten gefräst werden.
Das ausgewählte Material ist normalerweise ein runder Stab oder andere regelmäßige Quadrate oder Sechsecke.
Je nach CNC-Drehmaschine kann die zulässige Stangenlänge unterschiedlich sein.
Die Werkzeuge der CNC-Drehmaschine werden in den drehbaren Bohrturm eingebaut und vom Computer gesteuert. Je mehr Werkzeuge sich im Revolver befinden, desto mehr Möglichkeiten gibt es für die Herstellung komplexer Teile.
CNC-Drehmaschinen können sowohl die Außenseite des Werkstücks schneiden als auch Löcher von innen bohren, um rohrförmige Teile herzustellen.

2. Was ist die Funktion des CNC-Drehens?
Beim CNC-Drehen werden hauptsächlich rotationssymmetrische Teile wie Rundwellen, Hohlrohre, Konen, Gewindestangen oder Buchsen usw. hergestellt, während es beim CNC-Fräsen relativ schwierig ist, Teile mit kreisförmigen Konturen herzustellen. Durch CNC-Drehen hergestellte Teile haben eine sehr glatte Oberflächenbeschaffenheit und enge Toleranzen, sogar innerhalb von ± 0.0002 Zoll. Manchmal kann die Zusammenarbeit von CNC-Fräsen und CNC-Drehen die Effizienz erheblich verbessern. Zum Beispiel wird CNC-Fräsen an den Teilen nach dem CNC-Drehen durchgeführt. Zerspaner können außerdem asymmetrische Merkmale an den Teilen herstellen, um die Vorteile der beiden Herstellungsverfahren voll auszuschöpfen.

3. Schlüsselfaktoren, die bei CNC-Drehteilen zu berücksichtigen sind
Der Außendurchmesser des Werkstücks. CNC-Drehen eignet sich oft gut für Prototypen und Kleinserien. Ein entscheidender Faktor bei der Entscheidung, ob CNC-Drehen die kostengünstigste Fertigungsmethode ist, ist der Außendurchmesser (AD) des Werkstücks. Die CNC-Drehmaschine hat eine maximale Begrenzung für den Außendurchmesser des Werkstücks. Überschreitet der Außendurchmesser die von der CNC-Drehmaschine maximal zulässige Größe (z. B. 2.5 Zoll), muss das Werkstück separat eingespannt werden, was Lieferzeit und Kosten beeinflussen kann.
Ein weiterer wichtiger Faktor sind CNC - Werkzeuge . Unabhängig von ihrer Dicke oder Größe weist die Schneide einen zylindrischen Charakter auf, der beim Bearbeiten von Innenecken einen Radius hinterlässt. Für Teile mit besonderen Eigenschaften ist die Auswahl des am besten geeigneten CNC-Werkzeugs unerlässlich.
Bauteileigenschaften. Bei Bauteilen mit Hinterschneidungen ist CNC-Drehen eine effektive Lösung. Dies kann beim CNC-Fräsen einige Herausforderungen mit sich bringen, da längere Spezialwerkzeuge benötigt werden, was zu Rattern, Präzisionsverlust, schlechter Oberflächengüte usw. führen kann.
Asymmetrische Teile. Für asymmetrische Teile ist CNC-Drehen nicht optimal.


4. Vorteile des CNC-Drehens
Menschliche Fehler minimieren. Die Wahl eines CNC-Drehservices kann menschliche Fehler deutlich reduzieren. Einmal programmiert und eingerichtet, arbeitet die CNC-Drehmaschine automatisch und fertigt Teile mit den erwarteten Ergebnissen.
Steigern Sie die Produktionseffizienz. Die meisten CNC-Drehmaschinen arbeiten relativ schnell und können lange Zeit ohne Unterbrechung betrieben werden. Ein Bediener kann mehrere Maschinen gleichzeitig steuern, was die Produktionseffizienz steigert, ohne dass zusätzliches Personal benötigt wird.
Reduzieren Sie den Materialverbrauch. CNC-Drehmaschinen verschwenden kaum Material oder verfügbare Ressourcen, insbesondere bei Edelmetallen wie Titan, Aluminium 7075 usw., wodurch die Gesamtkosten effektiv gesenkt werden.
Hohe Präzision. CNC-Drehen zeichnet sich durch hohe Bearbeitungsgenauigkeit und Oberflächengüte aus, und die gefertigten Teile sind stets von gleichbleibender Qualität.
5. Nachteile des CNC-Drehens
Neben den Vorteilen des CNC-Drehens müssen wir auch einige seiner Nachteile berücksichtigen. Natürlich erfordert das CNC-Drehen eine höhere Anfangsinvestition als das manuell betriebene Drehen.
Erfordert hohe Einrichtungskosten
Höhere technische Anforderungen an Mechanik und Programmierfähigkeit
Nur für axialsymmetrische Teile wirtschaftlich
CNC-Drehmaschinen müssen gewartet werden und können den Fehler möglicherweise nicht sofort beheben
Wenn man die Eigenschaften des CNC-Drehens abwägt, überwiegen die Vorteile bei weitem die Nachteile.
6. Funktionsweise des CNC-Drehens
CAD/CAM- Konstruktion. Der CNC-Drehprozess ist vollautomatisiert, beginnt aber mit einer digitalen Darstellung des Werkstücks für die CAD/CAM-Konstruktion. Diese wird anschließend in G-Code, die Sprache der CNC-Drehmaschine, umgewandelt. Der G-Code steuert Vorschub, Drehzahl, Werkzeugwechsel usw. der CNC-Werkzeugmaschine. Dies lässt sich häufig mit Software wie AutoCAD Fusion MasterCAM simulieren, die die Visualisierung des Fertigungsprozesses vom Rohmaterial bis zum fertigen Produkt ermöglicht.


Drehprozess. Sobald der G-Code eingerichtet ist, richtet der Bediener den Revolver ein und bestückt ihn. Der Revolver kann mehrere Werkzeuge gleichzeitig aufnehmen. Nachdem die Stangen fixiert sind, beginnt das automatische Abtragen des überschüssigen Materials, bis das gewünschte Teil oder der Prototyp gefertigt ist.
7. CNC-Drehtyp
Es gibt viele verschiedene Arten des CNC-Drehens, wie z. B. Drehen, Hinterschneiden, Rändeln, Bohren, Plandrehen, Bohren usw., und es können verschiedene Operationen durchgeführt werden, um die gewünschte Form zu erhalten. Im Folgenden finden Sie allgemeine Operationen, die Sie bei Ihren CNC-Drehprojekten verwenden.
Beim Planfräsen bewegt sich ein Einpunktwerkzeug radial oder axial von der Werkstückkante aus, um dünne Materialschichten gleichmäßig abzutragen und eine glatte Oberfläche zu erzeugen. Die Schnitttiefe ist in der Regel relativ gering, und die Bearbeitung kann radial oder axial an einem einzigen Punkt erfolgen.
Kegeldrehen. Beim Messerschneiden wird das Material in eine Kegelform geschnitten, wobei der Durchmesser des Werkstücks von einem Ende zum anderen abnimmt oder zunimmt (denken Sie beispielsweise an die Form einer Sanduhr).
Formdrehen. Material mit runden, gebogenen oder glatten Messern schneiden und konturierte Teile herstellen.
Konturdrehen. Einpunktfräser können runde, gebogene oder glatte Teile mit kontinuierlichen Kurven bearbeiten.
Anfasen. Die Anfasung erfolgt üblicherweise in einem Winkel von 45 Grad, um Beschädigungen an der scharfen Kante des Werkstücks zu vermeiden oder aus Sicherheitsgründen. Angefaste Kanten sind widerstandsfähiger gegen Beschädigungen als rechtwinklige oder andere scharfe Kanten.
Trennwand. Verwenden Sie ein spezielles Schneidwerkzeug, um eine gerade Nut einzuschneiden, bis die Trennwand durchtrennt ist.
Gewindeschneiden. Die spiralförmigen Nuten werden so geschnitten, dass sie zu Schrauben mit einheitlicher Gewindespezifikation passen.
Langweilig. Die vorhandene Öffnung vergrößern.
Bohren. Der Vorgang, bei dem mit einem speziellen Schneckenbohrer Material aus dem Inneren eines Werkstücks entfernt wird, um ein Loch zu erzeugen.
Rändeln . Dabei werden gerade Linien, schräge Linien oder kreuzförmige Zickzackmuster in die Oberfläche des Werkstücks eingeschnitten, wodurch nicht nur die Reibung des Werkstücks erhöht, sondern auch die Optik verbessert wird.
Nutenfräsen. Das Verfahren zur Herstellung einer schmalen Aussparung in einem Werkstück.


8. CNC-Drehen kompatible Materialien
CNC-Drehen kann mit Hunderten von Materialien kompatibel sein, einschließlich verschiedener Metalle oder Kunststoffe, die Sie auswählen können. Die Wahl des richtigen Materials ist entscheidend für die Herstellung eines benutzerdefinierten Teils oder Prototyps. Wir stellen einige der am häufigsten verwendeten Materialien vor und weisen auf die gemeinsame Anwendbarkeit jedes Materials hin.
Aluminium. Aluminium ist eines der am häufigsten verwendeten Materialien für die CNC-Drehbearbeitung, zeichnet sich durch ein hervorragendes Verhältnis von Festigkeit zu Gewicht aus und ist extrem korrosionsbeständig. Aluminiumteile können eloxiert werden, um Festigkeit und Korrosionsbeständigkeit weiter zu verbessern, und sind in verschiedenen Farben erhältlich, um die Optik zu optimieren. CNC-gedrehtes Aluminium findet breite Anwendung in der Luft- und Raumfahrt, der Medizintechnik sowie im Automobilbau und bei Gehäusen. Gängige Aluminiumlegierungen sind beispielsweise 5052, 7075, 7075-T6, 6063-T5, 7050-T7451, MIC-6, 6061-T6 und 2024-T3.

Stahl. Aufgrund seiner ausgezeichneten Festigkeit und Härte wird Stahl häufig für hochbelastete und reibungsbeständige Bauteile wie Zahnräder und Wellen verwendet. Gängige Stahlsorten sind beispielsweise legierter Stahl 4130, legierter Stahl 4140, ASTM A36, Stahl 1018 und Stahl A36.

Edelstahl. Nach der Wärmebehandlung weist Edelstahl eine ausgezeichnete Festigkeit und Korrosionsbeständigkeit auf und findet breite Anwendung in der Luft- und Raumfahrt, der Medizintechnik, der Lebensmittelindustrie und anderen Bereichen. Gängige Edelstahlsorten sind beispielsweise Edelstahl 15-5, Edelstahl 17-4, Edelstahl 18-8, Edelstahl 303, Edelstahl 304, Edelstahl 316/316L, Edelstahl 416 und Edelstahl 420.

Titan. Titan zeichnet sich durch hervorragende Festigkeit, Korrosionsbeständigkeit und Biokompatibilität aus und eignet sich daher sehr gut für die Herstellung von medizinischen Implantaten, Flugzeugen und anderen Bereichen. Die am häufigsten verwendete Titanlegierung ist Titan 6Al-4V.

Zusammenfassung gängiger Metallwerkstoffe für das CNC-Drehen
Aluminium | Edelstahl | Weicher, legierter und Werkzeugstahl | Anderes Metall |
6061-T6 | 303 | Baustahl 1018 | Messing C360 |
6082 | 304L | Baustahl 1045 | Kupfer C101 |
7075-T6 | 316L | Legierter Stahl 1215 | Kupfer C110 |
5083 | 2205 Duplex | Baustahl A36 | Titan Grad 1 |
5052 | 17-4 | Legierter Stahl 4130 | Titan Grad 2 |
2014 | 15-5 | Legierter Stahl 4140 | Invar |
2017 | 416 | Legierter Stahl 4340 | Inconel 718 |
2024 | 420 | Werkzeugstahl A2 | Magnesium AZ31B |
6063 | 430 | Werkzeugstahl A3 |
|
7050 | 440C | Werkzeugstahl D2 |
|
A380 | 301 | Werkzeugstahl S7 |
|
MIC 6 |
| Werkzeugstahl H13 |
|
|
| Werkzeugstahl O1 |
Es gibt auch viele Optionen für das CNC-Drehen gängiger Kunststoffmaterialien.
PVC. PVC ist ein kostengünstiges Material mit guter Korrosions- und Chemikalienbeständigkeit. Es findet in vielen Bereichen Anwendung, von Kinderspielzeug bis hin zu Gasleitungen.
Nylon. Nylon ist ein vielseitiger, kostengünstiger Kunststoff, der hitze-, chemikalien- und abriebbeständig ist, in einigen Fällen Metall ersetzen kann und zur Herstellung hochfester und präziser Teile verwendet werden kann.
Kunststoffe | Verstärkter Kunststoff |
ABS | Garolith G-10 |
Polypropylen | Polypropylen (PP) 30 % GF |
Nylon 6 | Nylon 30 % GF |
Delrin (POM-H) | FR-4 |
Acetal (POM-C) | PMMA (Acryl) |
PVC | PEEK |
HDPE |
|
UHMWPE |
|
Polycarbonate |
|
PET |
|
PTFE (Teflon) |
9. Designrichtlinien für CNC-Drehen
Fasst empfohlene und technisch machbare Werte für gemeinsame Merkmale von CNC-Drehteilen zusammen.
Funktion | Empfohlene Größe | Machbare Größe |
Mindest. Merkmalsgröße | 2.5 mm Ø | 0.5 mm Ø |
Innenkanten | R 8mm | R 0.25mm |
Mindestwandstärke | 0.8 mm (für Metalle) | 0.5 mm (für Metalle) |
Bohrungen | Durchmesser:Standard-Bohrergrößen | Durchmesser: Ø 0.5 mm |
Threads | Größe: M6 oder größer | Größe: M2 |
10. Oberflächenbehandlungsprozess von CNC-Drehteilen
CNC-Drehteile haben eine Vielzahl von Oberflächenbehandlungsverfahren zur Auswahl. Laut der Zusammenfassung von DDPROTOTYPE, einem führenden Prototypenhersteller in China, sind die gebräuchlicheren Nachbehandlungen wie folgt.
Im bearbeiteten Zustand (Ra 3.2 μm / Ra 126 μin). Dies ist das standardmäßige, kostengünstigste Oberflächenvorbereitungsverfahren mit engsten Toleranzen, gegebenenfalls inklusive Entgraten und Anfasen.

Oberflächengüte (Ra 1.6 μm / 0.8 μm). Die fertigen Teile weisen üblicherweise eine glatte Oberfläche auf, die Spuren sind nicht deutlich sichtbar und eine manuelle Nachbearbeitung ist nicht erforderlich.

Sandstrahlen. Glasperlen werden unter hohem Druck auf die Oberfläche des Werkstücks gesprüht, um eine körnige Textur zu erzeugen.

Gebürstet + eloxiert Typ II (glänzende Oberfläche). Durch das Bürsten vor der Eloxierung Typ II erhält das Bauteil eine glänzende Farbe, erhöhte Härte und Korrosionsbeständigkeit.

Sandgestrahlt + eloxiert Typ II (matt). Sandgestrahlte und eloxierte Teile vom Typ II weisen eine gute Korrosionsbeständigkeit auf.

Anodisierung Typ III (Hartanodisierung). Teile, die mit Typ III anodisiert wurden, weisen eine bessere Korrosions- und Verschleißbeständigkeit auf.

Pulverbeschichtung. Die Pulverbeschichtung eignet sich für alle Metalle und bildet eine starke, verschleißfeste Schicht auf der Oberfläche des Bauteils.

Drahtziehen + Elektropolieren (Ra 0.8 μm / Ra 32 μin). Gebürstete und elektropolierte Teile weisen eine glatte und gepflegte Oberfläche auf.
Schwarzoxidierung. Ein Oberflächenbehandlungsverfahren, das sich für Stahl eignet und zur Verbesserung der Korrosionsbeständigkeit von Stahlteilen eingesetzt wird und Reflexionen wirksam reduzieren kann.
Chromatierung. Durch die Chromatierung eines Bauteils wird dessen Korrosionsbeständigkeit erhöht, während die elektrische Leitfähigkeit erhalten bleibt. RoHS-konform.
Drahtziehen (Ra 1.2 μm / Ra 47 μin). Durch Reduzierung der Oberflächenrauheit des Bauteils mit Schleifpapier der Körnung 400–600 wird die optische Qualität verbessert.
Poliert (Ra 0.8 μm / Ra 32 μin). Die Oberfläche des Bauteils wird manuell in mehrere Richtungen poliert, um die Oberflächengüte weiter zu verbessern und einen leicht reflektierenden Effekt zu erzielen.
11. Toleranz beim CNC-Drehen
Wenn es keine spezielle Spezifikation gibt, folgt das CNC-Drehen im Allgemeinen dem ISO2768-Standard. Es ist erwähnenswert, dass die Toleranz des Nennmaßes unter 0.5 mm auf der Zeichnung deutlich angegeben werden muss.
Grenzen für die Nenngröße | Kunststoffe (ISO 2768-m) | Metalle (ISO 2768-f) |
0.5 mm* bis 3 mm | ± 0.1mm | ± 0.05mm |
Über 3 mm bis 6 mm | ± 0.1mm | ± 0.05mm |
Über 6 mm bis 30 mm | ± 0.2mm | ± 0.1mm |
Über 30 mm bis 120 mm | ± 0.3mm | ± 0.15mm |
Über 120 mm bis 400 mm | ± 0.5mm | ± 0.2mm |
Über 400 mm bis 1000 mm | ± 0.8mm | ± 0.3mm |
Über 1000 mm bis 2000 mm | ± 1.2mm | ± 0.5mm |
Über 2000 mm bis 4000 mm | ± 2mm |


