


Experte für Rapid Prototyping und Rapid Manufacturing
Spezialisiert auf CNC-Bearbeitung, 3D-Druck, Urethanguss, Rapid Tooling, Spritzguss, Metallguss, Blech und Extrusion
Folgen Sie mir auf: 


Die Oberflächenrauheit von CNC-bearbeiteten Teilen
Die CNC-Bearbeitung ermöglicht die Fertigung von Teilen mit engen Toleranzen und feinen Bauteilen aus verschiedenen Metallen oder Kunststoffen und zählt zu den besten Bearbeitungsverfahren für kundenspezifische Teile und Prototypen. Bei der CNC-Bearbeitung wird Rohmaterial gezielt und präzise abgetragen, um ein Bauteil zu erzeugen, das der endgültigen Form möglichst nahekommt. Dieses Bearbeitungsverfahren wird auch als subtraktive Fertigung bezeichnet. Da das CNC-Schneidwerkzeug während der Bearbeitung kontinuierlich Rohmaterial abträgt, entstehen sichtbare Werkzeugspuren auf der Oberfläche des Bauteils. Die Oberflächenbeschaffenheit dieser Werkzeugspuren wird als Oberflächenrauheit bezeichnet und in verschiedene Rauheitsgrade unterteilt.
Was ist Oberflächenrauhigkeit und was verursacht sie?
Die Oberfläche der Teile nach der CNC-Bearbeitung sieht sehr glatt aus, fühlt sich aber bei Berührung mit der Hand uneben an. Im Alltag spricht man oft von „Oberflächenfinish“. Tatsächlich nennt es der international einheitliche Standard „Oberflächenrauhigkeit“. Die Oberflächenrauheit bezieht sich auf den kleinen Abstand und die Unebenheit kleiner Spitzen und Täler, die die bearbeitete Oberfläche aufweist. Der Abstand (Wellenabstand) zwischen den beiden Wellenbergen oder zwei Wellentälern ist sehr klein (unter 1 mm), was zu den mikroskopischen Erkennungsfehlern geometrischer Formen gehört. Und der Wert der Oberflächenrauhigkeit ist kleiner, je glatter die Oberfläche ist.

Die Oberflächenrauheit wird im Allgemeinen durch das verwendete Verarbeitungsverfahren und andere Faktoren gebildet, wie z. B. die Reibung zwischen dem Werkzeug und der Oberfläche des Teils während der Bearbeitung, die plastische Verformung des Oberflächenmetalls beim Trennen der Späne und die hochfrequente Vibration Bearbeitungsprozess. Aufgrund unterschiedlicher Bearbeitungsmethoden und Werkstückmaterialien sind Tiefe, Dichte, Form und Textur der auf der bearbeiteten Oberfläche hinterlassenen Schneidwerkzeugspuren unterschiedlich.
Die Auswirkungen der Oberflächenrauheit auf Teile
Die Oberflächenrauheit steht in engem Zusammenhang mit den Anpassungseigenschaften, Verschleißfestigkeit, Ermüdungsfestigkeit, Kontaktsteifigkeit, Vibration und Geräuschentwicklung mechanischer Teile und hat einen wichtigen Einfluss auf die Lebensdauer und Zuverlässigkeit mechanischer Produkte. Das Teil nach der CNC-Bearbeitung und die Oberfläche des Teils hinterlassen feine Bearbeitungsspuren, und je kleiner die Oberflächenrauheit ist, desto glatter ist die Oberfläche. Der spezifische Einfluss der Oberflächenrauheit auf Teile kann auf die folgenden Punkte verwiesen werden.

1. Die Oberflächenrauheit beeinflusst die Verschleißfestigkeit der Teile. Je rauer die Oberfläche, desto kleiner die effektive Kontaktfläche zwischen den Passflächen, desto größer der Druck und desto schneller der Verschleiß.
2. Die Oberflächenrauheit beeinflusst die Stabilität der Passungseigenschaften. Bei der Spielpassung gilt: Je rauer die Oberfläche ist, desto leichter ist sie zu verschleißen, so dass das Spiel während des Arbeitsprozesses allmählich zunimmt; bei Presssitz, durch das Abflachen mikroskopischer Spitzen bei der Montage wird das tatsächlich wirksame Übermaß reduziert, die Verbindungsfestigkeit reduziert.
3. Die Oberflächenrauheit beeinflusst die Ermüdungsfestigkeit des Teils. Es gibt große Wellentäler auf der Oberfläche von rauen Teilen, die empfindlich auf Spannungskonzentrationen wie scharfe Eckkerben und Risse reagieren und somit die Ermüdungsfestigkeit der Teile beeinträchtigen.
4. Die Oberflächenrauheit beeinflusst die Korrosionsbeständigkeit des Teils. Durch die raue Oberfläche können korrosive Gase oder Flüssigkeiten leicht durch die winzigen Vertiefungen auf der Oberfläche in die innere Metallschicht eindringen und Oberflächenkorrosion verursachen.
5. Die Oberflächenrauheit beeinflusst die Dichtleistung des Teils. Raue Oberflächen können nicht dicht angebracht werden und Gas oder Flüssigkeit tritt durch die Lücken zwischen den Kontaktflächen aus.
6. Die Oberflächenrauheit beeinflusst die Kontaktsteifigkeit eines Teils. Die Kontaktsteifigkeit ist die Fähigkeit der Verbindungsfläche eines Teils, einer Kontaktverformung unter Einwirkung einer äußeren Kraft zu widerstehen. Die Steifigkeit der Maschine wird weitgehend durch die Kontaktsteifigkeit zwischen den verschiedenen Teilen bestimmt.
7. Die Oberflächenrauheit beeinflusst die Messgenauigkeit der Teile. Die Oberflächenrauheit der gemessenen Oberfläche des Teils und der Messoberfläche des Messwerkzeugs wirkt sich direkt auf die Genauigkeit der Messung aus, insbesondere bei präzisen Messungen.
Darüber hinaus hat die Oberflächenrauheit einen unterschiedlichen Einfluss auf die Beschichtung, die Wärmeleitfähigkeit und den Kontaktwiderstand von Teilen, das Reflexionsvermögen und die Strahlungsleistung, den Widerstand gegen Flüssigkeits- und Gasströmungen und den Stromfluss auf der Leiteroberfläche.

Sortenstandard und Auswahl der Oberflächenrauheit
Die Oberflächenrauheit von CNC-bearbeiteten Teilen ist kein Zufallswert, da sie kontrollierbar ist und lediglich vor der Bearbeitung voreingestellt werden muss. Im Allgemeinen gelten jedoch für viele Teile keine spezifischen Anforderungen an die Oberflächenrauheit, es sei denn, sie werden in speziellen Branchen eingesetzt, beispielsweise bei rotierenden Teilen, in Umgebungen mit Vibrationen oder bei medizinischen Implantaten.
Unterschiedliche Anwendungsbereiche erfordern unterschiedliche Oberflächenrauheiten. Bei der Auswahl eines Oberflächenrauheitswertes für Ihr Teil müssen wir zunächst berücksichtigen, dass die Oberfläche des Teils nicht nur den funktionalen Anforderungen entsprechen muss, sondern auch die wirtschaftliche Rationalität berücksichtigen muss. Die konkrete Auswahl kann analog anhand der vorhandenen Zeichnungen ähnlicher Teile bestimmt werden. Unter der Prämisse, die funktionellen Anforderungen des Teils zu erfüllen, sollte ein möglichst großer Oberflächenrauheitsparameterwert gewählt werden, um die CNC-Bearbeitungskosten zu reduzieren. Im Allgemeinen haben die Arbeitsfläche, Passfläche, Dichtfläche, Reibfläche mit hoher Bewegungsgeschwindigkeit und hohem Einheitsdruck der Teile hohe Anforderungen an die Glätte und Glätte der Oberfläche, und der Parameterwert sollte kleiner sein. Für nicht arbeitende Oberflächen, nicht passende Oberflächen und Oberflächen mit geringer Maßgenauigkeit können die Parameterwerte größer sein, um die Bearbeitungskosten zu reduzieren.

Gemäß dem ISO2632 / 1-1975-Standard für die Bearbeitungsrauheit fertigen wir in der CNC-Bearbeitungswerkstatt DDPROTOTYPE hochwertige Teile für Kunden gemäß den folgenden vier Parameterwerten für die Oberflächenrauheit.
Ra = 3.2 µm. Dies ist die Standardoberflächenrauheit für CNC-bearbeitete Teile und eignet sich für die meisten Bauteile. Die Oberfläche mit Ra 3.2 µm ist sehr glatt, die Schnittspuren sind jedoch noch sichtbar. Daher ist sie für Anwendungen unter Vibrationen, Belastung und hoher Beanspruchung geeignet.
Ra = 1.6 µm. Diese Güteklasse weist eine relativ gute Oberflächenrauheit auf, die unter den vorgegebenen Bedingungen erzielt wurde. Leichte Schnittspuren sind jedoch noch sichtbar. Teile dieser Güteklasse eignen sich für enge Passungen mit anderen Komponenten und sind für Anwendungen mit geringer Belastung und langsamer Bewegung geeignet, nicht jedoch für schnelle Rotation oder starke Vibrationen. Am Beispiel von Aluminium 6061 lässt sich zeigen, dass die Herstellungskosten für Ra 1.6 µm etwa 5 % höher sind als für Ra 3.2 µm und mit zunehmender Komplexität der Teile steigen.
Ra = 0.8 µm. Dies ist eine hohe Oberflächenrauheit, die unter streng kontrollierten Bedingungen gefertigt werden muss und sich am einfachsten mit Rund-, spitzenlosen oder Flächenschleifmaschinen herstellen lässt. Teile dieser Klasse werden typischerweise bei geringen Belastungen oder seltenen Bewegungen eingesetzt. Am Beispiel von Aluminium 6061 lässt sich zeigen, dass die Herstellungskosten für Ra 0.8 µm etwa 10 % höher sind als für Ra 3.2 µm und mit zunehmender Komplexität der Teile steigen.
Ra = 0.4 µm. Diese Oberflächengüte entspricht der höchsten Qualität. Teile dieser Güteklasse erfordern üblicherweise Diamantpolieren oder -schleifen. Für besonders glatte Oberflächen, wie beispielsweise die Innenwände von Lagern oder medizinischen Implantaten, ist Ra 0.4 µm erforderlich. Am Beispiel von Aluminium 6061 lässt sich zeigen, dass die Herstellungskosten für Ra 0.4 µm etwa 15 % höher sind als für Ra 3.2 µm und mit zunehmender Komplexität der Teile steigen.

Häufige Probleme bei der Oberflächenrauheit
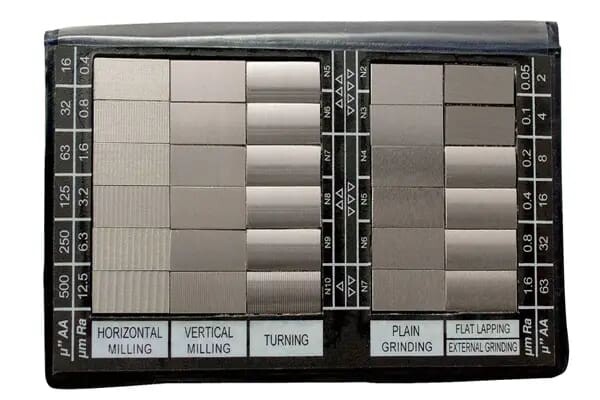
Bewertung und Messung der Oberflächenrauheit. Die Rauheitsbewertung lässt sich in qualitative und quantitative Verfahren unterteilen. Bei der qualitativen Bewertung wird die zu messende Oberfläche mit Oberflächenrauheitsmustern verglichen und deren Grad visuell oder mikroskopisch beurteilt. Die quantitative Bewertung misst die Hauptparameter der Oberflächenrauheit mithilfe geeigneter Messmethoden und Instrumente. Zu diesen Parametern zählen Ra, Rq, Rz und Ry. Gängige Messmethoden für die Oberflächenrauheit sind derzeit unter anderem das Vergleichsverfahren, das Lichtschnittverfahren, das Interferenzverfahren und das Tastschnittverfahren.
Die Bedeutung der Oberflächenrauheitsparameter Ra, Rq, Rz und Ry: Ra ist die arithmetische mittlere Abweichung der Kontur: der arithmetische Mittelwert der Summe der Absolutwerte der gemessenen Konturabweichungen innerhalb der Messlänge. Rq ist die quadratische mittlere Abweichung der Kontur: der quadratische Mittelwert des Konturversatzes innerhalb der Messlänge. Rz ist die 10-Punkt-Mikrorauheitshöhe: die Summe des Mittelwerts der 5 größten Profilspitzenhöhen und der 5 größten Profiltiefen innerhalb der Messlänge. Ry ist die maximale Profilhöhe: der maximale Abstand zwischen der Profilspitze und der Mittellinie des Profiltals innerhalb der Messlänge.
Faktoren, die die Oberflächenrauheit beeinflussen. Es gibt viele Faktoren, die die Oberflächenrauheit der Teile beeinflussen. Zu den wichtigsten Faktoren zählen Schnittgeschwindigkeit, Schnitttiefe, Schnittmenge, Werkzeuggeometrie, Werkzeugvibration, Härte des bearbeiteten Materials, Werkstücksteifigkeit, Spannvorrichtung und Steifigkeit der Werkzeugmaschine bei der CNC-Bearbeitung sowie die Verwendung von Kühlschmierstoffen usw.


