


Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Opsummerer alt om CNC-drejning
I dag er forsknings- og udviklingsaktiviteter i mange industrier afhængige af CNC-bearbejdning af dele eller samlinger. CNC-drejning er en form for CNC-bearbejdning, der bruges til at skabe cirkulære, cylindriske, tilspidsede eller andre formede dele eller prototyper. Selvom dens række af applikationer ikke er så populær som CNC-drejning, er det stadig en alsidig og omkostningseffektiv fremstillingsproces, der kan producere et stort antal dele i en række forskellige materialer. I denne artikel vil vi tage et dybdegående kig på, hvad CNC-drejning er for noget, hvordan det virker, dets fordele og ulemper, og hvordan det adskiller sig fra andre fremstillingsprocesser såsom fræsning eller slibning.
1. Hvad er CNC-drejning?
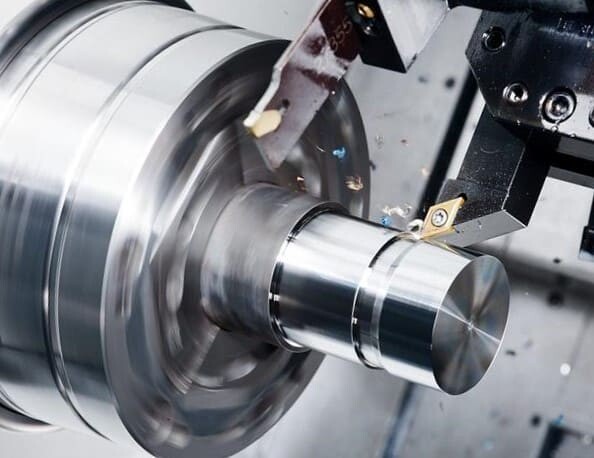
CNC-drejning er en fremstillingsproces, hvor en stang holdes i en spændepatron og roteres, mens et værktøj bringes i kontakt med emnet med en bestemt hastighed for at fjerne materiale og skabe en aksesymmetrisk del eller prototype. Rotationsaksen på CNC-drejemaskiner er opdelt i vandrette eller lodrette retninger, og sidstnævnte bruges hovedsageligt til at fremstille relativt lange dele med store radier. Hvis CNC-drejebænken også har en fræsefunktion, kan den tillade andre former for dele eller komponenter, der skal fræses.
Det valgte materiale er normalt en rund stang eller andre regulære firkanter eller sekskanter.
Afhængig af CNC-drejebænken kan den tilladte stanglængde være anderledes.
CNC-drejebænkens værktøjer er installeret i det roterbare boretårn og styret af computeren. Jo flere værktøjer i tårnet, jo flere muligheder er der for at lave komplekse dele.
CNC drejebænke kan både skære ydersiden af emnet og bore huller indefra for at lave rørformede dele.

2. Hvad er funktionen af CNC-drejning?
CNC-drejning bruges hovedsageligt til fremstilling af aksesymmetriske dele, såsom runde aksler, hule rør, koniske, gevindstænger eller bøsninger osv., mens det til CNC-fræsning er relativt vanskeligt at fremstille dele med cirkulære konturer. Dele fremstillet af CNC-drejning har en meget glat overfladefinish og snævre tolerancer, selv inden for ± 0.0002 tommer. Nogle gange kan samarbejdet mellem CNC-fræsning og CNC-drejning forbedre effektiviteten betydeligt. For eksempel udføres CNC fræsning på delene efter CNC drejning. Maskinmestre kan yderligere fremstille asymmetriske funktioner på delene for at udnytte fordelene ved de to fremstillingsprocesser fuldt ud.

3. Nøglefaktorer, der skal overvejes i CNC-drejedele
Delens ydre diameter. CNC-drejning er ofte velegnet til prototyping og produktion i lav volumen. En nøglefaktor at overveje for at afgøre, om CNC-drejning af en del er den mest omkostningseffektive fremstillingsmetode, er delens udvendige diameter (OD). CNC-drejebænken har en maksimal grænse for stangens ydre diameter. Når den ydre diameter overstiger den maksimale størrelse, som CNC-drejebænken tillader (f.eks. 2.5 tommer), skal den fastspændes separat, hvilket kan påvirke leveringstiden og omkostningerne.
CNC-værktøj . En anden faktor at fokusere på er CNC-værktøjer. Uanset hvor tyndt eller lille værktøjet er, har skærkanten en cylindrisk karakter, der efterlader en radius ved bearbejdning af indvendige hjørner. For nogle dele med særlige egenskaber er det nødvendigt at vælge det mest passende CNC-værktøj.
Emneegenskaber. For emner designet med underskæringer er CNC-drejning en effektiv løsning. Dette kan give nogle udfordringer for CNC-fræsning, som kræver længere specialværktøjer med risiko for vibrationer, præcisionstab, dårlig overfladefinish osv.
Asymmetriske dele. CNC-drejning er ikke ideel til asymmetriske dele.


4. Fordele ved CNC-drejning
Reducer menneskelige fejl. At vælge en CNC-drejemaskine kan i høj grad reducere menneskelige fejl. Når den er programmeret og konfigureret, fungerer CNC-drejebænken automatisk og kan fremstille dele med de forventede resultater.
Forbedr produktionseffektiviteten. De fleste CNC-drejebænke arbejder med en relativt høj hastighed og kan arbejde i lang tid uden afbrydelse. Én operatør kan overvåge driften af flere maskiner, hvilket kan bidrage til at forbedre produktionseffektiviteten uden behov for at ansætte ekstra arbejdskraft.
Reducer spildmængden af materialer. CNC-drejebænke spilder sjældent materialer eller tilgængelige ressourcer, især ikke ædle metaller som titanium, aluminium 7075 osv., hvilket effektivt sparer de samlede omkostninger.
Høj præcision. CNC-drejning har høj bearbejdningsnøjagtighed og overfladefinish, og de fremstillede dele er altid af ensartet kvalitet.
5. Ulemper ved CNC-drejning
Ud over fordelene ved CNC-drejning skal vi også overveje nogle af dens ulemper. Selvfølgelig kræver CNC-drejning flere initiale investeringer end manuelt drevet drejning.
Kræver høje opsætningsomkostninger
Højere tekniske krav til mekanik og programmeringsevne
Kun omkostningseffektiv for aksesymmetriske dele
CNC drejebænke har brug for vedligeholdelse og er muligvis ikke i stand til at rette fejlen med det samme
Afvejes funktionerne ved CNC-drejning, opvejer fordelene langt ulemperne.
6. Sådan fungerer CNC-drejning
CAD/CAM- design. CNC-drejeprocessen er helt automatiseret, men den forudgås af en digital repræsentation af den del, der kræves til CAD/CAM-design, som derefter konverteres til G-kode, sproget i CNC-drejebænken. G-kode styrer tilspændingshastighed, rotationshastighed, værktøjsskift osv. for CNC-maskinværktøjet. Dette kan ofte simuleres på software som AutoCAD Fusions MasterCAM, der muliggør visualisering af fremstillingsprocessen fra materiale til færdigt produkt.


Drejeproces. Når G-koden er indstillet, opstiller og indlæser operatøren drejetårnet. Tårnet kan holde mange værktøjer på én gang. Når stængerne er fastgjort på plads, begynder den automatiserede skæring af overskydende materiale, indtil den ønskede del eller prototype er fremstillet.
7. CNC-drejningstype
Der findes mange forskellige typer af CNC-drejning såsom drejning, underskæring, rifling, boring, facing, boring osv. og forskellige operationer kan udføres for at opnå den ønskede form. Følgende er almindelige operationer, du bruger på dine CNC-drejeprojekter.
Under planfræsning bevæger et enkeltpunktsværktøj sig radialt eller aksialt fra emnets kant for at skære jævnt gennem tynde lag af materiale og efterlade en glat overflade. Overfladen har en relativt lille skæredybde, og den kan bearbejdes radialt eller aksialt på et enkelt punkt.
Konusdrejning. Knivskæring skærer materialet til en kegleform, hvor emnets diameter mindskes eller øges fra den ene ende til den anden (tænk for eksempel formen af et timeglas).
Formdrejning. Skær materiale og lav konturerede dele med runde, buede eller glatformede knive.
Konturdrejning. Enkeltpunktsfræsere kan bearbejde runde, buede eller glatte dele med kontinuerlige kurver.
Affasning. Affasningen er generelt indstillet til 45 grader for at forhindre beskadigelse af emnets skarpe kant eller af sikkerhedsmæssige årsager. Affasede kanter er mere modstandsdygtige over for skader end firkantede eller andre skarpe kanter.
Skillevæg. Brug et specielt skæreværktøj til at skære en rille lige, indtil den er skåret af.
Gevindskæring. Spiralformede riller skæres til at matche bolte med ensartet gevindspecifikation.
Kedeligt. Forstør den eksisterende blænde.
Boring. Processen med at fjerne materiale fra indersiden af et emne for at skabe et hul ved hjælp af et specielt sneglebor.
Riflning . Dette er for at skære lige linjer, skrå linjer eller krydsende zigzagmønstre på overfladen af delen, hvilket ikke kun kan øge delens friktion, men også forbedre den visuelle effekt.
Sporfræsning. Processen med at bearbejde et smalt hulrum i et emne.


8. CNC-drejningskompatible materialer
CNC-drejning kan være kompatibel med hundredvis af materialer, herunder forskellige metaller eller plastik, som du kan vælge. At vælge det rigtige materiale er afgørende for at lave en tilpasset del eller prototype. Vi introducerer flere af de mest udbredte materialer og noterer os den fælles anvendelighed af hvert materiale.
Aluminium. Aluminium er et af de mest anvendte materialer til CNC-drejning, har et fremragende styrke-til-vægt-forhold og er ekstremt korrosionsbestandigt. Aluminiumsdele kan anodiseres for yderligere at forbedre styrke og korrosionsbestandighed og fås i en række forskellige farver for at forbedre den visuelle æstetik. CNC-drejning i aluminium er meget udbredt inden for luftfart, medicinsk udstyr, bildele eller huse. Almindelige aluminiumlegeringsmodeller omfatter aluminium 5052, aluminium 7075, aluminium 7075-T6, aluminium 6063-T5, aluminium 7050-T7451, aluminium MIC-6, aluminium 6061-T6, aluminium 2024-T3 osv.

Stål. Fordi stål har fremragende styrke og hårdhed, bruges det ofte i højspændings- og friktionsbestandige dele, såsom gear og aksler. Almindelige ståltyper er legeret stål 4130, legeret stål 4140, ASTM A36, stål 1018, stål A36 osv.

Rustfrit stål. Efter varmebehandling har rustfrit stål fremragende styrke og korrosionsbestandighed og anvendes i vid udstrækning inden for luftfart, medicinsk udstyr, fødevarer og andre områder. Almindelige rustfri stålmodeller er rustfrit stål 15-5, rustfrit stål 17-4, rustfrit stål 18-8, rustfrit stål 303, rustfrit stål 304, rustfrit stål 316/316L, rustfrit stål 416, rustfrit stål 420.

Titanium. Titanium har fremragende styrke, korrosionsbestandighed, biokompatibilitet og er meget velegnet til fremstilling af medicinske implantater, fly og andre områder. Den mest almindeligt anvendte titanlegering er titanium 6Al-4V.

Oversigt over almindelige metalmaterialer til CNC-drejning
Aluminium | Rustfrit stål | Mildt, legeret og værktøjsstål | Andet metal |
6061-T6 | 303 | Blødt stål 1018 | Messing C360 |
6082 | 304L | Blødt stål 1045 | Kobber C101 |
7075-T6 | 316L | Legeret stål 1215 | Kobber C110 |
5083 | 2205 dupleks | Blødt stål A36 | Titanium klasse 1 |
5052 | 17-4 | Legeret stål 4130 | Titanium klasse 2 |
2014 | 15-5 | Legeret stål 4140 | Invar |
2017 | 416 | Legeret stål 4340 | Inconel 718 |
2024 | 420 | Værktøjsstål A2 | Magnesium AZ31B |
6063 | 430 | Værktøjsstål A3 |
|
7050 | 440C | Værktøjsstål D2 |
|
A380 | 301 | Værktøjsstål S7 |
|
MIC 6 |
| Værktøjsstål H13 |
|
|
| Værktøjsstål O1 |
Der er også mange muligheder for CNC-drejning af almindelige plastmaterialer.
PVC. PVC er et billigt materiale med god korrosionsbestandighed og kemisk resistens. Det kan bruges i en bred vifte af anvendelser, lige fra børnelegetøj til gasrørledninger.
Nylon. Nylon er en alsidig, billig plast, der er varme-, kemikalie- og slidbestandig, kan erstatte metal i nogle tilfælde og kan bruges til at fremstille dele med høj styrke og snævre tolerancer.
Plast | Forstærket plast |
Akryl | Garolite G-10 |
Polypropylen | Polypropylen (PP) 30% GF |
Nylon 6 | Nylon 30% GF |
Delrin (POM-H) | FR-4 |
Acetal (POM-C) | PMMA (akryl) |
PVC | PEEK |
HDPE |
|
UHMWPE |
|
polycarbonat |
|
KÆLEDYR |
|
PTFE (Teflon) |
9, CNC-drejningsdesignretningslinjer
Opsummerer anbefalede og teknisk gennemførlige værdier for fælles træk ved CNC-drejede dele.
Feature | Anbefalet størrelse | Gennemførlig størrelse |
Min. funktionsstørrelse | Ø 2.5 etc. | Ø 0.5 etc. |
Indvendige kanter | R 8 mm | R 0.25 mm |
Minimum vægtykkelse | 0.8 mm (til metaller) | 0.5 mm (til metaller) |
Huller | Diameter:standard borestørrelser | Diameter: Ø 0.5 mm |
Tråde | Størrelse: M6 eller større | Størrelse: M2 |
10. Overfladebehandlingsproces af CNC-drejedele
CNC-drejedele har en række forskellige overfladebehandlingsprocesser at vælge imellem. Ifølge resuméet af DDPROTOTYPE, en topprototypeproducent i Kina, er de mere almindelige efterbehandlinger som følger.
Som maskinbearbejdet (Ra 3.2 μm / Ra 126 μin). Dette er den mest omkostningseffektive standardbehandlingsproces til overfladebehandling med de snævreste tolerancer, afgratning og affasning om nødvendigt.

Finish (Ra 1.6 μm / 0.8 μm). Normalt har de færdige dele en glat overfladefinish, sporene er ikke tydelige, og der er ikke behov for manuel polering.

Sandblæsning. Glasperler sprøjtes på overfladen af emnet ved hjælp af højt tryk for at skabe en kornet tekstur.

Børstet + Anodiseret Type II (blank finish). En børstet finish før Type II-anodisering giver delen en blank farve, øget hårdhed og korrosionsbestandighed.

Sandblæst + anodiseret type II (mat). Sandblæste og type II-anodiserede dele har god korrosionsbestandighed.

Anodisering type III (hårdanodisering). Dele anodiseret af type III har bedre korrosions- og slidstyrke.

Pulverlakering. Pulverlakering virker på alle metaller og danner et stærkt, slidstærkt lag på overfladen af delen.

Trådtrækning + elektropolering (Ra 0.8μm / Ra 32μin). Børstede og elektropolerede dele har en glat og velplejet finish.
Sort oxid. En overfladebehandlingsproces egnet til stål, som bruges til at forbedre korrosionsbestandigheden af ståldele og effektivt kan reducere refleksion.
Kromatkonverteringsbelægning. Påføring af en kromatkonverteringsbelægning på en del øger korrosionsbestandigheden, samtidig med at dens elektriske ledningsevne bevares. RoHS-kompatibel.
Trådtrækning (Ra 1.2 μm / Ra 47 μin). Reduktion af emnets overfladeruhed med sandpapir #400-600 forbedrer den visuelle kvalitet.
Poleret (Ra 0.8 μm / Ra 32 μin). Delens overflade er manuelt poleret i flere retninger for yderligere at forbedre overfladefinishen og give en let reflekterende effekt.
11. Tolerance for CNC-drejning
Hvis der ikke er nogen speciel specifikation, følger CNC-drejning generelt ISO2768-standarden. Det er værd at bemærke, at tolerancen for den nominelle størrelse under 0.5 mm skal være tydeligt angivet på tegningen.
Grænser for nominel størrelse | Plast (ISO 2768- m) | Metaller (ISO 2768-f) |
0.5 mm* til 3 mm | ± 0.1mm | ± 0.05mm |
Over 3 mm til 6 mm | ± 0.1mm | ± 0.05mm |
Over 6 mm til 30 mm | ± 0.2mm | ± 0.1mm |
Over 30 mm til 120 mm | ± 0.3mm | ± 0.15mm |
Over 120 mm til 400 mm | ± 0.5mm | ± 0.2mm |
Over 400 mm til 1000 mm | ± 0.8mm | ± 0.3mm |
Over 1000 mm til 2000 mm | ± 1.2mm | ± 0.5mm |
Over 2000 mm til 4000 mm | ± 2mm |


