

Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Løsning til at realisere fremstilling af prototyping af optiske dele til biler
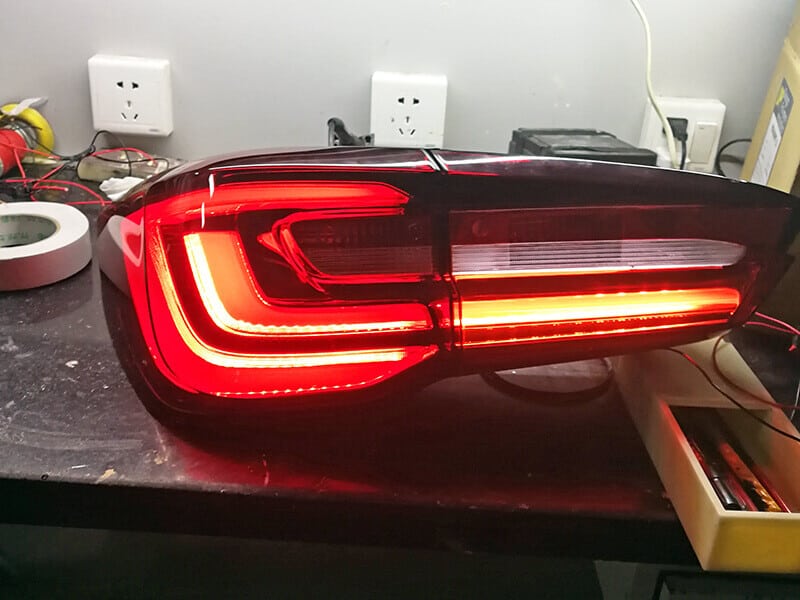
Det er et udfordrende job at fremstille prototyping-af-optiske-dele-til-biler for den mest hurtige prototyping-virksomhed. Det sværeste er, hvordan man gør de optiske dele tydelige. Biler bringer stor bekvemmelighed til folk og gentog mange mærker og modeller hvert år. Især de populære elbiler, såsom Tesla, er blevet et velkendt bilmærke i de senere år. For at øge konkurrenceevnen bliver tiden til udvikling af køretøjsprototyper kortere, men der bør stadig reserveres tid til at evaluere ydeevnen og interaktionen mellem hver del, det involverer liv. For eksempel inkluderer bilbelysningen forlygter, baglygter, tågelygter, blinklys, indvendige lys, reflektorer, optiske guider, bafler og linser. Løsningen til fremstilling af prototyping-af-optiske-dele-til-biler omfatter en række processer fra konceptdesigngennemgang til fremstilling og test af optiske systemer, fra shell-prototype til optisk komponentsamling.
1. Udviklingsstadiet for prototyping af optiske dele til biler.
en. ingeniørprototype.
Under design- og præproduktionsprocessen skal der laves mange prototyper for at verificere det endelige produkts funktion eller udseende. Derefter vil lysstyrken, funktionen og andre grundlæggende funktionsparametre for baglygten blive testet. Det tager normalt 1-2 prototyper.

b. Design verifikation prototype.
Designverifikationen begynder, når den indledende funktion af prototypen af køretøjets belysning er godkendt. Denne fase har til formål at optimere den geometriske form af bilbelysningen og kontrollere samlingen for første gang. Generelt vil den første samling støde på mange problemer, der skal rettes i designet, og den nye prototype skal genfremstilles for at kontrollere designet igen, fordi rettelsen kan føre til andre problemer. Dette er en iterativ proces. Generelt produceres der ikke mere end 20 prototyper på dette stadium. Designverifikationstesten omfatter også styrketesten. For køretøjsbelysning og andre prototyper inkluderer det hovedsageligt en stødtest, hvor man kaster nogle hårde genstande på linsen for at se, om den kan modstå en stor påvirkning. Ifølge testresultaterne kan nogle materialer ændres for bedre at tilpasse sig det barske miljø og producenternes behov.

c. Prototype til verifikation af fremstilling.
Efter afslutningen af forskellige faktortest vil det første forsøg blive gjort på at massefremstille prototypen af bilbelysningslamper, normalt op til 1000 produkter. Denne fase er processen med at optimere produktionen.

2. Fremstillingsløsninger.
Forskellige metoder bruges normalt til at fremstille prototyper på forskellige stadier af udviklingen af bilbelysning.
a. I den første fase kan der være flest iterationer, fordi det endelige designskema endnu ikke er fastlagt. Derfor bør prototyper genfremstilles så hurtigt som muligt, og de vil sandsynligvis være helt forskellige fra hinanden. Den ideelle proces i denne fase er additiv fremstilling, som er 3D-printning. Dette er en metode til fremstilling af komplekse friformsdele uden masseproduktionsforberedelse. Denne proces omfatter sintring af plast lag for lag i henhold til CAD-modellen af delen.

b. Andet trin kræver snesevis af dele, så 3D-printning er muligvis ikke længere muligt. Bilbelysningslamper er normalt lavet af gennemsigtig plast (polycarbonat eller PMMA), så de kan hældes i polyurethanforme. Sammenlignet med sprøjtestøbeforme er fremstillingshastigheden for polyurethanforme hurtigere, og omkostningerne er lavere. Den gængse fremstillingsmetode er naturligvis CNC-bearbejdning. Køb af 3-akset, 4-akset og 5-akset CNC-bearbejdningstjenester kan opnå en højere spejltransparenseffekt.
c. Den tredje fase er grundlæggende masseproduktionstestning. Derfor er sprøjtestøbning den primære fremstillingsproces til fremstilling af dyre sprøjtestøbeforme af stål eller aluminium. For at opnå god lampetransparens og overfladefinish kan slibemaskiner og poleringsmetoder anvendes.
3. Vanskeligheder med at fremstille prototyping-af-optiske-dele-til-biler
a. Fremstilling af lysleder. Fremstilling af lysleder er den vanskeligste del af prototypeforarbejdning. Lyslederen er et unikt transparent rør, der spiller en nøglerolle i belysningen. Når du placerer en lyskilde i den ene ende af lyslederen, reflekteres lyset på overfladen af føringsskinnen og hopper i retning af dens akse, hvilket resulterer i en lysere akse med en større indgangsvinkel. Dette betyder, at kompleks lysgengivelse kan realiseres, og lyset ser lysere ud. Transparente prototype- og optiske prototypeforarbejdningsmaterialer refererer primært til transparent akryl (PMMA) og polycarbonat (PC) for at opnå en klar og transparent spejloverflade.

Fremstilling af lysledere kræver præcis plastbearbejdningsteknologi. CNC-bearbejdningsteknologien giver fremragende overfladekvalitet. Bearbejdningsradiusen for optiske detaljer vil ikke overstige R0.005" (R0.125 mm), og den optiske overfladetolerance for bearbejdningen vil nå +/- 0.001" (+/- 0.025 mm). Ved at kombinere bearbejdningskapaciteten fra den bedste kombination af 3-aksede, 4-aksede og endda 5-aksede CNC-fræsemaskiner, anvende den nyeste diamantbearbejdningsteknologi (SPDM eller SPDT), kan den matche kapaciteten fra 5-akset mikrofræsning og producere en serie af linser og lysledertyper med fremragende optisk kvalitet.
b. Fremstilling af reflektor. Brug præcisions 5-akset CNC-bearbejdningsudstyr og højhastighedsskæreteknologi til at bearbejde aluminiumsreflektorer med kompleks geometri, forbedret reflektionsevne, forbedret belysningsintensitet og lysområde. Generelt anvendes aluminium 7075 eller 7022 til fræsning af radius på R0.1 eller R0.15 mm optisk overflade, de eksponerede skarpe kanter kan afrundes til højst R0.1 mm. Udfør to 3D-scanninger og ruhedsmålinger, og den endelige poleringsruhed er Ra (μm) 0.05. Overfladenøjagtighedstolerancen for alle processcanninger er inden for ± 0.05 mm.


c. Løsninger med sektionering og limning. Nogle meget komplekse prototyper skal sektioneres og limes til bearbejdning, når 5-akset fræsemaskine ikke kan bearbejdes. Sektionering og limning kan spare bearbejdningsomkostninger og løse bearbejdningsbegrænsninger. Gennem korrekt opdelingsbehandling og fremragende finish kan tydelige klæbelinjer på overfladen skjules smart. Linjerne, der efterlades af de optiske komponenter efter limning, kan kun dækkes med dekomponeringsopløsning og kontinuerlig finbearbejdning.
d. Polering. Akrylpolering bidrager til at give den bedste gennemsigtighed og transmittans i forhold til alle transparente plasttyper. Selvom PMMA, der er CNC-behandlet, har en god overfladefinish, er det vanskeligt at opnå høj definition, hvilket kræver polering med særlige færdigheder. Akryl er et spændingsfølsomt materiale og ret sprødt. Manuel polering af akryl kræver forskellige niveauer af poleringsproces. Højpolering skal starte med slibepapir på 400 # eller 600 #, først fjerne værktøjsmærkerne på overfladen, derefter gradvist løfte til 800 # – 1000 # – 1500 #, og til sidst bruge slibepapir på 2000 #. Poleringsoverfladen vil være meget glat uden maskinlinjer og mærker. Endelig skal vi bruge poleringspasta til at forfine processen, og den endelige overflade er super klar og transparent uden slibemærker og ridser.

Polycarbonat (forkortet PC) er meget stærkere end akryl og har bedre mekaniske egenskaber. Dens gennemsigtighed er kun ringere end akrylsyre. Vi bruger normalt polering og damppolering for at opnå optiske egenskaber svarende til akryl. Polycarbonatpoleringsprocessen er den samme som manuel polering af akryl. Overfladen poleres med slibepapir fra 400 # til 2000 # for at fjerne forarbejdningsmærkerne. Dampen koges i dichlormethan i en lukket beholder, derefter strømmer dampen gennem polycarbonatoverfladen, og overfladen bliver klar og gennemsigtig. Det er værd at bemærke, at efter poleringsprocessen skal delene sendes til et tørt miljø for at fordampe dichlormethan (giftig).


DDPROTOTYPE fokuserer på at levere komplette prototyper til køretøjsbelysning og levere professionelle prototypetjenester til mange kendte bilproducenter og leverandører rundt om i verden. Vi fokuserer på forskellige bilprototypeudvikling og hurtige fremstillingsteknologier, der leverer CNC-bearbejdning, 3D-print, vakuumstøbning, hurtig aluminiumsstøbning, små batch-sprøjtestøbning og pladebearbejdning. Den bedste kombination af 3-akset, 4-akset og 5-akset CNC-fræsemaskiner, udstyret med en værktøjsmaskine med en slaglængde på mere end 1 meter, har viden til at behandle gennemsigtige plastdele uden defekter. Med effektive spaltnings- og indbindingsløsninger, højtuddannet manuel poleringsteknologi kan brugen af diamantværktøjer opnå top overfladekvalitet, og det mindste værktøj kan bearbejdes til R0.1 mm, hvilket perfekt præsenterer designerens optiske detaljer.


