

Hvordan fungerer EDM-bearbejdning

Hvordan fungerer EDM-bearbejdning

Hvad er EDM?

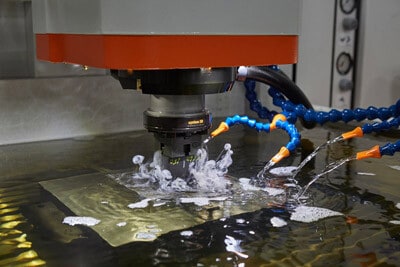
Elektrisk udladningsbearbejdning (EDM) er en fremstillingsproces, hvor gnister genereres ved elektrisk udladning for at forme et emne til en ønsket form. Den dielektriske væske adskiller de to elektroder og påfører en spænding for at producere en periodisk og hurtig strømudladning for at fjerne materialet. En af elektroderne kaldes værktøjselektroden eller blot værktøjet eller elektroden, mens den anden kaldes emneelektroden eller emnet. Der er ingen faktisk kontakt mellem værktøjselektroden og emneelektroden under EDM-bearbejdningen.

Når spændingen mellem de to elektroder øges, vil det elektriske felt mellem de to elektroder også stige. Forårsager dielektrisk nedbrydning af væsken og frembringer en elektrisk lysbue. Som et resultat fjernes materiale fra elektroderne. Når strømmen stopper, vil det nye dielektrikum strømme ind i det elektriske felt mellem elektroderne. gør det muligt at transportere de faste partikler (rester) væk. Og de dielektriske isoleringsegenskaber vil blive genoprettet. Efter en strømgennemstrømning genoprettes spændingen mellem elektroderne til, hvad den var før sammenbruddet, så der kan opstå et nyt væskedielektrisk nedbrud for at gentage cyklussen.

Anvendelse

EDM-processen er meget udbredt i formfremstillings-, værktøjs-, formstøbeindustrien, mens den er ved at blive en almindelig metode til fremstilling af prototyper og småskalaproduktion, især i rumfart, bil- og elektronikindustrier, hvor produktionsmængderne er relativt lave. I sinker EDM bearbejdes en grafit-, kobber-wolfram- eller ren kobberelektrode til den ønskede (negative) form og føres ind i arbejdsemnet på enden af ​​en lodret stødstang.
EDM kan bruges til at bearbejde superhårde materialer og kompleksformede arbejdsemner, der er svære at bearbejde ved traditionelle skæremetoder. Det bruges normalt til at behandle ledende materialer. Det kan behandle med komplekse hulrum eller konturer struktur på vanskelige at behandle materialer, såsom titanlegeringer, værktøjsstål, kulstofstål og cementerede carbider.
Værktøjsmaskinerne, der anvender denne forarbejdningsmetode, omfatter hovedsageligt:
Elektrisk udladningsdannende værktøjsmaskine: Værktøjselektroden er generelt grafit eller kobber. Værktøjet og arbejdsemnet nedsænkes i en petroleumsbaseret arbejdsvæske, og værktøjselektrodens form kopieres til arbejdsemnet ved elektrisk udladning.
Udledningstrådskæremaskine: brugen af ​​deioniseret vand som det isolerende medium, ved hjælp af messing eller galvaniseret messingtråd som en værktøjselektrodetråd (kinesisk opfindelse gensidigt rejsetråd EDM-skæremaskine normalt emulsion ved hjælp af molybdæntråd som værktøjselektrode).

Præcisions CNC-bearbejdning

Synke EDM

Sinker EDM-bearbejdning

Sinker EDM, også kaldet ram EDM, hulrumstype EDM, dysesynkning, traditionel EDM eller volumen EDM.
Ved at bruge Sinker EDM gør det muligt at bearbejde og producere komplekse geometriske former. ofte med små eller ulige formede vinkler. Vertikal, orbital, vektoriel, retningsbestemt, spiralformet, konisk og roterende også brugt.
Denne metode kræver elektroder (ofte lavet af grafit eller kobber), der er forbearbejdet til at have den nødvendige form. Denne elektrode sænkes derefter ned i arbejdsemnet, hvilket skaber den negative version af dens oprindelige form.

Wire EDM

wire EDM bearbejdning

Wire EDM og er også kendt som wire-cut EDM og wire cutting. I Wire EDM bruges en tynd tråd til at skære emnet over. I dette tilfælde er ledningen elektroden. Under bearbejdningen kommer tråden konstant fra en automatiseret fremføring med en spole. Hvis snittet skal laves i midten frem for ydersiden af ​​arbejdsemnet, bruges småhulsboring EDM til at lave et hul i arbejdsemnet, hvorigennem wiren efterfølgende gevinds.
Tråden holdes med diamantstyr. Normalt er væsken deioniseret vand. Tråden er ofte lavet af messing eller kobber.

Hulboring EDM

Hulboring EDM hovedsageligt til bearbejdning af hurtige, nøjagtige, små og dybe huller. Det er begrebsmæssigt beslægtet med sinker EDM, men elektroden er et roterende rør, der transporterer en stråle af dielektrisk væske under tryk. Det kan lave et hul en tomme dybt på cirka et minut og er en god måde at bearbejde huller i materialer, der er for hårde til spiralborebearbejdning. Denne EDM-boretype bruges i rumfartsindustrien og producerer kølehuller i Aero-blade og andre komponenter. Det bruges også til at bore huller i industrielle gasturbineblade, forme og lejer. Derudover behøver hulboring EDM ikke nogen afgratning.

lille-hul-edm-bore-række

Fordele

Bearbejdet ulige formet

Det kan producere ulige formede og anderledes overflader, som ikke kan fremstilles af traditionelle skæremaskiner.

Bearbejdede hårde materialer

Bearbejdning af ekstremt hårdt materiale med høj nøjagtighed. Skarp hjørnebearbejdning inde i beholdere og rør

Bearbejdede små dele

Jeg er tekstblok. Klik på redigeringsknappen for at ændre denne tekst. Der er ikke noget for dig, der giver dig et godt råd. 

Uden mærkbar forvrængning

Der er ingen direkte kontakt mellem værktøj og arbejdsemne. Derfor kan sarte sektioner og svage materialer bearbejdes uden mærkbar forvrængning

Meget god overflade

En meget god overflade kan opnås ved overflødige efterbehandlingsbaner.

Bearbejdet lille og dybt hul

Meget fine huller kan opnås, bearbejdning af små og dybe huller, diameter op til 0.015″

EDM bearbejdningsværksted
EDM-bearbejdningsværksted2
EDM-bearbejdningsværksted3

Som en erfaren produktion i Kina kan DDPROTOTYPE give kunderne præcise EDM-bearbejdningstjenester med vores avancerede EDM-udstyr. Uanset hvor kompliceret strukturen er, har vi altid en passende løsning til at opnå den.