


Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Hvad er CNC-bearbejdning, og hvordan fungerer CNC-bearbejdning?
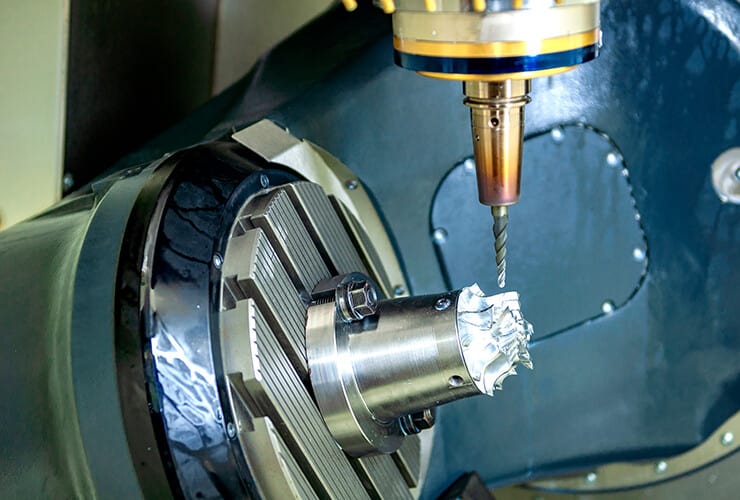
CNC-bearbejdning , også kaldet numerisk styret bearbejdning, refererer til bearbejdning udført med numeriske styrede bearbejdningsværktøjer. Fordi CNC-bearbejdning styres af computeren efter programmering, har CNC-bearbejdning fordelene ved stabil bearbejdningskvalitet, høj bearbejdningsnøjagtighed, høj repeterbarhed, kompleks overfladebearbejdning og høj bearbejdningseffektivitet. I den faktiske bearbejdningsprocessen vil menneskelige faktorer og driftserfaring i høj grad påvirke den endelige bearbejdningskvalitet.
CNC-bearbejdningshistorie
CNC-bearbejdningsteknologi stammer fra luftfartsindustriens behov. Det blev foreslået af et amerikansk helikopterselskab i slutningen af 1940'erne.
Den oprindelige idé til CNC-værktøjsmaskiner, Massachusetts Institute of Technology udviklede den to-aksede CNC-fræser i 1952.
Denne form for CNC fræsemaskine er blevet brugt til at behandle flydele siden midten af 1950'erne. I 1960'erne blev CNC-bearbejdning af prototyper og programmeringsarbejde mere og mere modent og perfekt.

1. Hvordan opdeles CNC-bearbejdningsprocessen?
Opdelingen af CNC-bearbejdningsprocesser kan generelt udføres på følgende måder:
en. Metoden til værktøjskoncentration og sekventering er at opdele processen i henhold til det anvendte værktøj og bruge det samme værktøj CNC til at behandle alle de dele, der kan færdiggøres på emnet. I andre dele, at de kan afslutte med den anden kniv og den tredje. På denne måde kan antallet af værktøjsskift reduceres, tomgangstiden kan komprimeres, og unødvendige positioneringsfejl kan reduceres.
b. Sorteringsmetode til bearbejdning af dele For dele med meget CNC-bearbejdningsindhold kan bearbejdningsdelen opdeles i flere dele i henhold til dens strukturelle karakteristika, såsom indre form, form, buet overflade eller plan. Generelt behandles planen og positioneringsoverfladen først, og derefter behandles hullerne; de simple geometriske former bearbejdes først, og derefter bearbejdes de komplekse geometriske former; delene med lavere præcision bearbejdes først, og derefter bearbejdes delene med højere præcisionskrav.
c. Sekvensmetode til CNC-bearbejdning og efterbearbejdning For dele, der er tilbøjelige til CNC-bearbejdning, er det nødvendigt at korrigere formen på grund af den mulige deformation efter råbearbejdning. adskille. For at opsummere, når man opdeler processen, er det nødvendigt fleksibelt at forstå delenes struktur og fremstillingsevne, værktøjsmaskinens funktion, indholdet af CNC-bearbejdningen af delene, antallet af installationer og produktionsorganisationen af enhed. Derudover anbefales det at anvende princippet om proceskoncentration eller princippet om procesdispersion, som bør bestemmes i henhold til den faktiske situation, men som skal stræbe efter at være rimelig.
2. Hvilke principper skal følges ved arrangementet af CNC-bearbejdningssekvensen?
Arrangementet af forarbejdningssekvensen skal overvejes i henhold til delens struktur og emnets tilstand samt behovet for positionering og fastspænding. Nøglepunktet er, at emnets stivhed ikke er beskadiget. Sekvensen skal generelt udføres efter følgende principper:
en. CNC-bearbejdningen af den foregående proces kan ikke påvirke positioneringen og fastspændingen af den næste proces, og bearbejdningsprocessen af generelle værktøjsmaskiner indskudt i midten bør også overvejes omfattende.
b. Udfør først processen med indre form og indre hulrum, og udfør derefter processen med formbehandling.
c. Det er bedre at forbinde den samme positionerings- og fastspændingsmetode eller det samme værktøj CNC-bearbejdningsproces for at reducere antallet af gentagne positioneringer, antallet af værktøjsændringer og antallet af flytning af trykpladen.
d. For flere processer i samme installation bør processen med mindre stiv skade på emnet arrangeres først.

3. Hvilke aspekter skal man være opmærksom på, når man bestemmer emneopspændingsmetoden?
Følgende tre punkter skal være opmærksomme ved bestemmelse af positioneringshenføringspunkt og spændeskema:
en. Stræb efter at forene benchmarks for design-, proces- og programmeringsberegning.
b. Minimer antallet af fastspændingstider, og prøv at opnå alle de overflader, der skal behandles af CNC efter én positionering.
c. Undgå at bruge det manuelle justeringssystem, der er optaget af maskinen.
d. Armaturet skal være åbent, og dets positionerings- og spændemekanisme kan ikke påvirke værktøjets bevægelse ved CNC-bearbejdning (såsom kollision). Når man støder på en sådan situation, kan den fastspændes ved at bruge en skruestik eller tilføje skruer til bundpladen.

Hvordan bestemmer man rimeligheden af værktøjsindstillingspunktet? Hvad er forholdet mellem emnekoordinatsystemet og programmeringskoordinatsystemet?
1. Værktøjsindstillingspunktet kan indstilles på den del, der skal bearbejdes, men bemærk, at værktøjsindstillingspunktet skal være referencepositionen eller den del, der er færdigbehandlet. Nogle gange ødelægges værktøjsindstillingspunktet af CNC efter den første proces, hvilket vil forårsage den anden. Der er ingen måde at finde værktøjsindstillingspunkterne i den første proces og senere, så når du indstiller værktøjet i den første proces, skal du være opmærksom på indstillingen op en relativ værktøjsindstillingsposition på et sted, der har et relativt fast størrelsesforhold til positioneringsreferencen, så det relative positionsforhold mellem dem kan være Find det oprindelige værktøjsindstillingspunkt. Denne relative værktøjsindstillingsposition indstilles normalt på værktøjsmaskinens bord eller armatur. Udvælgelsesprincipperne er som følger:

a) Det er nemt at finde justeringen.
b) Nem programmering.
c) Værktøjsindstillingsfejlen er lille.
d) Det er praktisk og kan kontrolleres under behandlingen.
2. Udgangspositionen for emnekoordinatsystemet indstilles af operatøren. Det bestemmes af værktøjsindstillingen efter at emnet er fastspændt. Det afspejler afstandspositionsforholdet mellem emnet og værktøjsmaskinens nulpunkt. Når først emnekoordinatsystemet er fastgjort, ændres det generelt ikke. Emnekoordinatsystemet og programmeringskoordinatsystemet skal være forenet, det vil sige, at emnekoordinatsystemet og programmeringskoordinatsystemet er konsistente under behandlingen.
5. Hvordan vælger man skæreruten?
Værktøjsbanen refererer til værktøjets bevægelsesspor og retning i forhold til emnet under NC-bearbejdning. Det rimelige valg af forarbejdningsrute er meget vigtigt, fordi det er tæt forbundet med CNC-bearbejdningsnøjagtigheden og overfladekvaliteten af delene. Ved bestemmelse af skæreruten tages der hovedsageligt hensyn til følgende punkter:
en. Garantere kravene til behandlingsnøjagtighed for delene.
b. Det er praktisk til numerisk beregning og reducerer programmeringsbelastningen.
c. Søg den korteste CNC-bearbejdningsrute, reducer den tomme værktøjstid for at forbedre CNC-bearbejdningseffektiviteten.
d. Minimer antallet af programsegmenter.
e. For at sikre ruhedskravene til emnekonturoverfladen efter CNC-bearbejdning, skal den endelige kontur bearbejdes kontinuerligt i den sidste passage.
f. Ruten for skæring ind og ud (skæring ind og ud) af værktøjet bør også overvejes nøje for at minimere værktøjsmærker, der efterlades ved at stoppe værktøjet ved konturen (pludselig ændring af skærekraften forårsager elastisk deformation), og undgå lodret fald på kontur overflade. Kniven ridser emnet.
6. Hvordan overvåges og justeres under CNC-bearbejdning?
Efter at emnet er justeret, og programfejlretningen er afsluttet, kan det gå ind i den automatiske behandlingsfase. I processen med automatisk bearbejdning bør operatøren overvåge skæreprocessen for at forhindre problemer med emnekvaliteten og andre ulykker forårsaget af unormal skæring. Overvågningen af skæreprocessen tager hovedsageligt hensyn til følgende aspekter:
en. Overvågning af bearbejdningsprocesser Hovedhensynet ved grovbearbejdning er den hurtige fjernelse af overskydende tillæg på emnets overflade. Under den automatiske bearbejdning af værktøjsmaskinen, i henhold til den indstillede skæremængde, skærer værktøjet automatisk i henhold til den forudbestemte skærebane. På dette tidspunkt skal operatøren være opmærksom på at observere ændringen af skærebelastningen i processen med automatisk behandling gennem skærebelastningstabellen og justere skæremængden i henhold til værktøjets bærekraft for at maksimere effektiviteten af værktøjsmaskinen.

b. Overvågning af skærelyd under skæreprocessen I den automatiske skæreproces, når skæring generelt startes, er lyden af værktøjet, der skærer emnet, stabil, kontinuerlig og rask, og værktøjsmaskinens bevægelse er stabil på dette tidspunkt. Når skæreprocessen skrider frem, når der er hårde pletter på emnet eller værktøjet slides eller værktøjet er fastspændt, bliver skæreprocessen ustabil. Den ustabile ydeevne er, at skærelyden ændrer sig, og værktøjet og emnet vil kollidere med hinanden. lyd, vil værktøjsmaskinen vibrere. På dette tidspunkt skal skæremængden og skæreforholdene justeres i tide. Når justeringseffekten ikke er tydelig, skal værktøjsmaskinen suspenderes for at kontrollere tilstanden af værktøjet og emnet.
c. Overvågning af efterbehandlingsprocess Efterbehandling er hovedsagelig for at sikre bearbejdningsstørrelsen og overfladekvaliteten af emnet, skærehastigheden er høj, og fremføringshastigheden er stor. På dette tidspunkt skal man være opmærksom på indflydelsen af opbygget kant på forarbejdningsoverfladen. Ved bearbejdning af hulrum skal man også være opmærksom på overskæring og værktøjsafstand i hjørnerne. For at løse ovenstående problemer skal man være opmærksom på at justere sprøjtepositionen af skærevæsken, så den bearbejdede overflade altid er i en kølende tilstand; den anden er at være opmærksom på kvaliteten af den bearbejdede overflade af emnet, og undgå kvalitetsændringer så meget som muligt ved at justere skæremængden. Hvis justeringen stadig ikke har nogen tydelig effekt, skal du stoppe maskinen og kontrollere, om det originale program er rimeligt. Der skal lægges særlig vægt på værktøjets position under ophængningsinspektion eller nedlukningsinspektion. Hvis værktøjet stopper under skæreprocessen, vil det pludselige spindelstop forårsage værktøjsmærker på overfladen af emnet. Generelt bør stop overvejes, når værktøjet forlader skæretilstanden.

d. Værktøjsovervågning Værktøjets kvalitet bestemmer i høj grad bearbejdningskvaliteten af emnet. I processen med automatisk bearbejdning og skæring er det nødvendigt at bedømme værktøjets normale slidstatus og unormale skadesstatus gennem lydovervågning, skæretidskontrol, pauseinspektion under skæring og analyse af emneoverfladen. I henhold til behandlingskravene skal værktøjerne behandles i tide for at forhindre behandlingskvalitetsproblemer forårsaget af, at værktøjerne ikke behandles i tide.
7.Hvordan vælges behandlingsværktøjet med rimelighed?
Hvor mange faktorer er der i skæremængden? Hvor mange materialer er der til knive? Hvordan bestemmer man værktøjets rotationshastighed, skærehastighed og skærebredde?
en. Ikke-efterslibende hårdmetal-pindfræsere eller pindfræsere bør anvendes til planfræsning. I almindelig fræsning, prøv at bruge den anden gennemløb til forarbejdning. Det er bedst at bruge endefræseren til grovfræsning i første omgang og bevæge sig kontinuerligt langs overfladen af emnet. Bredden af hver passage anbefales at være 60%-75% af værktøjets diameter.
b. Pindfræsere og pindfræsere med hårdmetalskær bruges hovedsageligt til at bearbejde knasts, riller og kassemundingsoverflader.
c. Kugleknive og rundknive (også kendt som rundnæseknive) bruges ofte til at behandle buede overflader og affasede konturer. Kugleskæreren bruges mest til semi-finish og finish. Runde knive indlagt med hårdmetalværktøj bruges mest til skrub.

8.Hvad er funktionen af behandlingsprocedurearket?
Hvad skal medtages i behandlingsprocedurearket?
en. Bearbejdningsprogramarket er et af indholdet af CNC-bearbejdningsprocesdesignet. Det er også en procedure, som operatøren skal følge og udføre. Det er en specifik beskrivelse af behandlingsprogrammet. Værktøjet valgt af programmet skal være opmærksom på problemerne og så videre.
b. I bearbejdningsprogramlisten skal den indeholde: tegnings- og programmeringsfilnavn, emnenavn, spændeskitse, programnavn, værktøj, der bruges i hvert program, maksimal skæredybde, bearbejdningskarakter (såsom skrub eller efterbearbejdning), teoretisk bearbejdningstid osv. .

9. hvilke forberedelser skal gøres før NC-programmering?
Efter at have bestemt behandlingsteknologien, skal du vide før programmering:
en. Emnet fastspænding metode;
b. Størrelsen af emneemnet – for at bestemme rækkevidden af bearbejdning eller om der er behov for flere fastspændinger;
c. Arbejdsstykkets materiale – for at vælge hvilket værktøj der skal bruges til bearbejdning;
d. Hvilke værktøjer er der på lager? Undgå at ændre programmet, fordi der ikke er et sådant værktøj under behandlingen. Hvis du skal bruge dette værktøj, kan du forberede det på forhånd.
10. Hvad er principperne for indstilling af sikkerhedshøjden ved programmering?
Princippet om at indstille den sikre højde: generelt højere end øens højeste overflade. Eller indstil programmeringsnulpunktet på den højeste overflade, som også i størst muligt omfang kan undgå faren for knivkollision.
11.Når værktøjsstien er redigeret, hvorfor skal vi så efterbehandle den?
Fordi forskellige værktøjsmaskiner kan genkende forskellige adressekoder og NC-programformater, er det nødvendigt at vælge det korrekte efterbehandlingsformat for værktøjsmaskinen for at sikre, at det kompilerede program kan køre.
12. Hvad er DNC kommunikation?
Programtransmissionsmetoden kan opdeles i CNC og DNC . CNC betyder, at programmet transmitteres til maskinens hukommelse via et medie (såsom diskette, båndlæser, kommunikationslinje osv.). Da hukommelsens kapacitet er begrænset af størrelsen, kan DNC-metoden bruges til behandling, når programmet er stort. Da maskinen læser programmet direkte fra styrecomputeren under DNC-behandling (dvs. det sker under indlæsning), påvirkes det ikke af hukommelsens kapacitet, der er begrænset af størrelsen.

en. Skæremængden har tre hovedelementer: skæredybde, spindelhastighed og fremføringshastighed. Det generelle princip for valg af skæremængde er: mindre skæring, hurtig fremføring (det vil sige lille skæredybde, hurtig fremføringshastighed)
b. I henhold til klassificeringen af materialer er knivene generelt opdelt i almindelige hårde hvide stålknive (materialet er højhastighedsstål), belagte knive (såsom titaniumbelægning osv.), legeringsknive (såsom wolframstål, bornitrid) knive osv.).
Hvis du er i tvivl om at vælge den passende producent til CNC-bearbejdningsdele, så tøv ikke med at kontakte DD Prototype-teamet for at få hjælp, da de som en professionel producent i Kina med mere end 15 års rig erfaring i CNC-bearbejdning af forskellige dele, hvilket er en ideel forretningspartner.


