


Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Hvad du bør vide om CNC-bearbejdning PEEK
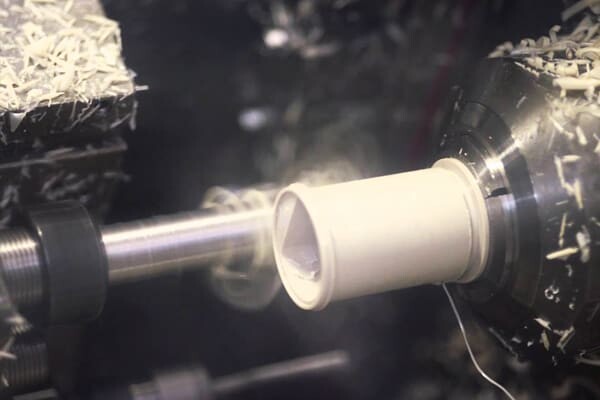
Polyetheretherketon (PEEK) er en højtydende teknisk termoplast, der bruges til at fremstille dele udsat for høje temperaturer, kemikalier og andre barske miljøer. Det er tilbøjeligt til at revne under forarbejdningen og kræver særlig erfaring og viden at håndtere. PEEK er også en meget ren polymer med fremragende slidstyrke, varmebestandighed, korrosionsbestandighed, dimensionsstabilitet, biokompatibilitet og ikke-absorption af vand. Denne letvægts termoplast er en ideel erstatning for de fleste bløde metaller.
1.Oversigt over PEEK
Ligesom PPS er PEEK kemisk og vandbestandigt, mens det med et smeltepunkt på 343 °C kan fungere ved højere temperaturer. Det kan kontinuerligt udsættes for høje temperaturer på 250 °C uden permanent tab af fysiske egenskaber. PEEK- materialer fås i form af pellets, filamenter, ark, stænger og rør med ufyldning, og kan også forstærkes med 30 % glasfiberfyld og 30 % kulfiber. Det klassificeres normalt som industriel eller medicinsk kvalitet. PEEK-plast i industriel kvalitet anvendes inden for luftfart, bilindustrien, kemi, elektronik og energiindustrien, mens PEEK-plast i medicinsk kvalitet anvendes inden for sundhedspleje og tandpleje.

Ved første øjekast
Processer | Leveringstid | Farver | Tolerance | Pris | Applikationer | Karakterer |
CNC Mølle | Så hurtigt som 3 dage | Uigennemsigtig beige | Med tegning: helt ned til +/- 0.005 mm | $ $ $ | Metal-alternativ til højstress applikationer | Standard PEEK, 30% glasfyldt |
Materialeegenskaber
PEEK | |||||
Udbyttestyrke (trækstyrke) | Forlængelse ved pause | Hårdhed | Density | Maksimal temp | McMaster varenummer |
14,000 psi | 20% | Rockwell R125 | 0.047 lbs/cu. i. | 480 ° F | 8504K811 |
PEEK (30 % glasfyldt) | |||||
Udbyttestyrke (trækstyrke) | Forlængelse ved pause | Hårdhed | Density | Maksimal temp | McMaster varenummer |
14,000 psi | 3% | Rockwell R126 | 0.054 lbs/cu. i. | 480 ° F | 8678k14 |
Designanbefalinger
Min. vægtykkelse | Min. End Mill Størrelse | Min borstørrelse | Maks. delstørrelse | frigange | Karakterer |
0.5 mm | 0.8 mm (0.03 i) | 0.5 mm (0.02 i) | 1200 x 500 x 152 mm [x,y,z] (mill) 152 x 394 mm [d,h] (drejebænk) | Firkantet profil, fuld radius, svalehaleprofiler | Dybden må ikke overstige 12x borets diameter. For pindfræsere må dybden ikke overstige 10x værktøjsdiameter. |
CNC-bearbejdning af PEEK-dele
Brugerdefinerede PEEK-komponenter inkluderer: Ruller og hjul, lejer, bøsninger, tætninger, pakninger, stempeldele, medicinske implantater, ortopædiske instrumenter, lægemiddelleveringssystemer, tandlæger osv.


2.PEEK CNC-bearbejdningsforslag
Udglødningsproces . CNC-bearbejdningsværksteder har typisk stænger på lager med diametre fra 6 mm til 150 mm. Før bearbejdning skal PEEK-bearbejdning spændingsaflastes ved en udglødningsproces. Dette er for at forhindre dannelse af overfladerevner og indre spændinger på grund af varme, der genereres under skæring. Ved langvarig PEEK-bearbejdning kræves yderligere udglødningsprocedurer, såsom en udglødningsprocedure før skrubning og en anden udglødning før sletbearbejdning for at eliminere muligheden for revnedannelse. Omkostningsfaktoren for PEEK CNC-bearbejdning er 0.9 sammenlignet med stål 12L14.
Type | Generelle kendetegn | Alloy | Almindelige applikationer | Tolerancer for 1/2" Dia. | Materialeomkostningsfaktor | Bearbejdningsomkostningsfaktor |
Højstyrke plastisk harpiks, ekstrem høj modstandsdygtighed over for varme, fugt og kemikalier | PEEK | Lejer, bøsninger, pumpekomponenter, medicinske implantater, rumfartskomponenter | +0.004-0 | 71.6 | 0.9 | |
Sammenlignet med andre materialer | ||||||
Type | Generelle kendetegn | Alloy | Almindelige applikationer | Tolerancer for 1/2" Dia. | Materialeomkostningsfaktor | Bearbejdningsomkostningsfaktor |
Designet til fremragende bearbejdelighed. Kun hårdt kabinet | 12L14 | Uendelige kommercielle produkter; sandsynligvis flere pund brugt i drejede produkter end noget andet materiale | Koldtrukket | 1 | 1 | |
Designet til bearbejdning, ikke-magnetisk | 303 | Elektronisk hardware, bilindustrien, rumfart, medicinske instrumenter og mange applikationer, der kræver korrosionsbestandighed | Kold færdig | 1.9 | 2.7 | |
Styrke, korrosions- og slidstyrke og fremragende bearbejdelighed | C35300 | Velegnet til dele med rifling eller gevind | + 0015 | 3.5 | 0.07 | |
Designet til bearbejdning | 2011 | Elektronisk hardware, endeløse kommercielle produkter | Kold finish | 3.8 | 0.6 | |
Høj styrke, let vægt, god biokompatibilitet | Ti-6Al-4VEli | Medicinske implantater | Slibet & poleret | 30.2 | 6 | |
Blødgør PEEK før bearbejdning . Industriel bearbejdningsmetoden ligner den for de fleste medicinske PEEK-polymerer. Medicinsk PEEK vil dog ofte indeholde hårdere kulfibre, hvilket kræver blødgøring af PEEK-materialet før bearbejdning, hvorved værktøjsslid reduceres. DDPROTOTYPE, en førende prototypevirksomhed i Kina, opsummerer skæredata baseret på over 20 års bearbejdningserfaring for at hjælpe designere med at forstå bearbejdningsteknologien for traditionelle medicinske og kulfiberforstærkede PEEK-polymerer.
Bearbejdningsvejledning | ||
| Natural | Kulfiberforstærket |
savning | — | Forvarm materialet til 120 C grader |
Frigangsvinkel - grader | 15 til 30 | 15 til 30 |
Rivevinkel - grader | 0 til 5 | 10 til 15 |
Skærehastighed - m/min | 500 til 800 | 200 til 300 |
Pitch - mm | 3 til 5 | 3 til 5 |
| ||
Boring |
| Forvarm materialet til 120 C grader |
Frigangsvinkel - grader | 5 til 10 | 6 |
Rivevinkel - grader | 10 til 30 | 5 til 10 |
Skærehastighed - m/min | 50 til 200 | 80 til 100 |
Tilspænding—mm/omdrejning | 0.1 til 0.3 | 0.1 til 0.3 |
| ||
Fræsning |
| Ingen materialeforvarmning er nødvendig |
Frigangsvinkel - grader | 5 til 10 | 15 til 30 |
Rivevinkel - grader | 10 til 30 | 10 til 15 |
Skærehastighed—m/min | 50 til 200 | 200 til 300 |
| ||
Drejning |
| Ingen materialeforvarmning er nødvendig |
Frigangsvinkel - grader | 6 til 8 | 6 til 8 |
Rivevinkel - grader | 0 til 5 | 2 til 8 |
Skærehastighed - m/min | 250 til 500 | 150 til 200 |
Tilspænding—mm/omdrejning | 0.1 til 0.5 | 0.1 til 0.5 |
Brug professionelle værktøjer . DDPROTOTYPE anbefaler også at bruge siliciumcarbidskærere til naturlig PEEK og diamantværktøjer til kulfiberforstærket PEEK. Det skal også bemærkes, at der under bearbejdningen anvendes rent vand som kølemiddel for at eliminere den skærevarme, der genereres under bearbejdningen.
Boring af huller . Dyb hulboring af PEEK kan forårsage revner, fordi PEEK har en lavere forlængelse sammenlignet med andre plasttyper.
Forebyg forurening . Det er det samme som at bearbejde andre medicinske komponenter. Emnet skal forhindres i at blive forurenet under bearbejdning. PEEK, CNC-maskinen, fastspændingsanordninger og emnets værktøj skal beskyttes og adskilles fra andre og må ikke blandes med andet værktøj. Operatøren skal bære handsker.
3.Andre fremstillingsprocesser
PEEK-materialer er ikke begrænset til CNC-bearbejdning, de kan også behandles ved 3D-print eller sprøjtestøbning. Hvilken fremstillingsproces, der skal vælges, afhænger af det ønskede slutprodukt, tid og budget.
Til 3D-printede PEEK-dele, som bliver mere og mere populære inden for det medicinske område, kan dele med komplekse geometrier let realiseres, især til medicinske implantater, de valgfrie materialer er for det meste i form af FFF-filament og SLS-pulver. PEEK sprøjtestøbte dele er meget udbredt inden for medicin og rumfart. Imidlertid er dets smeltepunkt ved en højere temperatur, der overstiger den øvre grænse for mulighederne for mange sprøjtestøbemaskiner. Derfor betragtes PEEK i sprøjtestøbningsfremstillingen som et særligt materiale. Du kan også vælge andre højtemperaturmaterialer som PEKK eller Ultem.
Bearbejdning | CNC Machining | 3D udskrivning | sprøjtestøbning |
Komplekse geometrier | Okay | Okay | god |
Mekanisk ydeevne | god | god | Okay |
Nøjagtighed og repeterbarhed | god | god | Okay |

4. Overfladebehandling
Den naturlige farve på PEEK-dele er uigennemsigtig grå. På grund af strukturen af PEEK er det vanskeligt at binde til maling og belægninger. På grund af PEEKs iboende kemikalieresistens er det heldigvis ofte muligt at holde delene i deres bearbejdede tilstand.
Som maskinbearbejdet : Ved hjælp af CNC-bearbejdningsprocessen kan PEEK-dele opnå en overfladefinish på 125 uin Ra. Det er ret glat.
Perleblæsning : Overfladen kan slibes med en glasperlemaskine for at fjerne eventuelle mærker på PEEK-dele
Andre tjenester: herunder polering, kantbehandling, laminering, påføring af klistermærker.
5. Almindelige spørgsmål om PEEK CNC-bearbejdning
Q1: Hvad er årsagen til deformationen af PEEK CNC-bearbejdning?
Der er intet udglødningstrin for at fjerne den indre spænding, eller den indre spænding er ikke helt fjernet.
CNC skæredybden er for dyb.
Ingen kølevæske til at fjerne varme genereret under skæring.
Uregelmæssig, ujævn klipning eller flere snit på den ene side end den anden side.
Klemmerne er ikke stærke nok, hvilket forårsager vibrationer.
Klemmen er for stram, hvilket deformerer arbejdsemnet.
Q2: Hvordan reparerer man grater på PEEK-dele?
Fordi PEEK har karakteristika af høj sejhed, er det let at have grater i bearbejdningsprocessen. Efter mere end ti års erfaring med DDPROTOTYPE er der i øjeblikket fire metoder til at fjerne grater.
Hold værktøjet skarpt, helst diamantværktøj.
Tilføj affasningsfunktion for at slippe af med graten fra kanterne.
Brug forløbet af anden operation for at fjerne graten.
Det er bedst at bruge glasfyldt eller kulstoffyldt PEEK-materiale, almindelige typer PEEK er let at have grater.
Som en professionel on-demand-produktionsvirksomhed med over 20 års erfaring tilbyder DDPROTOTYPE en bred vifte af PEEK-produktionstjenester, der sikrer PEEK-dele af høj kvalitet til dine specifikationer til en meget økonomisk pris. Hvis du har spørgsmål om PEEK-projektet, er du velkommen til at kontakte vores fremstillingsspecialister, DDPROTOTYPE vil give dig gratis rådgivning om design og erfaring med materialebearbejdning.


