

Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Hvad du bør vide om bearbejdning af teflon
Polytetrafluorethylen ( PTFE ), en polymer bestående af kulstof- og fluoratomer, er en teknisk termoplast, bedst kendt som DuPonts Teflon. Teflon er den mest temperaturbestandige af alle tekniske plasttyper med mange fordele såsom elasticitet, korrosionsbestandighed, slidstyrke, kemisk resistens osv., hvilket gør den ideel til fremstilling af dele, der kræver slagfasthed og holdbarhed. Derudover har den en meget lav fugtabsorptionshastighed i forhold til nylon og kan stadig fungere i våde miljøer, med anvendelser lige fra forbrugerprodukter til medicinsk udstyr, luftfartskomponenter og mere.
Hvad er teflon?
Teflon er et hvidt fast stof ved stuetemperatur, og smeltepunktet er 327°C. Bindingen består af kulstof og fluor (en af de stærkeste bindinger, der findes i organisk kemi) med ikke-reaktiv karakter, og medicinske implantater lavet af teflon vil ikke blive afvist af kroppen og har en meget lav friktionskoefficient, det er en af de ideelle materialer til fremstilling af glidende dele såsom lejer. Selvom Teflon-overfladen er forholdsvis blød, er det svært at opretholde præcisionen, CNC-bearbejdning er stadig en af de bedste måder at lave Teflon-dele eller -prototyper på. CNC-bearbejdningsomkostningsfaktoren for PTFE/Teflon er 1.2 sammenlignet med stål 12L14.

På et overblik
Processer | Leveringstid | Tolerance | Pris | Applikationer | Karakterer | Farver |
CNC Fræsning CNC Drejning | Så hurtigt som 3 dage | Følgende tegning: så lavt som +/- 0.005 mm Ingen tegning: ISO 2768 medium | $$ | Anvendelser med høj stivhed og styrke som tandhjul, bøsninger og armaturer | 150, AF (13 % PTFE fyldt), 30 % glasfyldt | Hvid, sort, brun |
Teflons mekaniske egenskaber
– Massefylde: 2.15 g/cm3
– Overfladehårdhed: SD63
– Trækstyrke: 1,500 – 3,000 PSI (25 MPa)
– Bøjningsmodul: 72,000 PSI (0.70 GPa)
– Vandabsorption (24 timers iblødsætning): <0.01 %
– Friktionskoefficient (dynamisk): 0.10

Fordele ved Teflon
Fremragende kemisk resistens
Fremragende UV/vejrbestandighed
vandtæt; hydrofobisk
Høj slagfasthed
God elektrisk isolator
Bevarer mekaniske egenskaber mellem -260°C og 260°C
Non-stick, smurt, lav friktionskoefficient
Flammehæmning
Fødevaresikkerhed
Nem at rengøre
Begrænsninger ved CNC-bearbejdning af Teflon
Har en høj ekspansionskoefficient
Kryb efter stress
Svært ved at kontrollere snævre tolerancer
Dårlige mekaniske egenskaber
Dårlig dimensionsstabilitet
Under bearbejdningen vil den have grater

Anvendelser af Teflon
Medicinsk og kirurgisk udstyr: transplantater af væv og organer, medicinske implantater mv.
Konstruktion og dekoration: den mest almindelige er maling.
Beklædningsindustrien: råvarer til tøj.
Køretøjer og biler: letvægtskomponenter.
Luftfartsindustrien: belægninger, kabelisolering, slanger til brændstof mv.
Fødevareforarbejdning: maskiner og udstyr til bageri og fødevarer.
Olie og gas: slanger og rørledninger, PTFE-indkapslingshætter osv.
Strøm og elektronik: isolatorbueafskærmning mv.
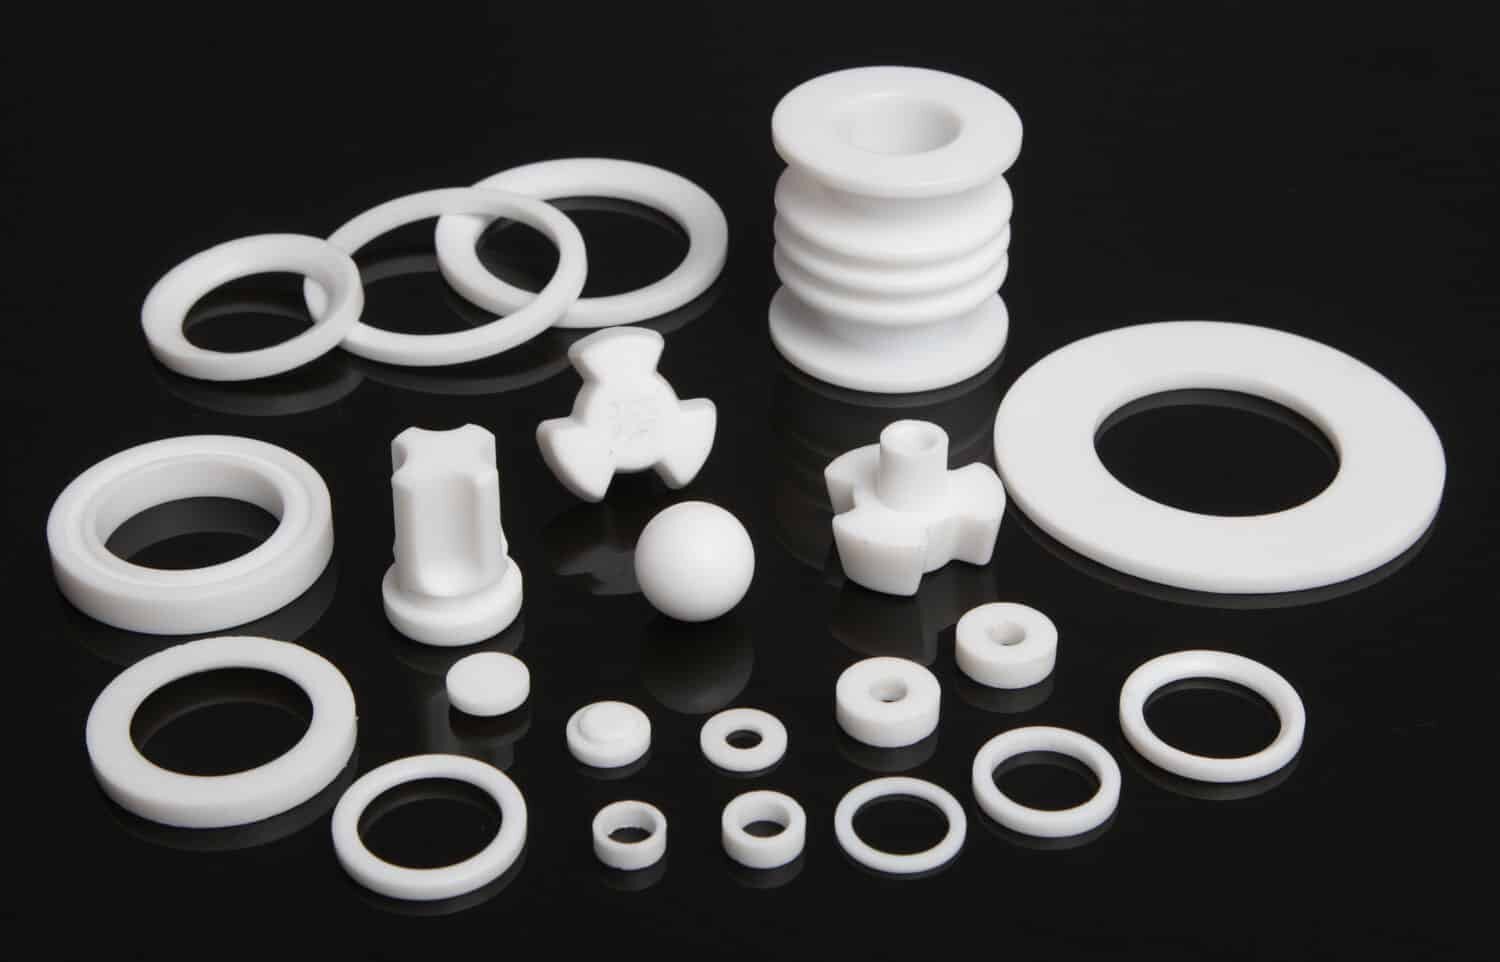
Komponenter af maskiner og forskelligt udstyr: tætninger, pakninger, ventiler, fittings, pumpedele, manifolder, halvlederudstyr, lejer, bøsninger, skydere, pakninger, mekaniske gear osv.
Tips til CNC-bearbejdning af Teflon
Efter en masse øvelse kan DDPROTOTYPE, en førende prototypeproducent i Kina, bruge CNC-bearbejdning med Teflon til at opnå en tolerance på 0.1 mm.
– På grund af Teflons høje ekspansionskoefficient og spændingskrybeegenskaber er det svært at holde snævre tolerancer ved CNC-bearbejdning. Den bedste overfladefinish og snævre tolerancer kan opnås ved at bruge ikke-aromatiske vandopløselige kølemidler under bearbejdning.
– Teflon anbefales ikke til ubalancerede, skålformede eller skiveformede komponenter eller dele.
– Den termiske udvidelse af Teflon er flere gange af nogle metaller, og varmeafgivelsen er langsommere. Det er nødvendigt at undgå lokal overophedning under behandlingen.
– Brug et hårdmetalværktøj med en glat skarp kant for at forbedre overfladefinishen.
– Spænd emnet godt fast for at undgå udbøjning.
– Holder spåner flydende og forhindrer tilstopning.
– Etabler en afgratningsstrategi på forhånd
Teflon overfladen er non-stick, det er bedst at beholde delens overflade som bearbejdet, for en mere ensartet overflade glathed kan sandblæsning anvendes.


