
Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Alt du bør vide om vakuumstøbning
Vakuumstøbning er en af de vigtige processer til fremstilling af prototyper. Det har fordelene ved lave omkostninger og stabil produktkvalitet. Det er meget velegnet til hurtig teknisk testning (hurtig testning af projekter), verifikation af designkoncepter og fysisk visning (visning af produktets fysiske struktur). Før et koncept eller en idé udvikles til moden masseproduktion, skal designere løbende opdage problemer og forbedre produktplanlægningen. Mange industrielle plastdele, såsom autodele, robotter, medicinsk udstyr og 3C-produkter, bruger normalt sprøjtestøbningsprocessen. Der produceres millioner af enheder, men omkostningerne ved formåbning er meget høje, og tiden til at udvikle formen er relativt lang (og design- og produktionscyklussen for formen er lang). Det, der gør det vanskeligere for designere, er, at hvis der er en lille fejl i planen, vil det forårsage enormt spild (omkostningerne ved at modificere formen er ret høje). Du skal vide, at et sæt stålforme normalt koster 10,000 eller endda titusindvis af dollars, og tidsomkostningerne kan ikke kompenseres. Derfor er det et vigtigt skridt at producere små partier af plastdele for at verificere designet, såsom 20-500 stykker. På nuværende tidspunkt er vakuumstøbning den foretrukne forarbejdningsmetode.

Hvad er vakuumstøbning?
Vakuumstøbning, også kendt som silikoneform, bruger den fremstillede silikoneform til at replikere plastikdele. Det hældte polyurethanmateriale afskummes, omrøres, forvarmes og støbes under vakuumforhold, og den sekundære hærdningsstøbningsproces udføres i en termostat ved 60°C-80°C i 2-3 timer. Replikaen lavet af silikonekompositform kan nå styrken og hårdheden af ABS og andre materialer og kan også udstyres med farver i henhold til kravene. Vakuumstøbeprocessen kan fremstille små partier af plastdele med komplekse strukturer, ensartet vægtykkelse og visse funktioner og udseende.

Fremstillingsprocessen for vakuumstøbning
Fremstillingsprocessen for vakuumstøbningen er opdelt i tre trin: fremstilling af hovedformen prototype, fremstilling af formen og hældning af delene.
Trin 1: Prototype masterformen
Du kan vælge ethvert materiale med stabile egenskaber for at lave hovedformen prototype. Det er normalt lavet af plast- eller metalmaterialer. Det eneste krav er, at dette materiale skal være stabilt i en vis periode ved en høj temperatur på 40°C.
Det er værd at bemærke, at prototypen spiller en afgørende rolle for kvaliteten af de kopierede dele. Hvis du ønsker at bearbejde højpræcisions-, højglans- eller endda højgennemsigtige plastdele, så bearbejdes masterformprototypen bedst ved CNC-bearbejdning.
Det er også et ideelt valg at fremstille mastermodelprototypen ved SLA-proces, men sammenlignet med mastermodelprototypen behandlet af CNC, kan prisen på den endelige del være helt anderledes (nøjagtigheden vil være lidt dårligere, og enhedsprisen vil være lidt lavere); når du vælger vakuumstøbeprocessen til fremstilling af dele, vil tilbudene fra forskellige producenter være ret forskellige, endda flere gange forskellige (en af grundene til, at forskellige producenters tilbud er forskellige).
Overfladen på hovedmodelprototypen kan også designes med spraytekstur eller mat effekt. Silikoneformen vil nøjagtigt gengive detaljerne og teksturerne, og overfladen af den endelige replika vil bevare en høj grad af konsistens med prototypen.
Trin 2: Lav silikoneformen
Hældeformen er lavet af flydende silikone, også kendt som RTV-form. Silikone er kemisk stabil, selvudløsende og fleksibel, minimerer krympning og replikerer effektivt deldetaljer fra prototype til form. Rør silicagelen og hærderen jævnt. Udseendet af formen silicagel er en flydende væske, komponent A er silicagel, og komponent B er hærder. Eksempel: Tag 100 gram silicagel og tilsæt 2 gram hærder (Bemærk: Silicagelen og hærderen skal omrøres jævnt. Hvis de ikke omrøres jævnt, hærdes en del af formen, og en del vil ikke blive hærdet. hærdes, og silikonen hærdes ujævnt. Det vil påvirke silikoneformens levetid og antallet af formdrejningstider, og endda få formen til at blive skrottet.
Påfør tape på flade steder rundt om prototypen for at danne en skilleflade efter efterfølgende skæring af formen. Prototypen suspenderes derefter i en støbekasse, og der sættes limstifter på delene for at give indløb og udluftningshuller til udluftning under silikonestøbningsprocessen. Hæld silicagelen i æsken, og evakuer derefter luftboblerne. Tiden bør ikke være for lang. Under normale omstændigheder bør det ikke overstige ti minutter for at forhindre, at børstning eller udhældning er umulig efter tværbindingsreaktioner.
Sæt støbekassen i ovnen for at hærde, temperaturen er 40 ℃, tiden er 8-16 timer, denne tid afhænger af formens volumen.
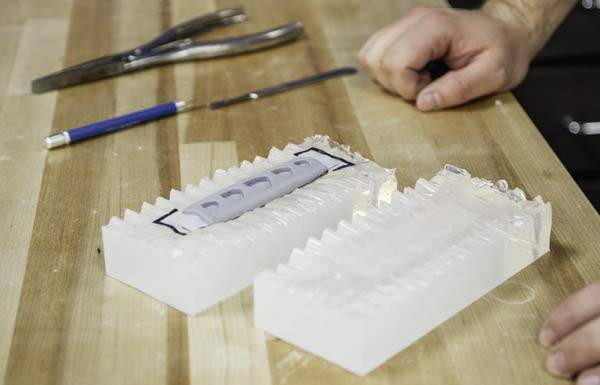
Efter at silikonegummiet er hærdet, skal du fjerne æsken og limstiften, skære langs skillelinjen og tage prototypen ud. På dette tidspunkt danner silikonegummi et hulrum, som har nøjagtig samme form som prototypen; på denne måde kan silikoneformen få succes.
Trin 3: Vakuumstøbning
Sæt formen i ovnen for at størkne og forvarm til 60-70 ℃.
Vælg et passende slipmiddel og brug det korrekt, inden formen lukkes, hvilket er meget vigtigt for at undgå klæbning og overfladefejl.
Forbered polyurethanharpiksen i overensstemmelse med dine designkrav, bland to-komponent harpiksen i det korrekte forhold, omrør derefter fuldstændigt og afgas under vakuum i 50-60 sekunder, og forvarm den til ca. 40°C før brug.
Hæld polyurethanharpiks i formens hulrum. Efter at hulrummet er fyldt, skal du sætte formen i et vakuummiljø for at fjerne luften i hulrummet og fylde hver position af formen med flydende silikone for at sikre, at formen på det støbte produkt er nøjagtig den samme som prototypen.
Fortsæt med at sætte formen i ovnen for at hærde igen. Gennemsnitlig hærdetid: 1-3 timer for små stykker, 3-6 timer for store stykker.
Efter hærdning tages den støbte del ud af silikoneformen, og du kan få en kopi af den originale del.
Gentag denne cyklus.
Materialevalg til vakuumstøbning
Polyurethanharpikser er polymerer med en bred vifte af egenskaber og anvendelser. Producenter af vakuumstøbninger bruger polyurethanharpikser, herunder Hei-Cast fra Japan og Axson fra Frankrig. Materialeegenskaberne ligner tekniske plasttyper, såsom ABS, PMMA, PC, PP, PA osv. Typerne af støbeharpikser kan variere fra transparente, gennemskinnelige til farvede, bløde gummi- eller hårdplasttyper og endda slagfaste, højtemperaturbestandige (120 °C) eller brandhæmmende (UL94-V0) materialer. Vakuumstøbningsprocessen kan bruges til sekundær sprøjtestøbning, og der kan også tilføjes indsatser;
Tekniske parametre for vakuumstøbning
Beskrivelse | Tolerance note |
Nøjagtighed | På grund af væskens termiske udvidelse og den fleksible forms naturlige egenskaber er den forventede svindhastighed +0.15%; standardtolerancen er ±0.15 mm/100 mm, og den højeste nøjagtighed kan nå ±0.05 mm. |
Maksimale størrelse | Vakuumhældeudstyr kan rumme en maksimal størrelse på 2d.0M*1.2M*1.0M. |
Del Minimum vægtykkelse | For at sikre tilstrækkelig formfyldning er en vægtykkelse på mindst 0.75 mm nødvendig. For de bedste resultater anbefaler vi en vægtykkelse på mindst 1.5 mm. |
Typisk antal replikaer | Op til 25 replikaer pr. form (afhængig af formkompleksitet og støbemateriale); kun 12 eller endda 10 replikaer kan laves til en form, hvis delen kræver høj kvalitet (f.eks. gennemsigtige eller komplekse strukturer). |
Typiske leveringstider | Op til 50 støbte prøver kan fremstilles inden for 10 til 15 dage, afhængigt af delstørrelse og volumen |
Efterbehandlingsmuligheder for vakuumoverstøbning
Mat/matteret. Hovedprototypen er sandblæst mat, replikadelen har en glat satinfinish, og transparente og halvgennemsigtige dele med denne finish vil fremstå matte. En mat finish er nyttig til håndholdte og områder med høj berøring, da den reducerer synligheden af fingeraftryk.
Halvblank. En finish, der har en vis glans, men ikke er særlig reflekterende. Halvblank finishen er mellem højglans og mat, med en glat, rengøringsvenlig overflade.
Højglans. Skab en meget reflekterende finish ved at polere masterprototypen, før formen fremstilles. Har den højeste gennemsigtighed for gennemsigtige dele. Spejlende materiale kan bruges til kosmetiske modeller, linser og mere.
Polyurethan kan blandes med pigmenter for at opnå en række forskellige farver. Sort, naturlig, klar og forskellige brugerdefinerede farver (Raoul eller Pantone farver tættest på dit valg).


Fordele ved vakuumstøbning
Hurtig ekspeditionstid. Op til 50 dele kan leveres på 7-15 dage eller mindre afhængigt af delens specifikation (størrelse, konstruktion) og mængde. Sammenlignet med sprøjtestøbning er produktionstiden for vakuumstøbning kortere. Traditionelle sprøjtestøbeforme tager 4 til 8 uger at færdiggøre produktionen. Silikoneformen behøver kun 1-2 uger for at være fuldt færdig, og alle komplekse dele kan færdiggøres på kort tid.
Lav pris. Silikone er billigere sammenlignet med sprøjtestøbning. Sprøjtestøbning er baseret på stål- eller aluminiumsfremstilling. Prisen på en silikoneform kan være mellem hundredtusindvis, mens prisen på én sprøjtestøbning er mellem tusindvis og titusindvis.
Kan producere store dele. Afhængigt af den anvendte type udstyr kan vakuumstøbning skabe meget store dele såsom bilindkapslinger, store robotindkapslinger, medicinske indkapslinger til CT-maskiner osv.
Overfladefinishen er bedre end sprøjtestøbning. Vakuumprocessen fjerner luftbobler og gør det muligt for materialet at binde sig fuldstændigt til hulrummet, hvilket indfanger detaljerne.
Vakuumstøbning kan realisere de nødvendige komplekse dele eller designs på én gang , mens CNC-bearbejdning skal opdeles og produceres i henhold til størrelse og struktur det meste af tiden.
Forskellige farver at vælge imellem. Farvepigmenter kan tilsættes harpiksen for at opnå en række forskellige farvemuligheder.
Gentagelsesnøjagtighed. Silikoneformen kan bruges cirka 20 gange, før den skal udskiftes.
Anvendelse af vakuumstøbning
Velegnet til produktion i små serier. Vakuumdobbeltstøbning er ideel til små serier – når mængderne viser sig utilstrækkelige til at investere i sprøjtestøbeforme – og til førstegangsproduktionsdele, som kan færdiggøres uger før produktionsformene er klar.
Vakuumstøbningsprocessen er relativt billig , hvilket gør nødvendige designændringer nemme og økonomiske. Derudover kan forskellige materialer bruges til den samme form, hvilket gør det muligt at teste designs med flere materialer.
Markedstest. Højkvalitets finish gør vakuumstøbte dele ideelle til forbrugertest, brugerevaluering og konceptmodeller. Med det samme designkoncept kan du, hvis du ikke ved, hvilken farve der er bedst til produktet, lave en silikoneform, lave 10-15 støbegods og male farven og teksturen af dit design på hver støbegods, så det kan bruges i designafdelingen. Selv interne diskussioner på ledelsesmøder gør det muligt hurtigt at tilpasse ændringer til yderligere test eller markedslancering.
I august 2021 ønskede en cykelproducent i USA at producere 50 baglygtedæksler med en regelmæssig diamantformet tekstur, og delene skulle være transparente. I betragtning af budgetomkostningerne blev en vakuumstøbningsproces anbefalet, og efterbehandlingen blev poleret. Mellemteamet kontrollerer produktet af en professionel, og kunden overgår forventningerne efter at have modtaget prototypedelene. Konklusion: De komplekse støbeformdele kan nøjagtigt genskabe prototypens struktur, detaljer og tekstur og give den samme overfladefinish som prototypen, hvilket opnår et lignende sprøjtestøbningsresultat i produktionen.


