

Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Boring og tapning
Har du nogle ideer til, hvordan man bedre kan designe boring og anboring på prototypen? CNC-maskinmester fra DDPROTOTYPE har en masse erfaring med bearbejdning. Han bør sortere nogle retningslinjer og besvare alle spørgsmål om, hvordan man tilføjer gevindhuller til dele.
Hvad er forskellen mellem boring og tapning?
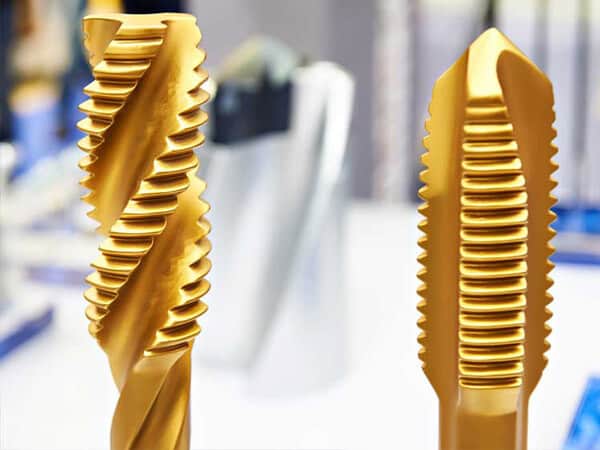
Boring og tapning er to forskellige handlinger. Boring er brugen af en boremaskine til at skabe et glat hul i materialet. Anboring er handlingen ved at fremstille et gevind på siden af et hul. Forskellige typer haner, der matcher næsten alle tilgængelige skruetyper, inklusive metriske og standardstørrelser. Vælg tapoplysninger, herunder gevindnummer, diameter, stigning og groft fint gevind. Tapguider er afgørende for at skabe lige og brugbare haner. Når der bankes på en maskine, såsom en CNC-fræser eller drejebænk, vil hanen automatisk blive centreret og lige. Vær opmærksom på tapjusteringen, når du udfører manuelt, fordi det menneskelige øje ikke er så præcist som den perfekte 90 graders tapguide.

Brug olie
Der skal tilsættes olie ved boring og tapning. Det forhindrer overophedning, hjælper med at fjerne spåner fra boret, hjælper med at skære og forhindrer, at bittet bliver klemt.
Centerbor
For at lave et bor og et hanehul først, skal du bruge et centerbor. Dette giver et center for justering for større bits, fordi de fleste bits ikke er helt centreret, når de er installeret i borepatronen. Dette sikrer, at det større bor bores i den korrekte position og ikke krydser delen.

Hakke huller
Uanset om der bores eller bankes, er hakken med til at sikre, at boret ikke overophedes eller går i stykker. Pecking er en måde at bore i en del og derefter trække sig tilbage for at fjerne spåner og afkøle delen. Den sædvanlige måde at gøre dette på er at dreje håndtaget en hel omgang og derefter en halv omgang. Fjern så mange spåner som muligt og tilføj olie til overfladen og bit / tap hver gang bit / tap trækkes ud.
Strøm
Pas på ikke at anvende for meget nedadgående kraft. Brug den roterende kraft og tap-hakkemetoden for at forhindre, at hanen går i stykker.
Tommelfingerregel
Hvad angår forholdet mellem anboringsbit og stor diameter af gevind, er der nogle erfaringsregler med stærk forudsigelsesevne for standard V-gevind (ISO V-gevind og UTS V-gevind):
Den grove diameter på en god bit er 85 % af den store diameter (± 2 PP)
Tapboret i høj kvalitet skal være 90 % (± 2PP) af den store diameter.

For metriske V-gevind giver konceptet med større negativ stigning (dvs. hoveddiameteren eller maksimumdiameteren af den ønskede skrue i millimeter minus skruestigningen i millimeter pr. millimeter af skruen) en god tapborediameter.
Den primære pitch-reduktionsteknologi er også anvendelig til tomme-baserede gevind, men du skal først konvertere gevindet pr. tomme (TPI)-forholdet til en decimal beregnet tone. For eksempel har en skrue med 1/20 i én stigning (20 gevind pr. tomme) en stigning på 0.050 og en stigning på 1/13 i stigning (13 linjer pr. tomme) har en stigning på 0.077. Dine resultater vil kun lande i nærheden af trykstørrelsen (ikke direkte på en).

For disse to tommelfingerregler (85 % / 90 % og større negative tonhøjder) er størrelsen på udbyttehanen ikke nødvendigvis den eneste mulighed, men det er et godt valg til generel brug.
85 % og 90 % af reglerne fungerer bedst i intervallet 1 / 4-1 (6.4-25.4 mm), når størrelsen er vigtigst i mange butiksgulve. Nogle dimensioner uden for dette område har forskellige forhold.
Hvordan tilføjer jeg tråde til mine 3D-dele?
Det korte svar er, at det behøver du ikke. I de fleste 3D CAD-applikationer er tilføjelse af en tråd en tidskrævende opgave og kræver ikke tilføjelse af et 3D-tryk til delen. Hvis du vil tilføje gevind til nogle huller i en del, skal du følge disse trin
Sørg for, at hullet passer til den pilotborstørrelse, der kræves af hanen.
Se venligst hvilke gevindhuller og gevindtyper og stigninger i din bestillingsvejledning eller referencer.
Hvis du har brug for at tilpasse tråddybden, kan du tilføje eventuelle kommentarer.

Kan mine dele laves af specialtråd?
Normalt, men det afhænger af diameteren. Gevindskæringshuller kan laves med traditionelle gevindtappe, som er værktøjer til standardgevindstørrelser, eller med en gevindskærer, som er en lille skive til at skære gevind gennem XYZ-bevægelsen af en CNC-controller . Diameteren på skæreren er begrænset til mere end 1/2 tomme. Brugerdefinerede linjer kan laves med en tangentkniv, men dette kan medføre yderligere omkostninger.


