
Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Design til CNC-prototyping
DDPROTOTYPE har mange års erfaring med CNC-bearbejdning, har akkumuleret et stort antal designs til CNC-prototyping og er meget villige til at dele med kunderne i håb om at kunne tilbyde dig designhjælp. CNC-maskiner er en fremragende teknologi, der kan give forskellige muligheder for præcis CNC-prototyping og gøre dit slutprodukt lige så godt som dit originale design. Ved CNC-bearbejdning af en prototype skal der tages højde for nogle vigtige overvejelser, herunder dens komplette geometri.
Indtil videre er sådan en vejledning mere en tommelfingerregel end en egentlig aftale. Industristandarder er sjældne, og teknologien ændrer sig konstant, og der er foreslået spændende nye innovationer, som har nået grænsen for mulige og umulige ting. Der er dog mange praksisser, der er blevet rigtige regler, man skal prøve at følge. Dette er nogle begrænsninger og overvejelser knyttet til designet af CNC-bearbejdningsdele.

Grundlæggende Regler
Generelt er det bedst at designe prototyper med værktøjer med større diameter til at bearbejde dem. Dette hjælper med at undgå brug af specialværktøj og sikrer hurtigere CNC-bearbejdning. Det er bedre ikke at designe et hulrum fire gange dets bredde. Det er vigtigt at sikre, at designfunktionerne stemmer overens med de hovedretninger, som maskinen tillader. Dette involverer antallet af akser af CNC-maskiner, der er nødvendige til bearbejdning.
Når du forsøger at bearbejde tekst eller bogstaver, er det bedst at bruge indgraveret tekst i stedet for præget tekst. Reliefteksten vil efterhånden bruge et stort antal materialer, der skal fjernes i hele CNC-bearbejdningen. Selvfølgelig anbefales minimum 20 point sans serif font for at undgå unødvendige problemer med at gravere tekst.
Det er bedre at indsende tekniske tegninger, når du arbejder med vores maskinmester, og det er bedre at markere tolerancen i nøgledele. Disse dele skal have et meget specifikt format, men kan i høj grad hjælpe dig med at færdiggøre designet af prototyperne og vise den bedste kvalitet.


Maskintyper
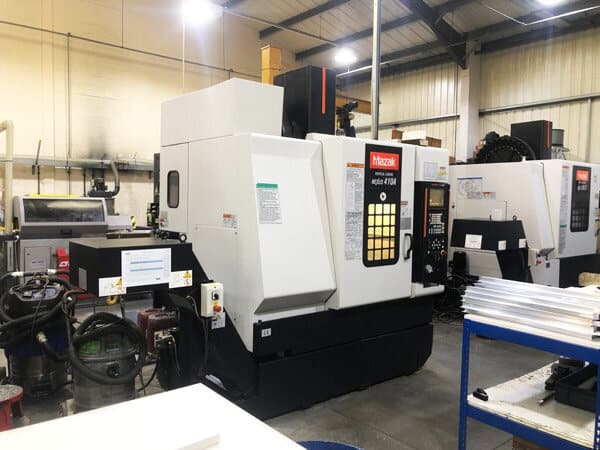
Før vi overvejer prototypebearbejdning, bør vi være opmærksomme på begrænsningerne og fordelene ved CNC-værktøjsmaskiner. Alle slags CNC-værktøjsmaskiner kan styre nogle prototypebearbejdningsformer og tolerancer. Nogle af de mest almindelige typer og deres fordele er angivet nedenfor.
CNC drejebænk bruges normalt til prototypebearbejdning af kompliceret cylinderform. På grund af sin kraftfulde funktion har drejebænken normalt nøjagtig tolerance og omkostningseffektiv drift, så den er mest almindeligt anvendt i behandlingen af disse cirkulære prototyper. Når der bruges en drejebænk, roterer materialet, mens det forbliver stationært i drejeværktøjet, så prototypens geometri afhænger af det stationære værktøjs bevægelse og fremføringshastighed samt hastighedsstyringen. Drejebænken er designet til drejning, så den har ikke den største fordel. Drejebænkens nøjagtighed vil falde med tykkelsen af de anvendte materialer.
Der findes mange slags CNC-fræsemaskiner . Hovedforskellen mellem dem og en drejebænk er, at skæreværktøjets bevægelse er modsat materialets. Den vertikale fræsemaskine har en spindelakse og et skæreværktøj, der er justeret vinkelret på maskinlejet. Fræseren på den horisontale fræsemaskine er installeret på arbejdsbænkens horisontale spindel. Generelt kan de bruges, når en fræser er nødvendig for at fjerne en stor mængde materiale, eller når nøjagtighedskravene er lave. Maskiner med flere aksler kan drage fordel af og kombinere fordelene ved drejebænke og fræsemaskiner i én opsætning.

Værktøjsbegrænsning
En af de mest almindelige tommelfingerregler ved bearbejdning er forholdet mellem værktøjsdiameter og hulrumsdybde. Den anbefalede dybde af ethvert hulrum i designet er inden for fire gange dets bredde, fordi endefræserens skærelængde er begrænset. Dette er normalt tre til fire gange værktøjets diameter. Et lavere billedformat vil resultere i øget vibration, værktøjsudbøjning og spånevakuering.
En anden almindelig begrænsning, der skal huskes, er fræseværktøjets geometri. Et stort antal CNC fræseværktøjer er cylindriske, og fræselængden kan være begrænset. Denne form har en effekt på den endelige fræsning. For eksempel har det indvendige hjørne af en blok altid en radius. Dette gælder, selv når de er bearbejdet med meget små skærende værktøjer.

Specialværktøjer kan hjælpe med at løse nogle af disse problemer, men de kan undgå dem så meget som muligt, afhængigt af de økonomiske fordele og tid. Hvis længden af værktøjet giver dig problemet med ikke at kunne nå dybden af hulrummet i emnet, kan du bruge et specialværktøj med en længere akse, men husk på ulemperne. Længere værktøjer øger vibrationer og reducerer den nøjagtighed, du kan opnå. Designet af dele bør normalt være rettet mod at bruge værktøjer med større diameter og kortere længde, hvilket er det mest mulige for brugerne.
Indvendig kant
Når man designer den indvendige kant af en prototype, er den mest almindeligt anbefalede lodrette hjørneradius en tredjedel eller mere af hulrummets dybde. Når du bruger den anbefalede hjørneradius, skal du bruge et diameterværktøj, der følger retningslinjerne for anbefalet hulrumsdybde. For at opnå en overfladefinish af højere kvalitet er det bedre at gøre hjørneradius lidt højere end den anbefalede mængde. Dette gør det muligt for værktøjet at skære langs en cirkulær bane i stedet for en 90 graders vinkel. Men hvis du ønsker at bruge en 90 graders vinkel, anbefales det at bruge en T-bone undercut som beskrevet nedenfor, i stedet for at vælge en reduceret hjørneradius.

Tyndvæg
Tynde vægge kan være vanskelige, fordi reduktion af vægtykkelsen reducerer materialets stivhed, øger vibrationer under bearbejdning og reducerer den nøjagtighed, der kan opnås. Derudover er det bedst at overvåge blødgøring og resterende spændinger for plast og andre materialer, der er modtagelige for temperatur. Større minimumsvægtykkelse kan reducere disse faktorer. De anbefalede minimumsværdier varierer afhængigt af materialet og værktøjet, men de generelle mekaniske retningslinjer er: 0.8 mm for metal og 1.5 mm for plast.

Hole
Når der er huller, er det bedst at holde boredybden lav, medmindre det er absolut nødvendigt, og ikke gå ind i de flade bundhuller, da disse huller kan være meget vanskelige eller kræve specialværktøj. Ved bearbejdning af huller med bore- eller endefræser er der brug for oprømmere og boreværktøj for at afslutte hullerne med lille tolerance. Til højpræcisionshuller mindre end 20 mm anbefales standarddiametre kraftigt. Huller uden standarddiameter skal bearbejdes med pindfræsere. I dette tilfælde gælder den maksimale hulrumsdybdegrænse. Brug et specielt bor (minimum diameter 3 mm) til at bearbejde ethvert hul, der er dybere end den typiske anbefalede værdi for værktøjet.

Ved forlængede huller kan dele bores fra begge sider, men det er vigtigt at erkende, at det sted, hvor de to huller mødes, ikke passer sammen. For at løse dette uoverensstemmelsesproblem kan brugere anvende jig.
Ved kantboring er det vigtigt at sikre, at hele borets diameter er indeholdt i delen. Hvis dette ikke er tilfældet, kan boret gå i stykker, overfladefinishen kan forringes, og de skarpe kanter, der er dannet ved hjørnerne, kan foldes. Hvis det er absolut nødvendigt, bor du først delen, fræs derefter materialet af for at efterlade et lokalt hul.
Fasning og filet
En affasning er et affaset snit, hvor to flader mødes ved skarpe kanter. Dette hjælper med at forenkle monteringen af bolten i hullet og reducerer risikoen for skader ved håndtering af skarpe genstande. Afgratning kan opnå lignende formål, men kanten af delen bør være beskadiget. I mange tilfælde reducerer dette størrelsen, så affasning af materialet er bedre for en bestemt størrelse. Desuden skal affasningens kanter holdes på 45°, medmindre det er nødvendigt at bruge en anden vinkel.

Fileter skal filetere de indvendige eller udvendige hjørner af delen. Det er bedre at gøre en hvilken som helst radius på delen større end værktøjsradius for at gøre bearbejdningsprocessen lettere. På den anden side bør de indre fileter være så store som muligt for at tillade brug af værktøj med stor diameter, hvilket reducerer behandlingstiden. Generelt bør radius af den indre filet være større end 1/3 af hulrummets dybde for at undgå værktøjsskader.


