


Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


Den komplette guide til CNC-bearbejdning af akryl
Akryl har fordelene ved let vægt, billig pris og nem støbning. Dets støbemetoder omfatter CNC-bearbejdning, støbning, sprøjtestøbning, termoformning osv. Især kan sprøjtestøbning masseproduceres med en simpel proces og lave omkostninger. Derfor er det meget brugt i instrumentdele, billamper, optiske linser, transparente rør osv. Hvis du vil lave prototyper af akryl, er CNC-bearbejdning af akryl et uundgåeligt emne. Da akryl har været brugt inden for CNC-bearbejdning i mange år, vil denne artikel detaljere forholdsreglerne for CNC-bearbejdning af akryl, hvilket vil tage cirka 3 minutter at læse.
Fremragende egenskaber af akryl
Akryl har fremragende egenskaber, som er en udbredt plastik, og er termoformet, har god bearbejdelighed, så for at lave akrylprototypedele er CNC-bearbejdning en almindelig løsning.

Som vi alle ved, er styrken af akryl 5 gange så stor som glas, og den har kraftigere stødsikker og anti-dråbe egenskaber, og dens tæthed er kun halvdelen af glassets. Desuden er det ikke så skrøbeligt som glas, og hvis det knuses, danner det ikke skarpe skår som glas.
Akryl har en gennemsigtighed på 92%, hvilket er klarere end vinduesglas, der er med en gennemsigtighed på 83-90%, og lyset er blødt; gennemsigtigheden af pc er 90%. Selvfølgelig er forskellene mellem de tre slags materialer små, men de eksisterer.

Akrylplade har fremragende vejrbestandighed, høj overfladehårdhed og glans, god ydeevne ved høj temperatur. For eksempel vil akryl ikke ændre sine egenskaber, når de udsættes for ultraviolette stråler i lang tid, PC bliver gul, og anden plast bliver meget skrøbelig og skør; og overfladen er ikke let at knække under CNC-bearbejdning.

Slidstyrken af akryl er tæt på aluminiumsmateriale, med god stabilitet og modstandsdygtighed over for forskellige kemikalier, hvilket gør den meget holdbar.
Akryl har også god trykbarhed og sprøjteevne. Med korrekt tryk- og sprøjteproces kan det give akrylprodukter en ideel overfladedekorationseffekt. Dette gør, at den har en bred vifte af applikationer, såsom billygter, LED-lys, butiksreklamebannere osv. Disse applikationer kræver høj præcision og fremragende overfladefinish.

Vælg passende akryl råmateriale og størrelse til CNC-bearbejdning
Generelt fremstilles akrylemner ved to metoder: ekstrudering og støbning. Ekstruderingsprocessen bruges til at lave plader, mens støbeprocessen er velegnet til fremstilling af plader og andre typer emner. Normalt er tykkelsen af akryl mellem 1.5 og 25 mm. Ekstruderet akryl har mere restspænding og er derfor mere tilbøjelig til at gå i stykker og er mere skør. Sammenlignet med ekstruderet akryl er støbt akryl mere kemisk resistent og har ingen grater på de afskårne kanter, hvilket betyder glattere kanter. Støbt akryl fås i en række forskellige farver, så støbt akryl er mere velegnet til CNC-bearbejdning.

Før CNC-bearbejdning var akryl et emne i ét stykke, krystalklart og meget hårdt. Derefter er det første trin at bruge laserskæremaskinen til at skære materialet i henhold til 3D-tegningen (foretrækker STEP, IGS eller X_T-format.) eller den størrelse, som kunden kræver, og bruge den fleksible laserstråle til at skære det hårde Akryl uden kontakt, så billetten ikke bliver knust, præcisionen kan nå millimeterniveauet, og snittet er glat.
Vælg det rigtige armatur til CNC-bearbejdning af akryl
Akryl er, på trods af at det er sejt, stadig plastik, og man skal passe på med at klemme lange dele eller store plader langs hele området ved CNC-bearbejdning. Mindre dele kan fastspændes ved hjælp af simple klemmer og skruestik. Normalt vil længere emner limes eller tapes til bordet, men DDPROTOTYPE bruger ofte CNC til at bearbejde akrylplader, og købte et vakuumbord i 2019, så det perfekt kan klemme og frigøre akryl emner, hvilket er et vigtigt grundlag for at sikre nøjagtigheden af de fremstillede akryldele.

Detaljer om CNC bearbejdet akryl
Tilspændingshastighed. I lighed med CNC-bearbejdede PC-dele anvendes der generelt en stabil tilspændingshastighed, og omdrejningstallet er 15,000-18,000 omdrejninger. Dette gøres for at forhindre, at fræseren forbliver for meget i samme position, hvilket genererer varme på grund af den friktion, der genereres under skæreprocessen, og påvirker tolerancerne. Hvis tilspændingshastigheden er for lav, vil spånerne begynde at svejse fast på delen igen, hvilket vil ødelægge akrylens overfladefinish og også påvirke nøjagtigheden.

Vælg det rigtige værktøj. Bearbejdning af akryl med CNC kræver specielle skæreværktøjer og spiraler for at sikre optimal spånfjernelse og dermed optimal præcision. Derudover bør borets topvinkel være 60 grader i stedet for 120 grader på standardbor, hvilket er for bedre spånfjernelse, når man borer i akryl.
Kølevæske. Smeltepunktet for akryl er 130-140 °C (265-285 °F), hvilket er meget lavere end smeltepunktet for glas, så ved CNC-bearbejdning skal temperaturen holdes på et minimum. Derfor afkøles mange akrylplader før bearbejdning. I miljøer med lavere temperaturer er det mere bekvemt at fjerne spåner. En almindelig kølevæske kan også bruges, men der kræves ekstra opmærksomhed. Hvis kølevæsken er olie, skal du sørge for, at den ikke reagerer kemisk med PMMA'en.

Efterbehandlingstjenester
Poleret. Når den nødvendige præcision og form er opnået, skal akrylen stadig poleres for at genskabe den krystalklare klarhed i selve akrylen. Dette gøres normalt ved at bruge et polerværktøj med mindre korn og derefter et linnedhåndklæde med polerpasta. Derudover kan diamantpolering og ildpolering også anvendes. Rækkefølgen er generelt som følger: diamantpolering og derefter ildpolering for at fjerne grater i hjørnerne, hvilket gør akryldelene mere afrundede og glatte; til sidst bruges en kludskive til polering, og efter at polerpastaen er påført kludskiven, kan den poleres op til mere end 95% gennemsigtighed.

Limning. Limning er en meget vigtig proces i CNC-bearbejdning af akryl, som færdiggøres i hånden. På nuværende tidspunkt er erfaringen hos faglærte arbejdere inden for varmbøjning særlig vigtig; limningsprocessen for akrylprodukter skal kontrolleres strengt. Ikke alene skal akrylproduktet limes i henhold til designpositionen på akrylprodukttegningen, men der må heller ikke være klæbning og blæredannelse, utilstrækkelig binding osv. Kvaliteten af akryldele, der har gennemgået en sådan streng kvalitetskontrol, vil være garanteret.

Samling: Samlingen består af at kombinere de forarbejdede akryldele i forskellige former og derefter præsentere et komplet færdigt akrylprodukt.
Fordele ved DDPROTOTYPE
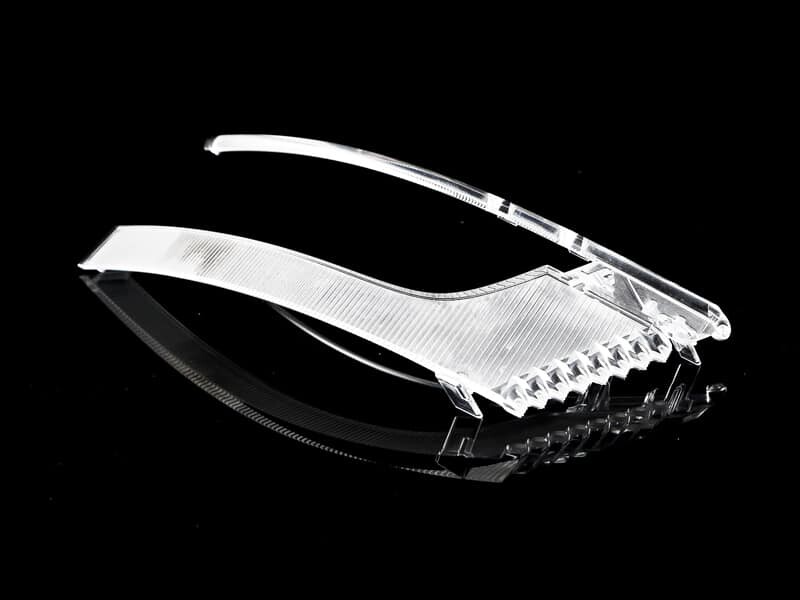
DDPROTOTYPE som en professionel producent af prototypebearbejdning og produktion af små partier, er vi stolte af at fremstille klar akryloptik i plastforarbejdningsindustrien ved hjælp af 3-akset, 4-akset, 5-akset CNC-maskiner fra Japan og USA. For at fortsætte vores stræben efter mere præcis fremstilling bruger vi den nyeste diamantbearbejdningsteknologi. Denne teknik, kaldet SPDM eller SPDT, kan matches med 5-akset mikrofræsning for at producere en række linse- og lyslederdele med enestående optisk kvalitet. Vi vil fortsætte med at forbedre CNC-bearbejdningstjenester og opgradere bearbejdningsudstyr og skæreværktøjer med det formål at behandle tilpassede dele af forskellige komplekse former til kunder. Hvis du har spørgsmål om CNC-bearbejdning af akryl, er du velkommen til at kontakte DDPROTOTYPE for at verificere designet og komme med mulige forslag gratis.


