


Ekspert i hurtig prototyping og hurtig fremstilling
Specialiseret i CNC-bearbejdning, 3D-print, urethanstøbning, hurtig værktøj, sprøjtestøbning, metalstøbning, metalplader og ekstrudering
Følg mig på: 


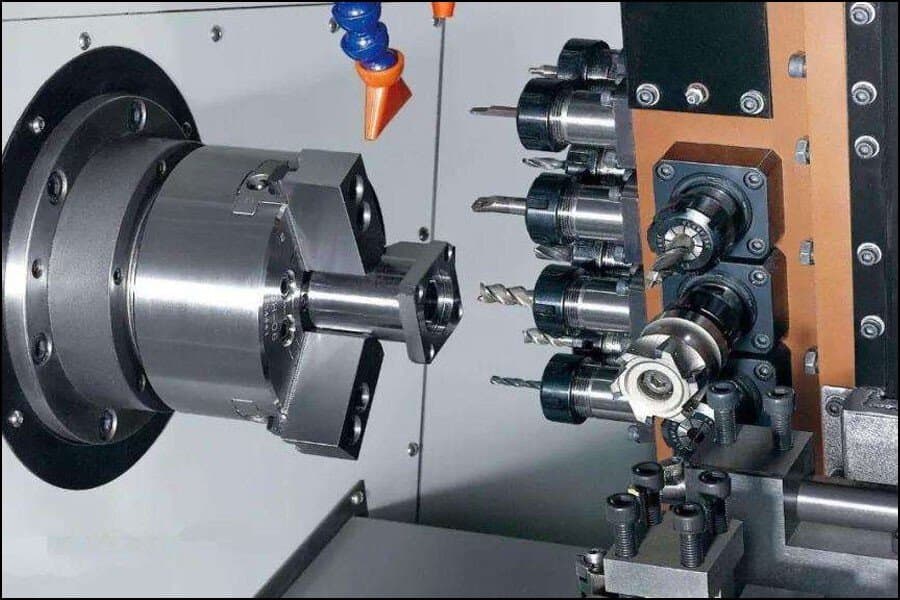
At tale om drejning og fræsning kombineret bearbejdning
Med den kontinuerlige udvikling af numerisk styringsteknologi, computerteknologi, maskinværktøjsteknologi og procesteknologi kan traditionelle forarbejdningskoncepter ikke længere opfylde folks krav til forarbejdningshastighed, effektivitet og præcision. I denne sammenhæng opstod kompositbehandlingsteknologi. Generelt refererer sammensat behandling til den generelle betegnelse for behandlingsteknologier, der kan fuldføre forskellige processer eller forskellige procesmetoder på ét procesudstyr.
Den nuværende sammensatte bearbejdningsteknologi er hovedsageligt manifesteret i to forskellige typer, den ene er sammensætningen af forskellige behandlingsmetoder baseret på energi eller bevægelsestilstand; den anden er baseret på princippet om proceskoncentration og fokuserer hovedsageligt på mekanisk procesteknologi. Sammensatte bearbejdning af drejefræsning er en af de hurtigst voksende bearbejdningsmetoder på dette område i de senere år.
De nuværende dele af luftfartsprodukter er kendetegnet ved flere varianter og små partier, kompliceret proces, og den overordnede tyndvæggede struktur og vanskelige at bearbejde materialer er meget udbredt. Derfor er lange fremstillingscyklusser, stor materialefjernelse, lav forarbejdningseffektivitet og forarbejdningsdeformation almindelige i fremstillingsprocessen. Venter seriøst på flaskehalsen.

For at forbedre forarbejdningseffektiviteten og forarbejdningsnøjagtigheden af komplekse luftfartsprodukter har håndværkere søgt mere effektive og præcise behandlingsmetoder. Fremkomsten af bearbejdningsudstyr til drejning-fræsning giver en effektiv løsning til at forbedre bearbejdningsnøjagtigheden og effektiviteten af luftfartsdele.
Sammenlignet med konventionel numerisk kontrolbehandlingsteknologi manifesteres de fremragende fordele ved sammensat behandling hovedsageligt i følgende aspekter.
(a) Forkort produktfremstillingsproceskæden og forbedre produktionseffektiviteten.
Drejefræsning kombineret forarbejdning kan fuldføre alle eller de fleste af forarbejdningsprocedurerne i én fastspænding, hvilket i høj grad forkorter produktfremstillingsproceskæden. På denne måde reduceres på den ene side produktionshjælpetiden forårsaget af ændringen af fastspænding, og samtidig reduceres fremstillingscyklussen og ventetiden for armaturet, og produktionseffektiviteten kan forbedres væsentligt.

(b) Reducer antallet af fastspændinger og forbedre bearbejdningsnøjagtigheden.
Reduktionen i antallet af kortinstallationer undgår akkumulering af fejl forårsaget af konvertering af positioneringsdatums. Samtidig har det meste af det nuværende behandlingsudstyr til drejning-fræsning sammensat funktionen af online-detektering, som kan realisere on-site detektering og præcisionskontrol af nøgledata i fremstillingsprocessen og derved forbedre behandlingsnøjagtigheden af produkter.

(c) Reducer gulvplads og reducer produktionsomkostninger.
Selvom enhedsprisen for drejning-fræseblandingsbehandlingsudstyr er relativt høj, på grund af afkortningen af fremstillingsproceskæden og reduktionen af udstyr, der kræves til produktet, samt reduktionen af antallet af inventar, værkstedsgulvplads og udstyr vedligeholdelsesomkostninger, de samlede anlægsaktiver kan effektivt reduceres. Udgifterne til investeringer, produktion og drift.

Nøgleteknologien til sammensat bearbejdning
Selvom kompositbearbejdning har fordele, der ikke kan sammenlignes med konventionel enkeltbearbejdning, er udnyttelsesgraden af drejning-fræsning kompositbearbejdning i området inden for luftfartsfremstilling faktisk ikke blevet udnyttet fuldt ud. Hovedårsagen er, at anvendelsestiden for drejning-fræsning af kompositbearbejdning inden for luftfartsfremstilling stadig er relativt kort, og drejning-fræsning kompositbearbejdningsteknologi, numerisk styringsprogrammeringsteknologi, efterbearbejdning og simuleringsteknologi egnet til de strukturelle egenskaber af luftfartsdele er stadig i udforskningsstadiet.
For at give fuld spil til udførelsen af drejning-fræsning kompositbehandlingsudstyr og forbedre forarbejdningseffektiviteten og præcisionen af produkter, er det nødvendigt at overvinde og løse ovenstående nøglefundamenter og realisere integrerede applikationer.
1. Teknologi til CNC-drejning og fræsning kombineret bearbejdning
Til forskel fra konventionelt bearbejdningsudstyr svarer et drejningsfræse-bearbejdningscenter faktisk til en produktionslinje. Hvordan man formulerer en rimelig procesrute, fastspændingsmetode og vælger et rimeligt værktøj i henhold til delens proceskarakteristika og procesegenskaberne for drejningsfræsningssammensætningen er nøglen til at realisere effektiv præcisionsbearbejdning.
Proceskoncentration er det mest karakteristiske teknologiske træk ved kompositbearbejdning. Derfor er en videnskabelig og rimelig procesrute nøglefaktoren for at forbedre effektiviteten og præcisionen af drejning og fræsning af sammensat bearbejdning.
Tag S192F CNC-fræse- og drejebearbejdningscentret fra Swiss Baomei Company som eksempel. Dette maskinværktøj har funktioner som femakset fræsning, drejning, boring, savning og automatisk fremføring.

Stærk fremadrettet, højhastighedsinterpolation og andre funktioner, specielt velegnet til højhastigheds præcisionsbearbejdning af aksler, roterende dele og andre dele. Ved bearbejdning af flyvehjul har dette bearbejdningscenter enestående fordele.
Når stangen bruges som løbehjulsråemne, bruger den konventionelle løbehjulsbearbejdningsrute først CNC-drejebænken til at dreje den ydre kontur af løbehjulet og afslutter derefter benchmarken; anvender på dette grundlag det femaksede CNC-bearbejdningscenter til slidsning, skrubning og halvfinish samt efterbehandling af profil og nav; til sidst udføres hulbearbejdningen på et 5-akset bearbejdningscenter eller boreudstyr.
S192F fræse- og drejebearbejdningscentret kan dog ikke blot udføre al bearbejdning af de ovennævnte processer ved hjælp af engangsfastspænding, men også udføre batchbearbejdning af impeller ved hjælp af savning og automatisk fremføring, når der anvendes stangmaterialer. Hele processen kan udføres uden manuel indgriben.
Alt sammen gjort automatisk. Indstillingen af procesruten kan udføres på følgende måde: hovedakslen klemmer stangmaterialet → groft drejning af løbehjulets ydre kontur → færdiggørelse af den ydre kontur → femakset fræsning og slidsning → grovbearbejdning af løberen → semi -finishing of runner→finishing of runner→boring Hul→Opspænding af bagspindel→Drejning af løbehjulets bundplan→Boring.

Det kan ses, at hele pumpehjulsbearbejdningsprocessen kan afsluttes i én fastspænding, og bearbejdningseffektiviteten og præcisionen kan forbedres betydeligt.
For cnc-dreje-fræsningsbearbejdningscentret med dobbelt revolverhoved har udstyret med dobbelt revolver et dobbelt-kanal kontrolsystem, de øvre og nedre tårne kan styres separat, og den synkrone bearbejdning kan realiseres gennem synkroniseringserklæringen i koden.
For at give fuldt spil til bearbejdningsevnen af udstyret, kan den samtidige drift af flere processer af dele realiseres gennem den synkrone drift af de dobbelte værktøjsholdere under forudsætning af, at bearbejdningsforholdene tillader det.
Gennem den synkrone indstilling af de øvre og nedre værktøjsholdere kan den grove boring af det indre hul fuldendes, mens formen skrues op, og derved forbedre bearbejdningseffektiviteten yderligere. Gennem den synkrone bevægelse af de øvre og nedre værktøjsholdere afsluttes en række hulbearbejdning, hvilket ikke kun forbedrer bearbejdningseffektiviteten, men også reducerer indflydelsen af emnedeformation ved at forskyde borehullets aksiale kraft. For at realisere denne funktion er det nødvendigt at udføre systematisk og dybdegående forskning i procesplanen i det tidlige stadie af procesdesign, bestemme den serielle og parallelle sekvens af procesruten og realisere ovenstående funktioner gennem en rimelig kombination af bearbejdningsprogrammer.
2. CNC-programmeringsteknologi til drejning og fræsning af sammensat bearbejdning
Udviklingen af drejningsfræseblandings-bearbejdningsteknologi stiller også højere krav til NC-programmeringsteknologi, som også er et flaskehalsled, der begrænser drejningsfræseblandingsbearbejdningsudstyr i faktisk produktion og anvendelse.
På grund af den korte anvendelsestid for drejefræsning af kompositbearbejdning i den faktiske produktion, er det i mangel af professionelle kompositbearbejdningsløsninger normalt at bruge CAM-software til generelle formål til at planlægge en del af bearbejdningsprogrammet, og derefter integrerer håndværkeren manuelt program til at opfylde kravene til kompositbearbejdningsmaskiner til bearbejdningsprogrammer.

Denne løsning stiller meget høje krav til håndværkere. Sammenlignet med den traditionelle NC-programmeringsteknologi afspejles programmeringsvanskelighederne ved drejning og fræsning af sammensat bearbejdning hovedsageligt i følgende aspekter.
(a) Der er mange slags håndværk. For håndværkere skal de ikke kun være i stand til at mestre programmeringsmetoderne for forskellige bearbejdningsmetoder såsom CNC-drejning, flerakset fræsning og boring, men de skal også præcist definere sammenhængen mellem processer og måden at fremføre og trække værktøjer på. Derfor er det, når du udfører NC-programmering, nødvendigt at have en intuitiv forståelse af procesmodellen og fordelingen af bearbejdningsgodtgørelsen efter den aktuelle proces er afsluttet, for at lette programmeringen af den næste proces og indstillingen af fremrykningen og retræte værktøjer.

(b) Sekvensen af seriel og parallel i programmeringsprocessen skal bestemmes i nøje overensstemmelse med procesruten. Mange dele kan bearbejdes fra råmaterialer til færdige produkter, når de bearbejdes på drejningsfræsemassebearbejdningscentret, så resultaterne af bearbejdningsprogrammet skal være i overensstemmelse med procesruten. Samtidig skal flerkanals parallel bearbejdning også overvejes omfattende i processen med NC-bearbejdningsprogrammering. Det kan ses, at for at opnå en effektiv sammensat bearbejdning, bør der udvikles en integreret procesløsning af proces-programmering-simulering.

(c) Den nuværende generelle CAM-software understøtter ikke nogle funktioner til drejningsfræsning af sammensatte bearbejdning. Sammenlignet med konventionel bearbejdning af enkeltudstyr er værktøjsmaskinernes bevægelse og bearbejdningsfunktioner ved drejning og fræsning af sammensat bearbejdning meget mere kompliceret. Den nuværende generelle CAM-software er ikke nok til fuldt ud at understøtte programmeringen af disse avancerede funktioner, såsom online måling, savning, automatisk fodring, tailstock-kontrol osv. Derfor har de programmer, der er kompileret af generel CAM-software stadig brug for en masse manuel eller interaktive metoder, før de kan anvendes til automatisk drejning og fræsebearbejdning.
(d) Integration af bearbejdningsprocedurer. På nuværende tidspunkt er NC-programmerne, der er kompileret af den generelle CAM-software, uafhængige af hinanden. For at realisere den komplekse automatiske komplet bearbejdning såsom drejning og fræsning, er det nødvendigt at integrere og integrere disse uafhængige bearbejdningsprogrammer. Denne integration skal styres af delenes procesrute, først bestemme hvilke programmer der er parallelle, og derefter bestemme bearbejdningssekvensen for forskellige procesmetoder, og give nøjagtigt værktøjsskift, udskiftning af klemme, nulpunktkonvertering og instruktioner til fremføring og tilbagetrækning af værktøj vent .

Det kan ses, at det er meget vanskeligt at kompilere NC-programmer til drejning-fræsning kombineret bearbejdning, og den nuværende generelle CAM-software har stadig mange fejl og mangler ved drejning-fræsning kombineret bearbejdning. For at afhjælpe disse mangler er det en mere realistisk løsning at udvikle et specielt programmeringssystem, der er egnet til produktteknologi og sammensat bearbejdningsudstyr på basis af den eksisterende generelle CAD/CAM-software. På den ene side reducerer det den gentagne investering i softwarekøb, og samtidig kan den undgå defekter som ugenanvendelig procesviden og kompliceret bemanding forårsaget af uensartede programmeringsplatforme.
3. Efterbearbejdningsteknologi til bearbejdning af drej-fræsning sammensatte
Svarende til NC-programmeringsteknologien, på grund af den komplekse procesmetode og mange bevægelige dele, stiller den kombinerede drejningsfræsning højere krav til den nuværende efterbearbejdningssoftware og -teknologi. Sammenlignet med konventionelt CNC-udstyr afspejles vanskelighederne ved dets efterbearbejdning hovedsageligt i følgende aspekter.
(a) Forbindelsesbevægelsen mellem forskellige processer kræver streng nøjagtighed. På grund af den brede vifte af bearbejdningsteknikker, der udføres på drejnings-fræseblandingsudstyret, skal den automatiske omskiftning af bearbejdningsmetoder, værktøjer og bevægelige dele afsluttes rettidigt og nøjagtigt efter den aktuelle proces er afsluttet for at sikre korrektheden og sikkerheden af bearbejdningsprocessen.

For at nå dette mål er det på den ene side nødvendigt at indstille en rimelig måde at fremføre og trække værktøjet tilbage på og tidspunktet for automatisk værktøjsskift, kølevæske til og fra, og endnu vigtigere er det nødvendigt at indstille positionen af andre ikke-bevægelige dele ved bearbejdning af den aktuelle proces . Kun på denne måde kan kollisionen mellem de bevægelige dele og ikke-bevægelige dele af værktøjsmaskinen under værktøjsskift og bearbejdning undgås, og bearbejdningsprocessen kan sikres at være sikker og stabil.
(b) Det er nødvendigt automatisk at bedømme processekvensen og NC-programmet. På grund af den relativt lange procesrute i sammensat bearbejdning er det ikke kun ineffektivt, men også udsat for fejl at stole på manuel organisering og integration af efterudfyldte NC-koder. Den ideelle løsning er automatisk at kunne bestemme bearbejdningsrækkefølgen og procesmetoden i værktøjspositionsfilen under efterbearbejdningen, og automatisk vedligeholde den i NC-koden, efter at efterbearbejdningen er afsluttet.

Af denne grund skal værktøjspositionsfilinformationen efter afsluttet NC-programmering ikke kun indeholde den tilsvarende procesmetode og værktøjspositionsinformation, men skal også indeholde den tilsvarende bearbejdningssekvens, type og nummer på det anvendte værktøj, således at det kan bearbejdes i efterbearbejdningsprocessen. Opnå automatisk bestemmelse af procesrækkefølge, procesmetode og værktøj.
(c) Efterbearbejdningsteknologi med forskellige bearbejdningsmetoder. Efterbearbejdningsprogrammet for drejefræsning kombineret bearbejdning kræver ikke kun efterbearbejdning af flerakset CNC-fræsning, drejning og boring, men også funktionerne savning, automatisk fremføring, tailstock-kontrol og programcykluskald. Efterbearbejdningsalgoritmen for fræsning af sammensat bearbejdning omfatter grundlæggende efterbearbejdningsmetoderne for alle typer af eksisterende CNC-bearbejdningsprocesser, og den skal også kunne opnå problemfri integration og bevægelsesforbindelse mellem forskellige bearbejdningsmetoder.

(c) Gør fuld brug af kontrolsystemets avancerede funktioner. På nuværende tidspunkt er de CNC-systemer, der bruges til drejning og fræsning af sammensatte bearbejdningscentre, alle meget avancerede styresystemer, såsom FANUC 31i-systemet, der bruges af Baomei S192FT, og SINUMERIK840D-systemet, der bruges af WFL 150.
De fleste af disse avancerede styresystemer har avancerede funktioner såsom automatisk fremføringsoptimering, værktøjsvektorudjævning, super fremadskuende og højhastighedsinterpolation med høj præcision. Derfor er det nødvendigt at afspejle funktionerne i disse avancerede CNC-systemer i den passende position i bearbejdningskoden, der er afsluttet i efterbearbejdningsstadiet, for at realisere den fulde udnyttelse af ydeevnen af bearbejdningsudstyret til drejning-fræsning.
(d) bearbejdning og opkald af ikke-skærende funktioner. Ud over skærefunktionerne såsom drejning, fræsning, boring og boring, har den sammensatte bearbejdningsmaskine også ikke-skærende funktioner, der kræves til overgangen mellem forskellige processer, såsom automatisk fremføring, aflæsning, spindel docking, tailstock kontrol osv. .

I efterbearbejdningen skal disse funktioner kaldes som et fælles modul for programmet, og rækkefølgen og tidspunktet for opkaldet skal bestemmes i henhold til procesruten. Disse funktioner er ikke tilgængelige i den nuværende efterbearbejdningssoftware.
4. Simuleringsteknologi for drejning og fræsning af sammensat bearbejdning
På grund af de mange bevægelige dele og komplekse funktioner ved drej-fræsning sammensatte bearbejdning, er bearbejdningssimuleringen, efter at programmeringen er afsluttet, særlig vigtig. På grund af det faktum, at drej-fræsning kompositbearbejdning af mit lands luftfartsfabrikker er blevet sat i virkelige produktion i kort tid, er der ingen moden simuleringsapplikationsteknologi på nuværende tidspunkt. Derfor verificerer og optimerer de fleste producenter programmet gennem prøveskæringsbearbejdning, hvilket fører til lange procesforberedelsescyklusser og udvikling. Høj risiko og bearbejdningsomkostninger.
For at forbedre applikationsniveauet og programmeringseffektiviteten af drejningsfræsning sammensat bearbejdning, er det nødvendigt kraftigt at fremme anvendelsen af simuleringsteknologi. På nuværende tidspunkt omfatter softwaren, der bruges til simulering af drejning og fræsning kombineret bearbejdning, hovedsageligt TopSolid, Gibbs, osv., men disse software er generelt dyre, og introduktionen af mit lands luftfartsproduktionsfelt er sjældent. Faktisk kan simuleringen af dreje-fræsning kombineret bearbejdning også realiseres ved hjælp af nuværende CNC-bearbejdningssimuleringssoftware til generelle formål ( såsom Vericut, NCSimul, etc.), i henhold til strukturen, bevægelseskarakteristika, specielle funktioner og CNC-system for drejning-fræsning kombineret bearbejdningsudstyr, gennem tilpasning og makro Funktionsudvikling realiserer bevægelsessimuleringen af bearbejdningsprocessen.

Brugen af generel CNC-bearbejdningssimuleringssoftware til at realisere simuleringen af drejefræsning kombineret bearbejdning kræver etablering af et relativt reelt maskinværktøjsmiljø i simuleringssystemet først, og fokus er på etableringen af det relative bevægelsesforhold og geometriske positionsforhold mellem de bevægelige dele af værktøjsmaskinen.
Opret på dette grundlag værktøjsbiblioteket og tilsvarende værktøjsnumre, der anvendes i bearbejdningsprocessen. Konfigurer derefter det numeriske styringssystem for maskinværktøjsudstyret og bearbejdningsbenchmark for det numeriske kontrolprogram, og indlæs den efterudfyldte NC-kode i simuleringssystemet, og derefter kan simuleringsarbejdet af bearbejdningsprocessen udføres. Til forskel fra konventionel NC-bearbejdning skal nogle funktioner (såsom flerkanalsbearbejdning, tailstock-kontrol osv.) fuldføres gennem udvikling og tilpasning af makrofunktioner.

Anvendelsesmuligheder og udviklingsforslag af drejning og fræsning af kompositbearbejdningsteknologi
I de senere år er centre for drejning og fræsning af sammensatte bearbejdninger blevet introduceret i mit lands fly-, flymotor- og tilbehørsfabrikker og andre luftfartsproducenter. Udstyrstyperne fokuserer hovedsageligt på produkterne fra det østrigske WFL-selskabs drejningsmasse-serieprodukter og det schweiziske Baomei-firmas bearbejdningscenter for fræsning og drejning.
Men på grund af den korte tid i praktisk anvendelse er der generelt mangel på moden bearbejdningsteknologi, programmeringsmetoder og efterbearbejdningstekniske midler, der er kompatible med produktproceskarakteristika og udstyrsproceskarakteristika. Derfor er det aktuelt introducerede udstyr til drejningsfræsning sammensat bearbejdning grundlæggende på et relativt lavt driftsniveau.
De vigtigste problemer i fremstillingsprocessen af luftfartsprodukter fremhæves i den lange procesrute, komplekse proces, lav bearbejdningseffektivitet, alvorlig bearbejdningsdeformation og høje bearbejdningsomkostninger. Drejefræsning af kompositbearbejdning har en meget bred anvendelse i både flyproduktion og motorfremstilling. udviklingsrum.

For eksempel skal fræseprocessen af den overordnede ramme af flykroppen normalt gennemgå blanking/emneforberedelse, datumbearbejdning, grovbearbejdning indre form, råbearbejdningsform, efterbehandlingsdatum, halvfinish og efterbehandling af indre form, semi-finishing
Snesevis af processer, såsom efterbehandling og efterbehandling af form, hulbearbejdning, montørbeklædning, test osv., kan afsluttes med flere vendinger og fastspændinger.
På nuværende tidspunkt bruger den overordnede blisk-bearbejdning inden for flymotorer også integrerede smedeemner, som kun kan afsluttes efter snesevis af processer såsom drejning og fræsning, fræsning, polering, overfladebehandling og forstærkning og fejldetektion.
Disse dele har ofte en lang fremstillingscyklus, og maskintiden når normalt op på hundredvis af timer, og der kræves mange forskellige typer CNC-værktøjsmaskiner og et stort antal armaturer, værktøjer, måleværktøjer osv. i bearbejdningsprocessen. Hertil kommer, at den gentagne udskiftning af fastspænding ikke kun forårsager, at ventetiden i delfremstillingsprocessen er for lang, hvilket påvirker produktionscyklussen, men forårsager også ophobning af klemfejl, hvilket påvirker dimensionsnøjagtigheden og bearbejdningsresultaterne af delene. .

Den kombinerede dreje- og fræsebearbejdning kan realisere alle eller de fleste af processerne for de ovennævnte typiske luftfartsdele gennem én fastspænding, hvilket giver en ny måde til effektiv og præcis bearbejdning af komplekse luftfartsdele.
Dens anvendelsesfordele afspejles hovedsageligt i følgende aspekter:
(a) Antallet af spændetider er væsentligt reduceret, hvilket forbedrer bearbejdningseffektiviteten og eliminerer fejl forårsaget af ændringer i værktøjsmaskiner og spændemetoder.
(b) Processen er mere koncentreret, hvilket kan forkorte bearbejdningsproceskæden betydeligt, reducere ventetiden og maskinens manglende arbejdstid.
(c) Ud fra den forudsætning, at positioneringstilstanden ikke ændres, skal du realisere bearbejdningsprocessen for forskellige bearbejdningsmetoder såsom drejning, fræsning, boring osv., reducere antallet af armaturer og sikre konsistensen af dimensionsnøjagtighed.
(d) Det meste af den nuværende drejning-fræsning kompositbearbejdning har funktionen af online måling, som kan bruges til at måle bearbejdningsresultaterne i processen og mellem processer in situ, for at realisere præcisionsstyringen af hele bearbejdningsprocessen. Det kan ses, at disse fordele ved drejning-fræsning sammensat bearbejdningsudstyr effektivt kan kompensere for manglerne i den nuværende fremstillingsproces af luftfartskomplekse dele og kan forbedre bearbejdningsnøjagtigheden og effektiviteten af produkter betydeligt.
For at give fuld spild til bearbejdningseffektiviteten af avanceret kompositbearbejdningsudstyr og yderligere forbedre produktionseffektiviteten og kvaliteten af luftfartsprodukter, er det presserende at udføre følgende aspekter af arbejdet.
(a) Udfør i kombination med de teknologiske egenskaber ved dele af luftfartsprodukter dybdegående forskning i den kompositbearbejdningsteknologi, der er kompatibel med den, herunder formulering af procesruter, rimeligt udvalg af fastspændingsmetoder, værktøjer, køle- og skæreparametre , etc.
(b) I henhold til bevægelsesstrukturen af sammensat bearbejdningsudstyr og produkternes proceskarakteristika, udvikle og tilpasse tilsvarende CNC-programmering, efterbearbejdning, skæresimulering og andre systemer for at danne en integreret løsning af proces-programmering-post-simulering og reducere sammensatte bearbejdningskrav til håndværkere.
(c) Formprocesspecifikationer. Ved at kombinere den proceserfaring, der er akkumuleret i simulering, prøveskæring og faktisk produktion, dannes en størknet processpecifikation, der er egnet til drejefræsning af kompositbearbejdning, for at guide den efterfølgende bearbejdning af andre dele.
(d) Vær opmærksom på at dyrke talenter. Kompositbearbejdningsudstyr er repræsentanten for banebrydende teknologi inden for mekanisk bearbejdning i øjeblikket. Både procesforberedelse og drift og vedligeholdelse er mere kompliceret end konventionelt udstyr. Et R&D-team på højt niveau er nøglen til at opnå sund og effektiv drift af udstyr.
Konklusion
Det nuværende udstyr til sammensat bearbejdning udvikler sig i retning af større procesområde, højere effektivitet, storskala og modularisering. Området for fremstilling af flyprodukter har altid været et vigtigt stadium for avanceret fremstillingsteknologi til at spille en rolle.
Med accelerationen af opgraderingen af luftfartsprodukter vil maskinbearbejdningsudstyr med spredte processer gradvist blive erstattet af fleksibelt automatiseringsudstyr med centraliserede processer. Bredere udviklings- og applikationsrum.


