
Vinnige prototipering en vinnige vervaardigingsdeskundige
Spesialiseer in CNC-bewerking, 3D-drukwerk, uretaangietwerk, vinnige gereedskap, spuitgiet, metaalgietwerk, plaatmetaal en ekstrusie
Volg my op: 


Die oppervlakruwheid van CNC-bewerkte dele
CNC-bewerking kan die onderdeel met streng toleransievereistes en fyn dele van verskeie metale of plastiek vervaardig, en is een van die beste bewerkingsmetodes vir pasgemaakte onderdele en prototipe-produksie. Tydens CNC-bewerking word rou materiaal selektief en presies verwyder om die onderdeel te produseer wat die finale vorm benader. Hierdie bewerkingsproses word ook algemeen na verwys as subtraktiewe vervaardiging. Aangesien die CNC-snygereedskap voortdurend rou materiaal tydens bewerking verwyder, sal sigbare snygereedskapmerke op die oppervlak van die onderdeel geskep word. Vir die definisie van afwerking van hierdie snygereedskapmerke, noem ons dit die oppervlakruheid van CNC-bewerkte onderdele en verdeel dit in verskeie ruheidgrade.
Wat is oppervlakruwheid en wat het dit veroorsaak
Die oppervlak van die dele na CNC gemasjineer, dit lyk baie glad, maar dit voel ongelyk as dit met die hand aangeraak word. In die daaglikse lewe is mense dikwels gewoond daaraan om dit "oppervlakafwerking" te noem. Trouens, die internasionale verenigde standaard noem dit "oppervlakgrofheid". Oppervlakruwheid verwys na die klein spasiëring en die ongelykheid van klein pieke en valleie wat die gemasjineerde oppervlak het. Die afstand (golfafstand) tussen die twee golfkruine of twee golftroë is baie klein (onder 1 mm), wat aan die mikroskopiese geometriese vormherkenningsfout behoort. En die waarde van oppervlakruwheid is kleiner, hoe gladder van die oppervlak.

Oppervlakgrofheid word gewoonlik gevorm deur die verwerkingsmetode wat gebruik word en ander faktore, soos die wrywing tussen die werktuig en die oppervlak van die onderdeel tydens bewerking, die plastiese vervorming van die oppervlakmetaal wanneer die skyfies geskei word, en die hoëfrekwensievibrasie in bewerkingsproses. As gevolg van verskillende verwerkingsmetodes en werkstukmateriale, verskil die diepte, digtheid, vorm en tekstuur van die snygereedskapmerke wat op die bewerkte oppervlak gelaat word.
Die uitwerking van oppervlakruwheid op dele
Oppervlakgrofheid is nou verwant aan die bypassende eienskappe, slytweerstand, moegheidssterkte, kontakstyfheid, vibrasie en geraas van meganiese onderdele, en het 'n belangrike impak op die lewensduur en betroubaarheid van meganiese produkte. Die onderdeel na CNC-bewerking, en die oppervlak van die onderdeel sal fyn bewerkingsmerke laat, en hoe kleiner die oppervlakruwheid, hoe gladder die oppervlak. Die spesifieke invloed van oppervlakruwheid op dele kan na die volgende punte verwys word.

1, Oppervlakgrofheid beïnvloed die slytweerstand van die onderdele. Hoe growwer die oppervlak, hoe kleiner die effektiewe kontakarea tussen die paringsoppervlaktes, hoe groter is die druk en hoe vinniger die slytasie.
2、 Oppervlakgrofheid beïnvloed die stabiliteit van die paseienskappe. Vir klaring pas, hoe growwer die oppervlak is, hoe makliker is dit om te dra, sodat die klaring geleidelik toeneem tydens die werksproses; vir interferensiepassing, as gevolg van die afplatting van mikroskopiese pieke tydens samestelling, word die werklike effektiewe interferensie verminder, die verbindingssterkte word verminder.
3、 Oppervlakgrofheid beïnvloed die moegheidssterkte van die onderdeel. Daar is groot golfvalleie op die oppervlak van ruwe dele, wat sensitief is vir spanningskonsentrasie soos skerp hoekkepe en krake, wat dus die moegheidssterkte van die dele beïnvloed.
4、 Oppervlakgrofheid beïnvloed die korrosiebestandheid van die onderdeel. Die growwe oppervlak is maklik vir korrosiewe gas of vloeistof om deur die klein valleie op die oppervlak in die binneste metaallaag binne te dring, wat oppervlakkorrosie veroorsaak.
5、 Oppervlakgrofheid beïnvloed die seëlprestasie van die onderdeel. Ruwe oppervlaktes kan nie styf gepas word nie, en gas of vloeistof lek deur die gapings tussen die kontakvlakke.
6、 Oppervlakgrofheid beïnvloed die kontakstyfheid van 'n onderdeel. Kontakstyfheid is die vermoë van die gewrigsoppervlak van 'n onderdeel om kontakvervorming onder die werking van eksterne krag te weerstaan. Die styfheid van die masjien word grootliks bepaal deur die kontakstyfheid tussen die verskillende dele.
7、 Oppervlakgrofheid beïnvloed die meetakkuraatheid van die onderdele. Die oppervlakruwheid van die gemete oppervlak van die onderdeel en die meetoppervlak van die meetinstrument sal die akkuraatheid van die meting direk beïnvloed, veral tydens presiese meting.
Daarbenewens sal die oppervlakruwheid wisselende grade van invloed hê op die deklaag, termiese geleidingsvermoë en kontakweerstand van dele, reflektiwiteit en stralingsprestasie, weerstand teen vloeistof- en gasvloei, en stroomvloei op die geleieroppervlak.

Graadstandaard en keuse van oppervlakruwheid
Die oppervlakruheid van CNC-bewerkte onderdele is nie 'n toevallige waarde nie, want die oppervlakruheid is beheerbaar en hoef slegs vooraf ingestel te word voor bewerking. Maar gewoonlik het baie onderdele nie gespesifiseerde oppervlakruheidvereistes nie, tensy hulle in spesifieke industrieë is, soos sommige roterende onderdele, vibrasietonele, mediese inplantings en so aan.
Verskillende toepassingsvelde vereis verskillende oppervlakruwheid. Hoe om 'n oppervlakruwheidswaarde vir jou deel te kies, die eerste ding wat ons moet oorweeg, is dat die oppervlak van die onderdeel nie net aan die funksionele vereistes moet voldoen nie, maar ook die ekonomiese rasionaliteit moet oorweeg. Die spesifieke seleksie kan deur analogie bepaal word met verwysing na die bestaande soortgelyke onderdele-tekeninge. Op die uitgangspunt om aan die funksionele vereistes van die onderdeel te voldoen, moet 'n groter oppervlakruwheidsparameterwaarde soveel as moontlik gekies word om die CNC-bewerkingskoste te verminder. Oor die algemeen stel die werkoppervlak, paringsoppervlak, seëloppervlak, wrywingoppervlak met hoë bewegingspoed en hoë eenheidsdruk van die dele hoë vereistes vir die gladheid en gladheid van die oppervlak, en die parameterwaarde moet kleiner wees. Vir nie-werkende oppervlaktes, nie-ooreenstemmende oppervlaktes en oppervlaktes met lae dimensionele akkuraatheid, kan die parameterwaardes groter wees om bewerkingskoste te verminder.

Volgens die ISO2632/1-1975 bewerking grofheid standaard, by DDPROTOTYPE CNC bewerking winkel, vervaardig ons hoë kwaliteit onderdele vir kliënte volgens die volgende vier oppervlak grofheid parameter waardes.
Ra=3.2 um. Dit is die standaard oppervlakafwerking vir CNC-bewerkte onderdele en is geskik vir die meeste onderdele. Die oppervlak van die onderdeel met Ra3.2um is baie glad, maar die snymerke kan steeds gesien word, wat geskik is vir die toneel onder vibrasie, las en hoë spanning.
Ra=1.6 um. Hierdie graad het 'n relatiewe goeie oppervlakruheid, bewerk onder die gestelde toestande, maar effense snymerke kan steeds gesien word. Onderdele in hierdie graad kan nou saam met ander komponente pas en is geskik vir stadig bewegende en ligbelaste scenario's, nie vir vinnige rotasie of erge vibrasie nie. As ons aluminium 6061 as voorbeeld neem, is die vervaardigingskoste van Ra1.6um ongeveer 5% hoër as dié van Ra3.2, en dit neem toe met die kompleksiteit van die onderdele.
Ra=0.8 um. Dit is 'n hoë vlak van oppervlakruheid wat onder streng beheerde toestande vervaardig moet word en is makliker om te vervaardig met silindriese, senterlose of oppervlakslypmasjiene. Onderdele in hierdie klas word tipies gebruik in scenario's met ligte laste of ongereelde beweging. As ons aluminium 6061 as voorbeeld neem, is die vervaardigingskoste van Ra0.8um ongeveer 10% hoër as dié van Ra3.2, en dit neem toe met die kompleksiteit van die onderdele.
Ra=0.4 um. Hierdie graad is die hoogste kwaliteit oppervlakafwerking. Onderdele van hierdie graad benodig gewoonlik diamantpolering of -slyp. Vir baie gladde tonele is dit nodig om Ra0.4um te kies, soos die binnewand van laers of mediese inplantings. As ons aluminium 6061 as voorbeeld neem, is die vervaardigingskoste van Ra0.4um ongeveer 15% hoër as dié van Ra3.2, en dit neem toe met die kompleksiteit van die onderdele.

Algemene probleme vir oppervlakruwheid
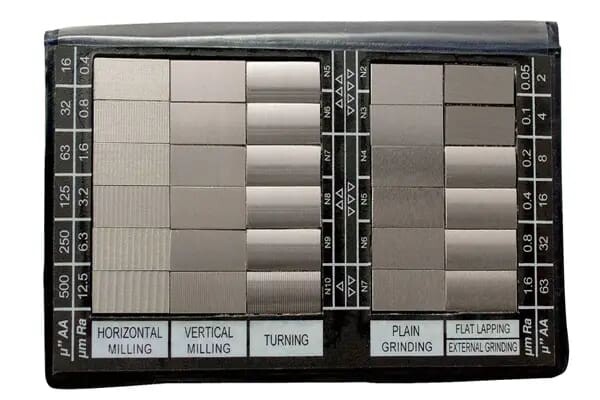
Evaluering en meting van oppervlakruheid. Die evaluering van ruheid word hoofsaaklik verdeel in kwalitatiewe en kwantitatiewe evalueringsmetodes. Die kwalitatiewe evaluering is om die oppervlak wat gemeet moet word te vergelyk met die bekende oppervlakruheid-vergelykingsmonsters, en om die graad daarvan te beoordeel deur visuele inspeksie of deur middel van 'n mikroskoop; Kwantitatiewe evaluering is om die hoofparameters van die ruheid van die gemete oppervlak te meet deur middel van 'n paar meetmetodes en ooreenstemmende instrumente. Hierdie parameters is Ra, Rq, Rz, Ry. Tans sluit die algemeen gebruikte oppervlakruheid-metingsmetodes hoofsaaklik die monstervergelykingsmetode, ligseksiemetode, interferensiemetode, stylusmetode en so aan in.
Die betekenis van oppervlakruheidparameters Ra, Rq, Rz, Ry. Ra is die rekenkundige gemiddelde afwyking van die kontoer: die rekenkundige gemiddelde van die som van die absolute waardes van die gemete kontoerafwyking binne die monsternemingslengte. Rq is die wortelgemiddelde kwadraatafwyking van die kontoer: die wortelgemiddelde kwadraatwaarde van die kontoerverskuiwing binne die monsternemingslengte. Rz is die 10-punt hoogte van mikroruheid: die som van die gemiddelde van die 5 grootste profielpiekhoogtes en die 5 grootste profieldaldieptes binne die monsternemingslengte. Ry is die maksimum hoogte van die profiel: die maksimum afstand tussen die pieklyn van die profiel en die middellyn van die profieldal binne die monsternemingslengte.
Faktore wat oppervlakruheid beïnvloed. Daar is baie faktore wat die oppervlakruheid van die onderdele beïnvloed, waaronder die grootste faktore snyspoed, snydiepte, snyhoeveelheid, gereedskapgeometriehoek, snygereedskapvibrasie, hardheid van verwerkte materiaal, werkstukstyfheid, toebehore en styfheid van masjiengereedskap tydens CNC-bewerking, en die gebruik van snyvloeistof, ens. is.


