


Vinnige prototipering en vinnige vervaardigingsdeskundige
Spesialiseer in CNC-bewerking, 3D-drukwerk, uretaangietwerk, vinnige gereedskap, spuitgiet, metaalgietwerk, plaatmetaal en ekstrusie
Volg my op: 


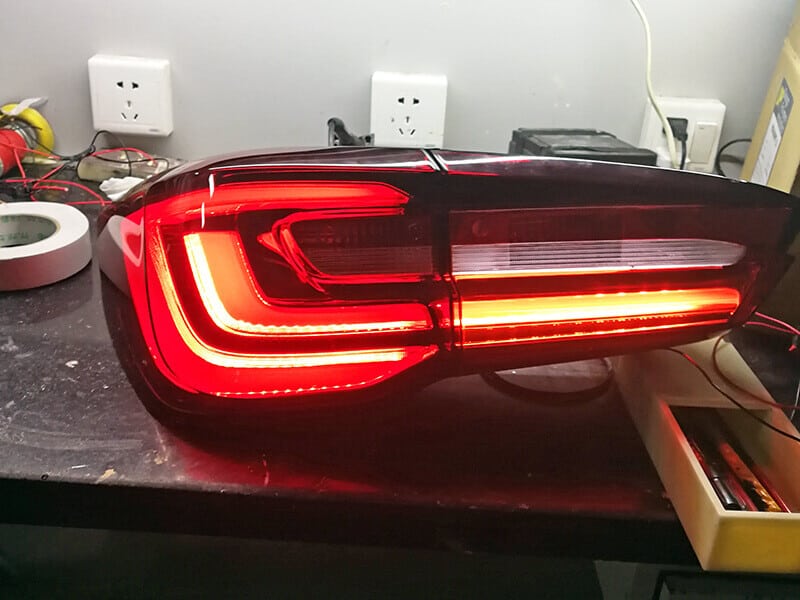
Oplossing om die vervaardiging van prototipering optiese onderdele vir motors te realiseer
Dit is 'n uitdagende werk om die prototipering-van-optiese-onderdele-vir-motors te vervaardig vir die vinnigste prototipe-maatskappy. Die moeilikste deel is hoe om die optiese dele duidelik te maak. Motors bring groot gerief vir mense en het elke jaar baie handelsmerke en modelle herhaal. Veral die gewilde elektriese voertuie, soos Tesla, het die afgelope jare 'n bekende motorhandelsmerk geword. Ten einde mededingendheid te verbeter, word die tyd vir voertuigprototipe-ontwikkeling al hoe korter, maar daar moet steeds tyd gereserveer word om die werkverrigting en interaksie tussen elke onderdeel te evalueer, dit behels lewe. Byvoorbeeld, die motorbeligting sluit hoofligte, agterligte, misligte, flikkerligte, binneligte, weerkaatsers, optiese leiers, skerms en lense in. Die oplossing vir die vervaardiging van die prototipering-van-optiese-onderdele-vir-motors sluit 'n reeks prosesse in van konsepontwerphersiening tot optiese stelselvervaardiging en -toetsing, van dopprototipe tot optiese komponentsamestelling.
1.Ontwikkelingstadium van prototipering van optiese onderdele vir motors.
a. ingenieurswese prototipe.
Tydens die ontwerp- en voorproduksieproses moet baie prototipes gemaak word om die funksie of voorkoms van die finale produk te verifieer. Daarna sal die helderheid, funksie en ander basiese funksieparameters van die stertlamp getoets word. Dit neem gewoonlik 1-2 prototipes.

b. Ontwerp verifikasie prototipe.
Die ontwerpverifikasie begin sodra die aanvanklike funksie van die voertuigbeligtingprototipe goedgekeur is. Hierdie stadium het ten doel om die geometriese vorm van die motorbeligting te optimaliseer en die samestelling vir die eerste keer na te gaan. Oor die algemeen sal die eerste samestelling baie probleme ondervind wat in die ontwerp reggestel moet word, en die nuwe prototipe moet hervervaardig word om sy ontwerp weer na te gaan, want die regstelling kan tot ander probleme lei. Dit is 'n iteratiewe proses. Oor die algemeen word nie meer as 20 prototipes in hierdie stadium vervaardig nie. Die ontwerpverifikasietoets sluit ook die sterktetoets in. Vir voertuigbeligting en ander prototipes sluit dit hoofsaaklik 'n impaktoets in, wat 'n paar harde voorwerpe op die lens gooi om te sien of dit 'n groot impak kan weerstaan. Volgens die toetsresultate kan sommige materiale verander word om beter by die strawwe omgewing en die behoeftes van vervaardigers aan te pas.

c. Vervaardiging verifikasie prototipe.
Na die voltooiing van verskeie faktortoetse, sal die eerste poging aangewend word om die prototipe van motorbeligtingslampe in massa te vervaardig, gewoonlik tot 1000 produkte. Hierdie stadium is die proses om produksie te optimaliseer.

2.Oplossings van vervaardiging.
Verskillende metodes word gewoonlik gebruik om prototipes te vervaardig in verskillende stadiums van die ontwikkeling van motorbeligting.
a. In die eerste fase mag daar die meeste iterasies wees omdat die finale ontwerpskema nog nie bepaal is nie. Daarom moet prototipes so gou as moontlik hervervaardig word, en hulle sal waarskynlik heeltemal van mekaar verskil. Die ideale proses in hierdie stadium is additiewe vervaardiging, wat 3D-drukwerk is. Dit is 'n metode om komplekse vryvorm-onderdele te vervaardig sonder massaproduksievoorbereiding. Hierdie proses sluit die sinter van plastiek laag vir laag in volgens die CAD-model van die onderdeel.
b. Die tweede fase benodig dosyne onderdele, dus is 3D-drukwerk dalk nie meer haalbaar nie. Motorbeligtingslampe word gewoonlik van deursigtige plastiek (polikarbonaat of PMMA) gemaak, sodat dit in poliuretaanvorms gegiet kan word. In vergelyking met inspuitvorms is die vervaardigingspoed van poliuretaanvorms vinniger en die koste laer. Natuurlik is die hoofstroomvervaardigingsmetode CNC-bewerking. Die aankoop van 3-as, 4-as en 5-as CNC-bewerkingsdienste kan 'n hoër spieëldeursigtigheidseffek bereik.
c. Die derde fase is basies massaproduksietoetsing. Daarom is spuitgiet die hoofvervaardigingsproses vir die vervaardiging van duur staal- of aluminium-spuitgietvorms. Om goeie lampdeursigtigheid en oppervlakafwerking te verkry, kan slypmasjiene en poleermetodes gebruik word.
3. Probleme met die vervaardiging van prototipering-van-optiese-onderdele-vir-motors
a. Vervaardiging van liggids. Die vervaardiging van liggids is die moeilikste deel van prototipeverwerking. Die liggids is 'n unieke deursigtige buis wat 'n sleutelrol in beligting speel. Wanneer 'n ligbron aan die een kant van die liggids geplaas word, weerkaats die lig op die oppervlak van die geleidingsrail en bons in die rigting van sy as, wat lei tot 'n helderder as met 'n groter ingangshoek. Dit beteken dat komplekse ligvertoning gerealiseer kan word en die lig helderder lyk. Deursigtige prototipe- en optiese prototipeverwerkingsmateriale verwys hoofsaaklik na deursigtige akriel (PMMA) en polikarbonaat (PC) om 'n helder en deursigtige spieëloppervlak te verkry.

Die vervaardiging van liggidse vereis presiese plastiekverwerkingstegnologie. CNC- bewerkingstegnologie bied uitstekende oppervlakkwaliteit. Die verwerkingsradius van optiese besonderhede sal nie R0.005" (R0.125mm) oorskry nie, en die verwerkingsoptiese oppervlaktoleransie sal +/-0.001" (+/-0.025mm) bereik. Deur die verwerkingsvermoë van die beste kombinasie van 3-as, 4-as en selfs 5-as CNC-freesmasjiene te kombineer, die nuutste diamantverwerkingstegnologie (SPDM of SPDT) te gebruik, kan dit die vermoë van 5-as mikrofrees ewenaar, en 'n reeks lense en liggidtipes met uitstekende optiese kwaliteit produseer.
b. Vervaardiging van reflektor. Gebruik die presisie 5-as CNC-bewerkingstoerusting en hoëspoed-snytegnologie om aluminiumreflektors met komplekse geometrie, verbeterde reflektiwiteit, verbeterde beligtingsintensiteit en ligbereik te verwerk. Oor die algemeen word aluminium 7075 of 7022 gebruik vir die frees van 'n radius van R0.1 of R0.15 mm optiese oppervlak, die blootgestelde skerp kante kan afgerond word tot hoogstens R0.1 mm. Voer twee 3D-skanderings en ruheidmetings uit, en die finale ruheid van polering is Ra (μm) 0.05. Die oppervlakakkuraatheidstoleransie van alle prosesskanderings is binne ± 0.05 mm.


c. Oplossings van gesny en geplak. Vir sommige baie komplekse prototipes moet dit gesny en geplak word vir verwerking wanneer die 5-as freesmasjien nie verwerk kan word nie. Gesnyde en plakoplossings kan verwerkingskoste bespaar en verwerkingsbeperkings oplos. Deur behoorlike splitsbehandeling en uitstekende afwerking kan ooglopende kleeflyne op die oppervlak slim versteek word. Die lyne wat deur die optiese komponente na binding agtergelaat word, kan slegs bedek word deur ontbindingsoplossing en deurlopende fyn verwerking.
d. Poleer. Akrielpolering help om die beste deursigtigheid en deursigtigheid van alle deursigtige plastiek te bied. Alhoewel PMMA wat deur CNC verwerk word, 'n goeie oppervlakafwerking het, is dit moeilik om hoë definisie te bereik, wat polering met spesiale vaardighede vereis. Omdat akriel 'n spanningsensitiewe materiaal is en redelik bros. Handmatige polering van akriel vereis verskillende vlakke van poleerproses. Hoë polering moet begin met 400 # of 600 # skuurpapier, eers die gereedskapmerke op die oppervlak verwyder, dan geleidelik verhoog tot 800 # - 1000 # - 1500 #, en uiteindelik 2000 # skuurpapier gebruik. Die poleeroppervlak sal baie glad wees sonder enige masjienlyne en -merke. Laastens moet ons poleerpasta gebruik om die proses te verfyn, en die finale oppervlak is super helder en deursigtig, sonder enige slypmerke en skrape.

Polikarbonaat (kortweg PC) is baie sterker as akriel en het beter meganiese eienskappe. Die deursigtigheid daarvan is net minderwaardig as akrielsuur. Ons gebruik gewoonlik poleer en stoom polering om optiese eienskappe soortgelyk aan akriel te verkry. Die polikarbonaat-poleerproses is dieselfde as die handpolering van akriel. Die oppervlak word met skuurpapier van 400 # tot 2000 # gepoleer om die verwerkingsmerke te verwyder. Die stoom word in dichloormetaan in 'n geslote houer gekook, dan vloei die stoom deur die polikarbonaatoppervlak, en die oppervlak word helder en deursigtig. Dit is opmerklik dat die dele na die poleerproses na 'n droë omgewing gestuur moet word om dichloormetaan (giftig) te verdamp.


DDPROTOTYPE fokus op die verskaffing van volledige voertuigbeligting prototipes, die verskaffing van professionele prototipe dienste vir baie bekende motorvervaardigers en verskaffers regoor die wêreld. Ons fokus op verskeie motor-prototipe-ontwikkeling en vinnige vervaardigingstegnologieë, wat CNC-verwerking, 3D-drukwerk, vakuumgietwerk, vinnige aluminiumvorm, klein bondel spuitgiet en plaatmetaalverwerking verskaf. Die beste kombinasie van 3-as, 4-as en 5-as CNC freesmasjiene, toegerus met 'n masjiengereedskap met 'n slag van meer as 1 meter, het die kennis om deursigtige plastiekonderdele sonder defekte te verwerk. Met effektiewe split- en bindoplossings, hoogs bekwame handpoleertegnologie, kan die gebruik van diamantgereedskap topoppervlakgehalte behaal, en die kleinste gereedskap kan verwerk word tot R0.1 mm, wat die ontwerper se optiese besonderhede perfek aanbied.


