


Vinnige prototipering en vinnige vervaardigingsdeskundige
Spesialiseer in CNC-bewerking, 3D-drukwerk, uretaangietwerk, vinnige gereedskap, spuitgiet, metaalgietwerk, plaatmetaal en ekstrusie
Volg my op: 


Alles wat jy moet weet oor vakuum giet
Vakuumgieting is een van die belangrike prosesse vir die vervaardiging van prototipes. Dit het die voordele van lae koste en stabiele produkgehalte. Dit is baie geskik vir vinnige ingenieurstoetsing (vinnige toetsing van projekte), ontwerpkonsepverifikasie en fisiese vertoon (produk fisiese struktuurvertoning). Voordat 'n konsep of idee tot volwasse massaproduksie ontwikkel word, moet ontwerpers voortdurend probleme ontdek en produkbeplanning verbeter; baie industriële plastiekonderdele, soos motoronderdele, robotte, mediese toestelle en 3C-produkte, gebruik gewoonlik die inspuitgietproses. Miljoene eenhede word vervaardig, maar die koste van vormopening is baie hoog, en die tyd om die vorm te ontwikkel is relatief lank (en die ontwerp- en produksiesiklus van die vorm is lank). Wat dit vir ontwerpers moeiliker maak, is dat as daar 'n klein foutjie in die plan is, dit groot vermorsing sal veroorsaak (die koste om die vorm te wysig is redelik hoog). Jy moet weet dat 'n stel staalvorms gewoonlik 10 000 of selfs tienduisende dollars kos, en die koste van tyd kan nie vergoed word nie. Daarom is dit 'n noodsaaklike stap om klein hoeveelhede plastiekonderdele te produseer om die ontwerp te verifieer, soos 20-500 stukke. Tans is vakuumgieting die voorkeurverwerkingsmetode.

Wat is vakuum giet?
vakuumgietwerk, ook bekend as silikoonvorm, gebruik die vervaardigde silikoonvorm om plastiekonderdele te repliseer. Die gegote poliuretaanmateriaal word ontskuim, geroer, voorverhit en onder vakuumtoestande gegiet, en die sekondêre uithardingsproses word vir 60-80 uur in 'n termostaat by 2°C-3°C uitgevoer. Die replika gemaak van silikoon saamgestelde vorm kan die sterkte en hardheid van ABS en ander materiale bereik, en kan ook toegerus word met kleure volgens vereistes. Die vakuumgietproses kan klein groepies plastiekonderdele vervaardig met komplekse strukture, eenvormige wanddikte en sekere funksies en voorkoms.

Die vervaardigingsproses van vakuum giet
Die vervaardigingsproses van die vakuumgietwerk word in drie stappe verdeel: maak die hoofvormprototipe, maak die vorm en giet die dele.
Stap 1: Prototipe die meestervorm
U kan enige materiaal met stabiele eienskappe kies om die hoofvormprototipe te maak. Dit word gewoonlik van plastiek- of metaalmateriaal gemaak. Die enigste vereiste is dat hierdie materiaal vir 'n sekere tydperk by 'n hoë temperatuur van 40°C stabiel moet wees.
Dit is opmerklik dat die prototipe 'n deurslaggewende rol speel in die kwaliteit van die gekopieerde dele. As jy hoë-presisie, hoë glans of selfs hoë-deursigtige plastiekonderdele wil verwerk, dan word die meestervormprototipe die beste deur CNC-bewerking verwerk.
Dit is ook 'n ideale keuse om die meestermodelprototipe volgens SLA-proses te vervaardig, maar in vergelyking met die meestermodelprototipe wat deur CNC verwerk word, kan die koste van die finale deel heel anders wees (die akkuraatheid sal effens slegter wees, en die eenheidsprys sal effens laer wees); dit is wanneer Wanneer jy die vakuumgietproses kies om onderdele te vervaardig, sal die kwotasies van verskillende vervaardigers heelwat verskil, selfs verskeie kere verskillend (een van die redes waarom die kwotasies van verskillende vervaardigers verskil).
Die oppervlak van die hoofmodel prototipe kan ook ontwerp word met spuittekstuur of mat effek. Die silikoonvorm sal die besonderhede en teksture akkuraat weergee, en die oppervlak van die finale replika sal 'n hoë mate van konsekwentheid met die prototipe handhaaf.
Stap 2: Maak die silikoonvorm
Die gietvorm is gemaak van vloeibare silikoon, ook bekend as RTV-vorm. Silikoon is chemies stabiel, selfvrystellend en buigsaam, verminder krimping en repliseer onderdeelbesonderhede doeltreffend van prototipe tot vorm. Roer die silikagel en uithardingsmiddel eweredig. Die voorkoms van die vorm silikagel is 'n vloeiende vloeistof, komponent A is silikagel, en komponent B is verhardingsmiddel. Voorbeeld: Neem 100 gram silikagel en voeg 2 gram verharder by (Let wel: Die silikagel en verharder moet eweredig geroer word. As dit nie eweredig geroer word nie, sal een deel van die vorm uitgehard word en een deel nie genees, en die silikoon sal oneweredig gehard word.Dit sal die lewensduur van die silikoonvorm en die aantal vormdraaitye beïnvloed, en selfs veroorsaak dat die vorm geskrap word.
Wend kleefband aan op plat plekke rondom die prototipe om 'n skeidingsoppervlak te vorm na die daaropvolgende sny van die vorm. Die prototipe word dan in 'n gietboks opgehang, en gomstokkies word op die dele geplaas om spuite en ventilasiegate te voorsien vir ontluchting tydens die silikoonvormproses. Gooi die silikagel in die boks, en ontruim dan die lugborrels. Die tyd moet nie te lank wees nie. Onder normale omstandighede moet dit nie tien minute oorskry nie om te verhoed dat borsel of gieting onmoontlik is nadat kruisbindingsreaksies plaasgevind het.
Plaas die gietboks in die oond om te genees, die temperatuur is 40 ℃, die tyd is 8-16 uur, hierdie tyd hang af van die volume van die vorm.
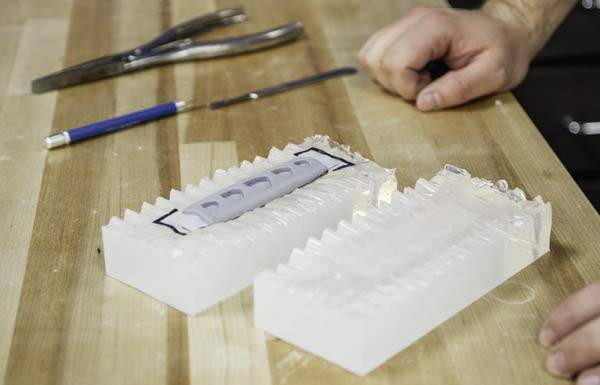
Nadat die silikoonrubber genees is, verwyder die boks en die gomstok, sny langs die skeidslyn en haal die prototipe uit. Op hierdie tydstip vorm die silikoonrubber 'n holte, wat presies dieselfde vorm as die prototipe is; op hierdie manier kan die silikoonvorm suksesvol gemaak word.
Stap 3: Vakuum giet
Plaas die vorm in die oond om te stol en voorverhit tot 60-70℃.
Kies ’n geskikte losmiddel en gebruik dit reg voor jy die vorm toemaak, wat baie belangrik is om vasbyt en oppervlakfoute te vermy.
Berei die poliuretaanhars volgens jou ontwerpvereistes voor, meng die tweekomponenthars in die korrekte verhouding, roer dan heeltemal en ontgas onder vakuum vir 50-60 sekondes, en verhit dit tot ongeveer 40°C voor gebruik.
Gooi poliuretaanhars in die holte van die vorm. Nadat die holte gevul is, plaas die vorm in 'n vakuum-omgewing om die lug in die holte te verwyder, en vul elke posisie van die vorm met vloeibare silikoon om te verseker dat die vorm van die gevormde produk presies dieselfde is as die prototipe.
Gaan voort om die vorm in die oond te sit om weer te genees. Gemiddelde uithardingstyd: 1-3 uur vir klein stukkies, 3-6 uur vir groot stukkies.
Na genesing, haal die gegote deel uit die silikoonvorm, en jy kan 'n replika van die oorspronklike deel kry.
Herhaal hierdie siklus.
Materiaalkeuse vir vakuumgietwerk
Poliuretaanharse is polimere met 'n wye reeks eienskappe en gebruike. Vervaardigers van vakuumgietstukke verkry poliuretaanharse, insluitend Hei-Cast van Japan en Axson van Frankryk. Die materiaaleienskappe is soortgelyk aan ingenieursplastiek, soos ABS, PMMA, PC, PP, PA, ens. Die tipes gietharse kan wissel van deursigtig, deurskynend tot gekleurd, sagte rubber of harde plastiek, en selfs impakbestande, hoëtemperatuurbestande (120°C) of brandbestande (UL94-V0) materiale. Die vakuumgietproses kan gebruik word vir sekondêre spuitgietwerk en insetsels kan ook bygevoeg word;
Tegniese parameters van vakuum giet
Beskrywing | Verdraagsaamheidsnota |
Akkuraatheid | As gevolg van die termiese uitsetting van die vloeistof en die natuurlike eienskappe van die buigsame vorm, is die verwagte krimpkoers +0.15%; die standaardtoleransie is ±0.15mm/100mm, en die hoogste akkuraatheid kan ±0.05mm bereik. |
Maksimum grootte | Vakuum giettoerusting kan 'n maksimum grootte van 2d.0M*1.2M*1.0M akkommodeer. |
Deel Minimum Muurdikte | Om voldoende vormvulling te verseker, is 'n wanddikte van minstens 0.75 mm nodig. Vir die beste resultate beveel ons 'n muurdikte van ten minste 1.5 mm aan. |
Tipiese aantal replikas | Tot 25 replikas per vorm (afhangende van vormkompleksiteit en gietmateriaal); slegs 12 of selfs 10 replikas kan vir 'n vorm gemaak word as die onderdeel hoë gehalte vereis (bv. deursigtige of komplekse strukture). |
Tipiese deurlooptye | Tot 50 gegote monsters kan binne 10 tot 15 dae vervaardig word, afhangende van deelgrootte en volume |
Afwerkingsopsies vir Vacuum Overmolding
Mat/gemat. Die hoofprototipe is sandgestraalde mat, die replika-onderdeel het 'n gladde satynafwerking, en deursigtige en deurskynende dele met hierdie afwerking sal mat voorkom. 'n Mat afwerking is nuttig vir handtoestelle en areas met hoë aanraking, aangesien dit die sigbaarheid van vingerafdrukke verminder.
Semi-glans. 'n Afwerking wat 'n mate van glans het, maar nie baie weerkaatsend is nie. Die semi-glans afwerking is tussen hoogglans en mat, met 'n gladde, maklik-skoonmaakbare oppervlak.
Hoë glans. Skep 'n hoogs weerkaatsende afwerking deur die hoofprototipe te poleer voordat die vorm gemaak word. Het die hoogste deursigtigheid vir deursigtige onderdele. Spieëlglas kan gebruik word vir kosmetiese modelle, lense en meer.
Poliuretaan kan met pigmente gemeng word om 'n verskeidenheid kleure te verkry. Swart, natuurlik, duidelik en verskeie pasgemaakte kleure (Raoul- of Pantone-kleure naaste aan jou keuse).


Voordele van vakuum giet
Vinnige omkeertyd. Tot 50 onderdele kan binne 7-15 dae of minder afgelewer word, afhangende van die onderdeelspesifikasie (grootte, konstruksie) en hoeveelheid. In vergelyking met spuitgietwerk, is die produksietyd van vakuumgietwerk korter. Tradisionele spuitgietvorms neem 4 tot 8 weke om produksie te voltooi. Terwyl die silikoonvorm slegs 1-2 weke benodig om volledig voltooi te wees, kan alle komplekse onderdele binne 'n kort tydjie voltooi word.
Lae koste. Silikoon is goedkoper in terme van koste in vergelyking met inspuitvorms. Inspuitgiet is gebaseer op staal- of aluminiumvervaardiging. Die koste van 'n silikoonvorm kan tussen honderde en duisende wees, terwyl die koste van een inspuitgietvorm tussen duisende en tienduisende is.
In staat om groot onderdele te vervaardig. Afhangende van die tipe toerusting wat gebruik word, kan vakuumgieting baie groot onderdele skep, soos motoromhulsels, groot robotomhulsels, mediese CT-omhulsels, ens.
Oppervlakafwerking is beter as spuitgietwerk. Die stofsuigproses verwyder lugborrels en laat die materiaal toe om volledig met die holte te bind, wat besonderhede vasvang.
Vakuumgieting kan die vereiste komplekse onderdele of ontwerpe op een slag realiseer , terwyl CNC-verwerking meestal volgens grootte en struktuur verdeel en vervaardig moet word.
Verskeie kleure om van te kies. Kleurpigmente kan by die hars gevoeg word vir 'n verskeidenheid kleuropsies.
Herhaalbaarheid. Die silikoonvorm kan ongeveer 20 keer gebruik word voordat dit vervang moet word.
Toepassing van vakuum giet
Geskik vir kleinskaalproduksie. Vakuumdubbelgietwerk is ideaal vir klein hoeveelhede—wanneer hoeveelhede onvoldoende blyk te wees om in inspuitvorms te belê—en vir eerstelopie-produksieonderdele, wat weke voordat produksievorms gereed is, voltooi kan word.
Die vakuumgietproses is relatief goedkoop , wat enige nodige ontwerpveranderinge maklik en ekonomies maak. Boonop kan verskillende materiale vir dieselfde vorm gebruik word, wat dit moontlik maak om ontwerpe met verskeie materiale te toets.
Marktoetsing. Hoëgehalte-afwerkings maak vakuumgietonderdele ideaal vir verbruikerstoetsing, gebruikersevaluering en konsepmodelle. Onder dieselfde ontwerpkonsep, as jy nie weet watter kleur die beste vir die produk is nie, kan jy 'n silikoonvorm maak, 10-15 gietstukke maak en die kleur en tekstuur van jou ontwerp op elke gietstuk verf, sodat dit in die ontwerpafdeling gebruik kan word. Selfs interne besprekings by bestuursvergaderings laat veranderinge toe om vinnig aangepas te word vir verdere toetsing of markbekendstelling.
In Augustus 2021 wou 'n fietsvervaardiger in die Verenigde State 50 agterligbedekkings met 'n gereelde diamantvormige tekstuur vervaardig, en die onderdele moes deursigtig wees. In die lig van die begrotingskoste is 'n vakuumgietproses aanbeveel, en die naverwerking is gepoleer; deur 'n professionele persoon. Die tussenspan kontroleer die produk, en die kliënt oortref verwagtinge na ontvangs van die prototipe-onderdele; gevolgtrekking: die komplekse vormonderdele kan die struktuur, besonderhede en tekstuur van die prototipe akkuraat repliseer, en dieselfde oppervlakafwerking as die prototipe bied, wat 'n soortgelyke spuitgietresultaat van die produksie behaal.


