


Vinnige prototipering en vinnige vervaardigingsdeskundige
Spesialiseer in CNC-bewerking, 3D-drukwerk, uretaangietwerk, vinnige gereedskap, spuitgiet, metaalgietwerk, plaatmetaal en ekstrusie
Volg my op: 


Algemene plastiese vorming proses vakuum giet
Daar is baie vormingsprosesse vir plastiekonderdele, insluitend spuitgiet, blaasvorm, ekstrusie giet, blister giet, vakuum giet, ens. Elke plastiek vorming verwerking het sy unieke voordele en nadele. Vandag sal ons fokus op die bekendstelling van die werksprosedure, voordele en nadele van die vakuumgietverwerking, sowel as algemene materiaal wat vir vakuumgietwerk, ens.
Wat is vakuum giet?
Vakuumgieting, ook bekend as uretaangieting of poliuretaangieting, is 'n proses vir die maak van replikas van plastiekonderdele en is een van die mees ekonomiese prosesse vir plastiekonderdele wat in klein hoeveelhede gevorm word. Oor die algemeen word 'n meesterstuk eers deur 3D-drukwerk of CNC-bewerking geskep, en dan word die meesterstuk gebruik om 'n silikoonvorm of rubbervorm te maak (tans is die meeste silikoonvorms), vloeibare hars onder vakuumtoestande in die vorm te spuit en dit te laat verhard volgens die vervaardigingsmetode. Duplikaatplastiekonderdele kan die struktuur, besonderhede en tekstuur van die meesterstuk akkuraat repliseer en 'n konsekwente oppervlakafwerking bied om resultate soortgelyk aan spuitgietproduksie te verkry. Dit is geskik vir proefproduksie in klein hoeveelhede in die produknavorsings- en ontwikkelingsfase, met 'n komplekse struktuur, eenvormige wanddikte en proefproduksiemonsters wat aan sekere funksionele vereistes voldoen.

Verwerkingstappe van vakuumgietwerk
Die vervaardigingsproses van die vakuumgietproses word in drie stappe verdeel: meester maak, silikoonvorms maak en onderdele giet.
Stap 1: Maak 'n Meester
Die kwaliteit van die duplikaatonderdele hang af van die kwaliteit van die meester, en wanneer jy hoë presisie, hoë afwerking of selfs optiese helderheid moet handhaaf, is dit beter om CNC-bewerking te gebruik om die meester te skep. Boonop, vir die onderdele met komplekse vorms en strukture, sal ons oorweeg om 3D-drukwerk te gebruik om ook die meester te maak. Ons kan tekstuur- of mat-effek op die oppervlak van die meester spuit om die finale vormtekstuur van die plastiekonderdele te simuleer. Die silikoonvorm sal die detail en tekstuur van die meester akkuraat reproduseer, en die oppervlak van die finale replika sal 'n hoë mate van konsekwentheid met die meester handhaaf.

Stap 2: Maak die silikoonvorm
Die gietvorm is gemaak van vloeibare silikoon, ook bekend as RTV-vorm. Silikoonrubber is chemies stabiel, selfvrystellend en buigsaam, wat krimping tot die minimum beperk en deelbesonderhede doeltreffend van meester tot vorm repliseer. Die vervaardigingstappe van die silikoonvorm is soos volg:
Plak om die meester op 'n plat area vir maklike ontvorm later, wat ook die skeidingsoppervlak van die silikoonvorm sal wees.
Hang die meester in 'n boks en plaas 'n gomstok op die onderdele om die hekkie en ventilasiegat te stel.
Vul die boks met vloeibare silikoon en stofsuig dit, maak dit dan in 'n oond teen 40°C vir 8-16 uur, wat afhang van die grootte van die silikoonvorm.
Nadat die silikoonrubber genees is, verwyder die boks en die gomstok, neem die meesterstuk van die silikoonvorm, vorm dan 'n holte, en die silikoonvorm word geskep.

Stap 3: Vakuum giet
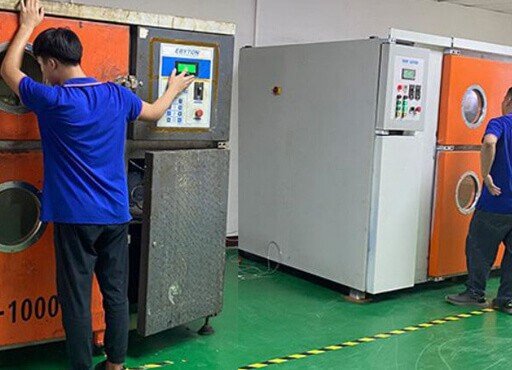
DD Prototipe se gestandaardiseerde bedryfsprosedures verseker akkurate deelreproduksie en konsekwente meganiese werkverrigting. Ons tegnici beheer alle bedryfsparameters: meng, ontluchting, roering, voorverhitting, giet en ontvorm, wat byna perfekte replikas van meester verskaf. Die proses van vakuum giet is soos volg:
Plaas eers die silikoonvorm in die oond en voorverhit tot 60-70℃.
Om 'n geskikte vrystellingsmiddel te kies en dit korrek te gebruik voordat die vorm toegemaak word, is baie belangrik om kleef- en oppervlakdefekte te vermy.
Om poliuretaanhars voor te berei, voorverhit dit tot ongeveer 40°C voor gebruik, meng die twee-komponent hars in die regte verhouding, roer dan heeltemal en ontgas onder vakuum vir 50-60 sekondes.
Die hars word in die vorm binne die vakuumkamer gegooi en die vorm word weer in die oond gehard. Gemiddelde uithardingstyd: 1-3 uur vir klein stukkies, 3-6 uur vir groot stukkies.
Verwyder gietdele uit silikoonvorm nadat dit gehard is. Herhaal hierdie prosedure.

Voordele van vakuum komplekse giet
Lae koste van die gietvorm, vakuumgietverwerking hoef nie in duur en tydrowende spuitvorms te belê nie.
Vinnige ommeswaai, soveel as 50 prototipes met sekere funksies kan binne 10 tot 15 dae vervaardig word.
'N Wye verskeidenheid van materiaal opsies, poliuretaan materiaal vir vakuum inspuiting kan styf, elasties, deursigtig, en verskeie kleure wees.
Hoë akkuraatheid en fyn besonderhede. Vakuumgietwerk kan hoë-presisie- en hoë-presisie-onderdele met produksie-vlak kwaliteit verskaf.
Uitstekende oppervlakafwerking, in vergelyking met CNC-prototipe of 3D-drukwerk, bied vakuumgietvorm beter oppervlakkwaliteit.

Algemene materiale wat in vakuumgietwerk gebruik word
Materiale wat in vakuumgietwerk gebruik word, sluit termoplastiese, rubber en harse in, wat almal spesifieke eienskappe en eienskappe kan simuleer:
Voorkoms kwaliteit
Oppervlaktekstuur/afwerking
Deursigtigheid/Deursigtigheid
Rigiditeit
Buigsaamheid
krag
Hardheid
Temperatuurweerstand
UV-strale
Kleur
Meer algemene vrae oor vakuumgietwerk
Wat is die akkuraatheid van die gedupliseerde plastiekonderdele wat deur vakuumgietverwerking geskep word?
-Die standaard replikasie akkuraatheid toleransie is ±0.15mm/100mm, en die hoogste akkuraatheid kan ±0.05mm bereik.
Wat is die maksimum gietwerkstukgrootte?
- Vakuumgiettoerusting kan 2.0M*1.2M*1.0M vormspesifikasies akkommodeer.
Wat is die minimum wanddikte van plastiekonderdele wat gereproduseer kan word?
-Die minimum wanddikte van die onderdeel is 0.5 mm, en die beste is 1.5 mm ~ 2.5 mm.
Wat is die lewensduur van die silikoonvorm?
-Elke vorm kan tot 20 stukke giet, en as die onderdeel hoë gehalte vereis (soos deursigtige of komplekse struktuur), kan een vorm slegs 12 of selfs 10 plastiekonderdele maak.
Wat is die algemene afleweringstyd vir vakuumspuitgietwerk?
-Tot 50 gegote prototipes kan binne 10 tot 15 dae gemaak word, afhangend van deelgrootte en volume.
Oppervlakbehandeling en ander funksies?
– Kleur van die vloeibare hars, mat ets, deursigtige polering, verf, elektroplatering, metaal inserts, oorgietwerk, ens.
Vakuumgietverwerking is 'n effektiewe metode vir die vervaardiging van funksionele prototipes en klein groepies plastiekonderdele, en help jou om hoëgehalte-produksie van plastiekonderdele te balanseer met die kortste deurlooptye. As jy wil weet hoe prototipering jou projek kan bevoordeel, kontak asseblief DD Prototype, ons wil jou hoor oor jou projekte.


